

Fundición a la cera perdida
Copia en cera recubierta de cerámica, fundida y luego rellenada de metal
La fundición de precisión, también llamada fundición a la cera perdida, copia una pieza en cera, recubre la cera con cerámica, funde la cera y vierte metal en la cáscara hueca. Los álabes de turbina de motores a reacción, las cabezas de palos de golf y los implantes de cadera se hacen así. Se obtienen piezas casi terminadas con detalle fino, en casi cualquier aleación.
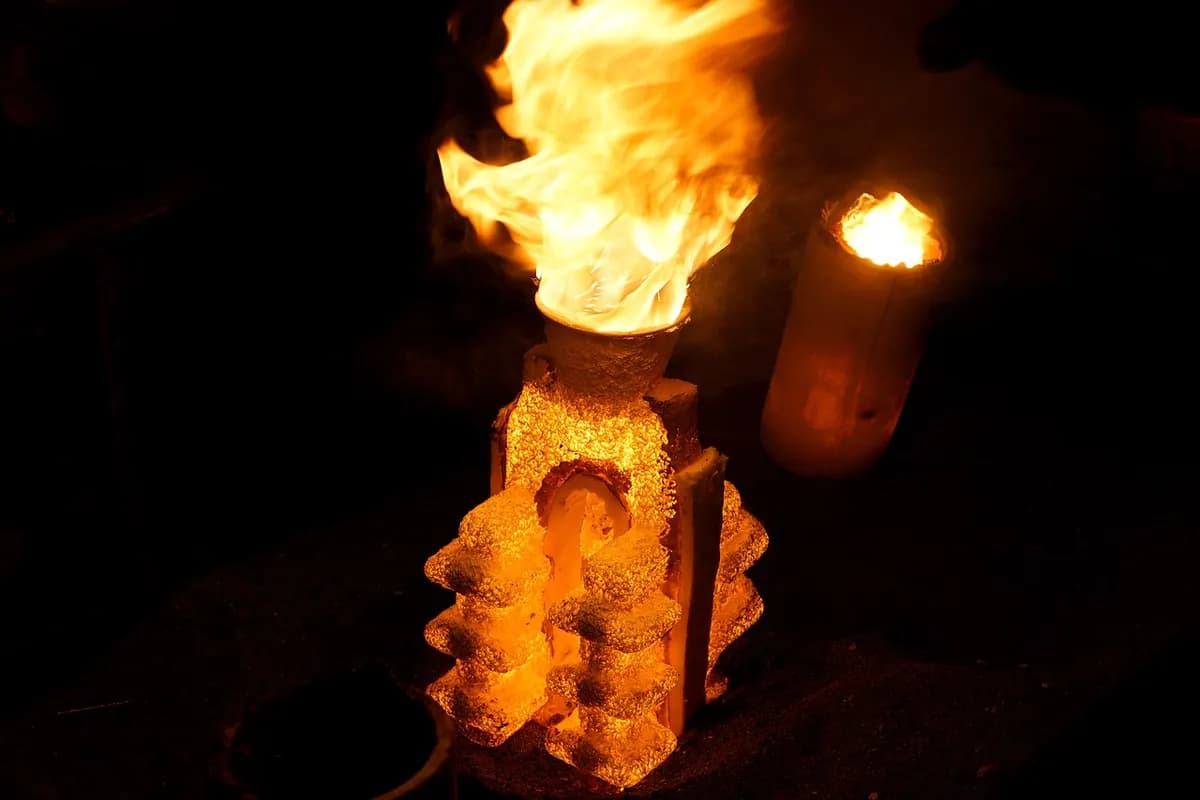
Cómo funciona
Haz copias de cera. Se inyecta cera en una matriz metálica (un molde reutilizable) para hacer un modelo, una copia exacta de la pieza en cera. Cada pieza fundida necesita su propio modelo.
Monta un árbol. Muchos modelos se pegan a un bebedero central de cera (canal de alimentación), formando un «árbol» que puede contener de unas pocas a decenas de piezas.
Recúbrelo de cerámica. El árbol se sumerge en una barbotina cerámica (una mezcla cremosa de polvo cerámico fino y aglutinante líquido), se espolvorea con arena fina y se seca. Esto se repite unas 6 a 10 veces, hasta que la cáscara tiene varios milímetros de espesor.
Funde la cera. La cáscara se pone boca abajo y se calienta, normalmente en un autoclave de vapor (un horno de vapor a presión) o en un horno caliente. La cera sale, a menudo para reutilizarse, y deja un molde hueco de una sola pieza.
Cuece y luego vierte. La cáscara se cuece, a menudo a unos 1000 °C, para hacerla resistente y quemar los últimos restos de cera. El metal se vierte mientras la cáscara aún está caliente, para que las secciones finas se llenen antes de que el metal se solidifique.
Rompe y saca las piezas. Tras enfriarse, la cáscara se retira a golpes de martillo, con vibración o con chorros de agua. Las piezas se cortan del árbol, y los restos de las entradas (donde cada pieza se unía al árbol) se rectifican hasta dejarlos lisos.
Datos clave
- Materiales
- Aceros y aceros inoxidables, superaleaciones de níquel y cobalto, titanio, aluminio, aleaciones de cobre, oro y plata
- Piezas típicas
- Álabes de turbina, cabezas de palos de golf, implantes de cadera y rodilla, impulsores de bombas, piezas de armas de fuego y cerraduras, joyería
- Tamaño de pieza
- Normalmente de unos pocos gramos a unos pocos kilogramos; las fundiciones especializadas superan los 100 kg
- Precisión
- Unos ±0,1 a ±0,25 mm en detalles pequeños, aproximadamente ±0,5 % de una dimensión
- Acabado superficial
- Lisa: Ra (rugosidad media) de aproximadamente 1,5 a 3 µm
- Tamaño de lote adecuado
- De cientos a cientos de miles de piezas al año; también piezas únicas en arte y joyería
- Coste de utillaje y máquina
- Las matrices de inyección de cera cuestan de unos pocos miles a decenas de miles de dólares; los modelos impresos en 3D evitan la matriz en los prototipos
- Velocidad
- De días a semanas por lote, sobre todo esperando a que sequen las capas de la cáscara; se procesan muchos árboles en paralelo
Ventajas y límites
Ventajas
- Detalle muy fino y superficies lisas, a menudo con poco mecanizado
- Funciona con aleaciones de alto punto de fusión como superaleaciones y acero inoxidable
- Formas complejas de una sola pieza, con poca o ninguna costura
- Poco desperdicio: los bebederos y canales se vuelven a fundir
Límites
- Más pasos y mano de obra, así que cada pieza cuesta más que una de moldeo en arena
- Las piezas son sobre todo pequeñas; las grandes resultan difíciles y caras
- Se consume un modelo de cera nuevo y una cáscara nueva por cada pieza
- Plazo largo, de días a semanas
Dónde se usa
- AeroespacialÁlabes y estatores de turbina, soportes estructurales, piezas del sistema de combustible
- MedicinaImplantes de cadera y rodilla, instrumental quirúrgico
- DeporteCabezas de palos de golf
- AutomociónRodetes de turbocompresor, balancines, piezas pequeñas de válvula
- IndustriaImpulsores de bombas, cuerpos de válvulas, palancas y soportes
- Arte y joyeríaEsculturas de bronce, anillos, coronas y puentes dentales
Cómo reconocerlo
- Detalle nítido, letras definidas y una superficie lisa y algo satinada, incluso en rincones ocultos.
- Sin costura de molde, o solo una línea muy tenue dejada por la matriz de cera.
- Un pequeño punto plano y rectificado donde la pieza se cortó del árbol (la marca de entrada).
- Una forma compleja hecha de una sola pieza que de otro modo necesitaría varias piezas mecanizadas.
Compáralo con
Míralo
RAPID DIRECT · Una explicación animada, paso a paso, de todo el proceso
Paul Hamler · El proceso completo hecho a mano, de la cera al metal
SIMIS · Robots sumergiendo árboles de cera en barbotina y arena para construir cáscaras
Dean Group International Ltd · Una fundición real: árboles, colada y retirada de la cáscara a golpes
Ver fotos reales
- Wikipedia: Fundición a la cera perdida — una cáscara para un rotor de turbocompresor, el interior de una cáscara y la pieza terminada
- Búsqueda de fotos en Wikimedia Commons
Recuerda
- Cada pieza necesita una copia de cera nueva y una cáscara cerámica nueva.
- Fundir la cera deja un molde de una sola pieza sin costuras, así que el detalle es excelente.
- Precisa y lisa, pero más lenta y cara por pieza que el moldeo en arena.
Más en Fundición
Los 100 procesos
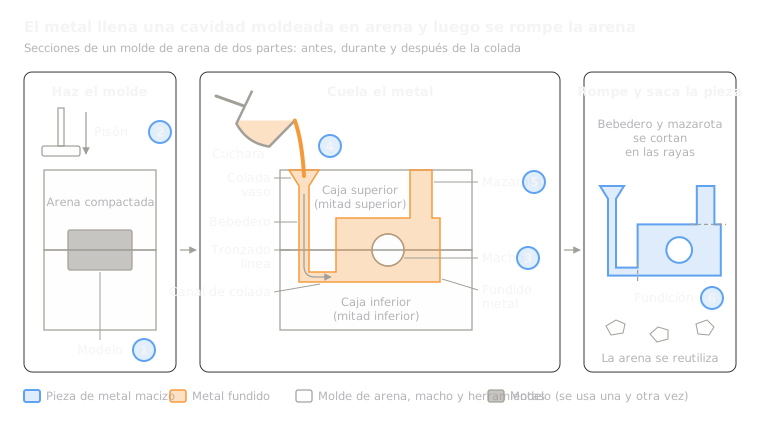 1.1ShortMoldeo en arenaMetal vertido en una cavidad compactada en arena; la arena se rompe despuésAbrir la lección
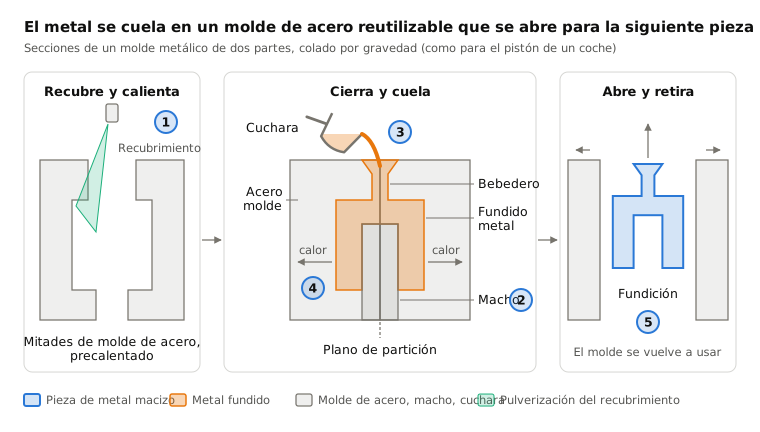
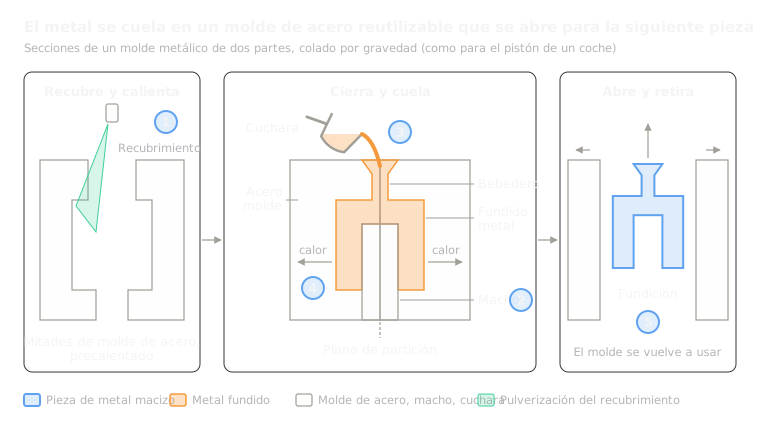 1.3Colada en molde permanenteMetal vertido por gravedad en un molde de acero reutilizableAbrir la lección
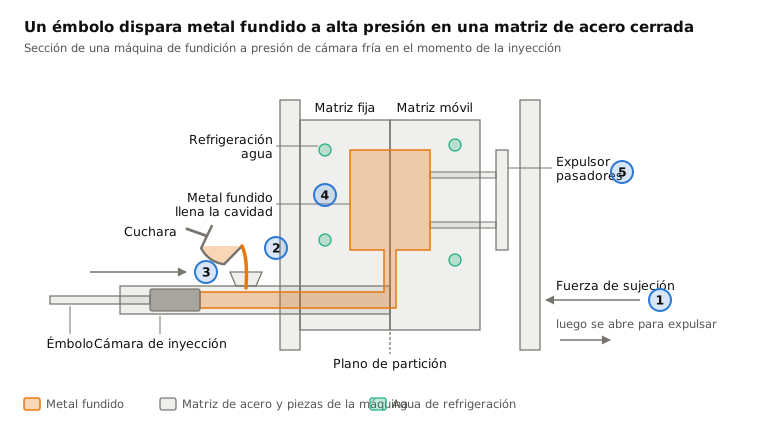
 1.4Fundición a presiónMetal inyectado en una matriz de acero a alta presiónAbrir la lección
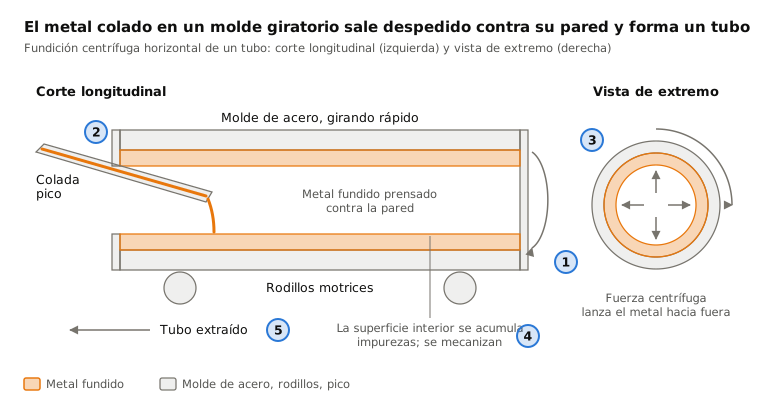
 1.5Colada centrífugaMetal lanzado contra la pared de un molde giratorioAbrir la lección
 1.6Fundición con modelo perdido de espuma (lost foam)Metal vertido sobre una copia de espuma enterrada en arena sueltaAbrir la lección
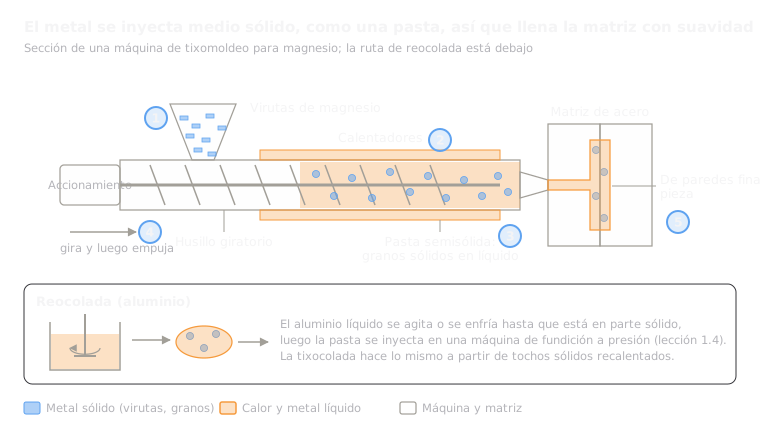 1.7Colada semisólida (tixomoldeo y reocolada)Una pasta de metal semisólido inyectada en una matriz de aceroAbrir la lección
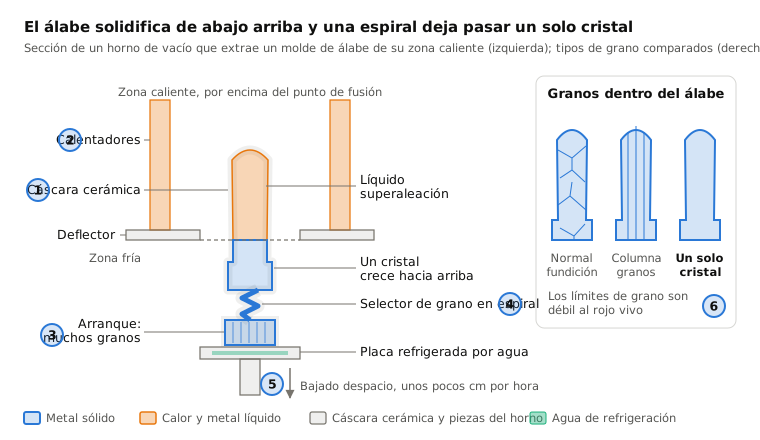
 1.8Colada de monocristal (álabes de turbina)Una solidificación lenta desde un extremo hace crecer la pieza como un único cristalAbrir la lección
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.