

लेअप और ऑटोक्लेव क्योरिंग
प्रीप्रेग की परतें साँचे पर जमाई जाती हैं, वैक्यूम बैग में बंद की जाती हैं और गर्मी व दबाव में क्योर की जाती हैं
लेअप पार्ट को रेज़िन में पहले से भीगी फ़ाइबर कपड़े की पतली शीटों से बनाता है, जो साँचे पर एक-एक शीट (प्लाई) करके जमाई जाती हैं। इस ढेर को वैक्यूम बैग में सील किया जाता है और ऑटोक्लेव (दबाव वाले ओवन) में गर्मी और दबाव से क्योर किया जाता है। इसी तरह विमान के पंख की खालें और फ़ॉर्मूला 1 चेसिस बहुत कम वज़न पर बहुत ऊँची मज़बूती पाते हैं।
यह कैसे काम करती है
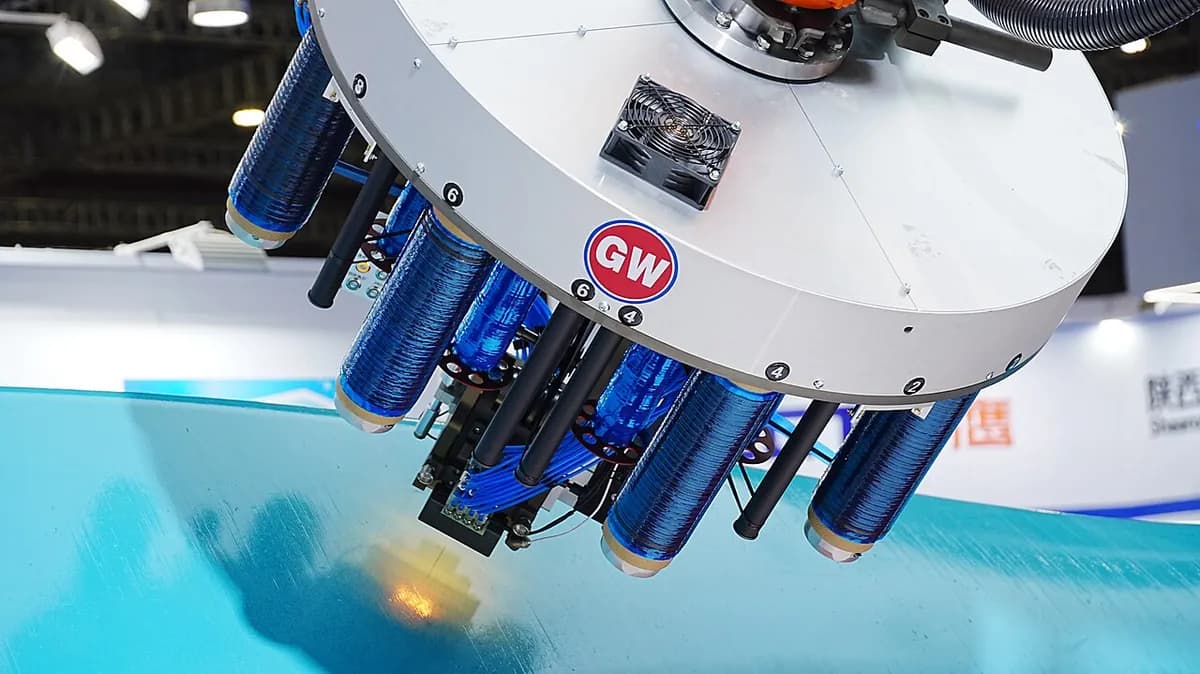
प्लाइयाँ काटें और जमाएँ। प्रीप्रेग (आंशिक रूप से क्योर हुए रेज़िन में पहले से भीगा फ़ाइबर का कपड़ा या टेप, उपयोग तक जमा हुआ रखा जाता है) आकार में काटा जाता है और साँचे पर जमाया जाता है। हर प्लाई के फ़ाइबर योजना की दिशा में होते हैं; सबसे बड़े विमान पार्ट रोबोट (स्वचालित फ़ाइबर प्लेसमेंट) बिछाते हैं।
बैग लगाएँ और वैक्यूम खींचें। ऊपर पील प्लाई (बाद में फाड़कर हटने वाला कपड़ा), ब्रीदर क्लॉथ (हवा को चलने देने वाला फ़ेल्ट) और प्लास्टिक की बैग फ़िल्म लगाई जाती है। चिपचिपी सीलेंट टेप बैग को साँचे से सील करती है। फिर पंप हवा खींच लेता है, जिससे बाहर की हवा ढेर को दबाती है और फँसी हवा निकल जाती है।
ऑटोक्लेव में क्योर करें। ऑटोक्लेव पार्ट को गर्म करता है, आम तौर पर 120–180 °C तक। भीतर की गैस पर लगभग 3–7 bar दबाव डाला जाता है, यानी सामान्य हवा के दबाव का तीन से सात गुना, जो बैग को दबाता है। रेज़िन नरम होता है, बहता है और फ़ाइबरों को भिगोता है, फिर कुछ घंटों में क्योर होता है (आपस में जुड़कर कठोर ठोस बनता है)।
साँचे से निकालें, ट्रिम करें और जाँचें। धीमे ठंडा होने के बाद बैग की परतें उतारी जाती हैं और पार्ट साँचे से उठता है। किनारे ट्रिम होते हैं और छेद ड्रिल किए जाते हैं। अहम पार्टों को अल्ट्रासाउंड से खोखलों (फँसे बुलबुलों) या न जुड़ी प्लाइयों के लिए स्कैन किया जाता है।
मुख्य तथ्य
- सामग्री
- कार्बन, ग्लास या अरामिड (मज़बूत कृत्रिम फ़ाइबर) के प्रीप्रेग, ज़्यादातर एपॉक्सी रेज़िन के साथ; सैंडविच पैनलों के लिए हनीकॉम्ब या फ़ोम कोर
- आम पार्ट
- पंख और पूँछ की खालें, फ़्यूज़लाज के पैनल, हेलीकॉप्टर के ब्लेड, फ़ॉर्मूला 1 चेसिस, सैटेलाइट पैनल
- पार्ट का आकार
- हथेली भर के ब्रैकेटों से लेकर दसियों मीटर लंबी पंख की खालों तक; ऑटोक्लेव के भीतरी आकार से सीमित
- सटीकता
- आकार आम तौर पर साँचे से लगभग ±0.2–0.5 mm के भीतर; हर प्लाई लगभग 0.1–0.3 mm मोटी
- सतह की फ़िनिश
- साँचे वाली तरफ़ चिकनी और अक्सर चमकदार (साँचे की नक़ल); बैग वाली तरफ़ पील प्लाई से हल्की टेक्सचर वाली
- किस बैच साइज़ के लिए उपयुक्त
- साल में इकलौते से कुछ हज़ार पार्ट तक
- टूलिंग और मशीन की लागत
- साँचे लगभग $1,000 (छोटे पार्ट) से $10 लाख या ज़्यादा (बड़े विमान टूल) तक; ऑटोक्लेव सैकड़ों हज़ार से कई करोड़ डॉलर तक
- गति
- लेअप में प्रति पार्ट घंटे से दिन लगते हैं; एक क्योर चक्र में आम तौर पर गर्म और ठंडा होने सहित लगभग 3–8 घंटे
ताक़तें और सीमाएँ
खूबियाँ
- आम कंपोज़िट रास्तों में वज़न के हिसाब से सबसे बढ़िया मज़बूती
- दबाव की बदौलत बहुत कम खोखले (आम तौर पर लगभग 1–2 % से कम)
- फ़ाइबर ठीक वहाँ बिछते हैं जहाँ भार जाते हैं, प्लाई-दर-प्लाई
- दोहराने योग्य, भली-भाँति प्रलेखित गुणवत्ता, विमान प्रमाणन के लिए भरोसेमंद
सीमाएँ
- धीमी: कुशल हाथ के काम के घंटे और ऊपर से प्रति पार्ट क्योरिंग के घंटे
- महँगी: प्रीप्रेग को जमा हुआ रखना पड़ता है और उसकी उम्र सीमित है; बैग और कपड़े फेंक दिए जाते हैं
- पार्ट का आकार ऑटोक्लेव से सीमित है, और बड़े ऑटोक्लेव ख़रीदना और चलाना महँगा है
- क्योर हुए थर्मोसेट पार्ट पिघलाए नहीं जा सकते, इसलिए रीसाइकलिंग कठिन है
कहाँ इस्तेमाल होती है
- एयरोस्पेसपंख और पूँछ की खालें, फ़्यूज़लाज के पैनल, फ़्लैप, हेलीकॉप्टर के रोटर ब्लेड
- अंतरिक्षसैटेलाइट ढाँचे, एंटीना परावर्तक, लॉन्चर के फ़ेयरिंग
- मोटरस्पोर्टफ़ॉर्मूला 1 चेसिस (ड्राइवर का सुरक्षा कक्ष), विंग, बॉडी पैनल
- सुपरकारेंकार्बन की छतें, बोनट, एयरो पार्ट, कुछ चेसिस टब
- चिकित्साएक्स-रे टेबल के टॉप (कार्बन एक्स-रे को निकलने देता है), कृत्रिम पैर
इसे कैसे पहचानें
- एक बहुत चिकनी, अक्सर चमकदार सतह (साँचे वाली तरफ़) और एक थोड़ी टेक्सचर वाली सतह जो पील प्लाई ने छापी।
- सजावटी पार्टों पर साफ़ रेज़िन के नीचे दिखती कार्बन की बुनी हुई शतरंज जैसी बनावट।
- कटे किनारों पर पतली जमी परतें, और क्योरिंग के बाद मशीन किए किनारे और छेद।
- पतले खोल या सैंडविच पैनल, कभी-कभी खुले किनारे पर दिखते हनीकॉम्ब के साथ।
तुलना करें
देखें
PolyU IC · ऑटोक्लेव क्योरिंग का बुनियादी विचार, चरण-दर-चरण
Pressure Equipment Academy · लेअप से क्योर हुए विमान पार्ट तक का पूरा रास्ता
Matthieu Libeert (Mat's Prototyping) · प्लाई लेअप और वैक्यूम बैगिंग, पास से
Composites Central · बड़े विमान साँचों पर फ़ाइबर टेप बिछाते रोबोट
असली तस्वीरें देखें
- Wikipedia: Pre-preg — प्रीप्रेग सामग्री, भंडारण और ऑटोक्लेव क्योरिंग, तस्वीरों के साथ
- Wikimedia Commons फ़ोटो खोज
याद रखें
- प्रीप्रेग प्लाइयाँ हाथ या रोबोट से जमाई जाती हैं, हर एक के फ़ाइबर योजना की दिशा में।
- वैक्यूम बैग, फिर ऑटोक्लेव की गर्मी और दबाव, हवा निचोड़ते और रेज़िन कठोर करते हैं।
- यह सबसे हल्के, सबसे मज़बूत पार्ट देता है, पर धीमा और महँगा है।
कंपोज़िट में और
सभी 100 प्रक्रियाएँ
 10.2रेज़िन ट्रांसफ़र मोल्डिंग और इन्फ़्यूज़नमोल्ड में सूखा रेशा; तरल रेज़िन धकेला जाता है (RTM) या वैक्यूम से खींचा जाता है (इन्फ़्यूज़न)पाठ खोलें
 10.3पल्ट्रूज़नरेज़िन और गर्म डाई से लगातार खींचे जाते रेशे, बिना रुकेपाठ खोलें
 10.4फ़िलामेंट वाइंडिंगरेज़िन से भीगा फ़ाइबर घूमते मैंड्रल पर लपेटा जाता हैपाठ खोलें
आज़माएँ
अपने CAD में AI को काम पर लगाएँ।
आपके CAD सॉफ़्टवेयर के अंदर पार्ट मॉडल करें, ड्रॉइंग बनाएँ और दोहराए जाने वाले काम ऑटोमेट करें।