

Layup dan curing autoklaf
Lapisan prepreg ditumpuk di cetakan, dikantongi vakum, dan di-cure di bawah panas dan tekanan
Layup membangun komponen dari lembaran tipis kain serat yang sudah direndam resin, ditumpuk di cetakan satu lembar (ply) pada satu waktu. Tumpukan disegel dalam kantong vakum dan di-cure di bawah panas dan tekanan di autoklaf (oven bertekanan). Beginilah kulit sayap pesawat dan sasis Formula 1 mendapat kekuatan sangat tinggi dengan bobot sangat rendah.
Cara kerjanya
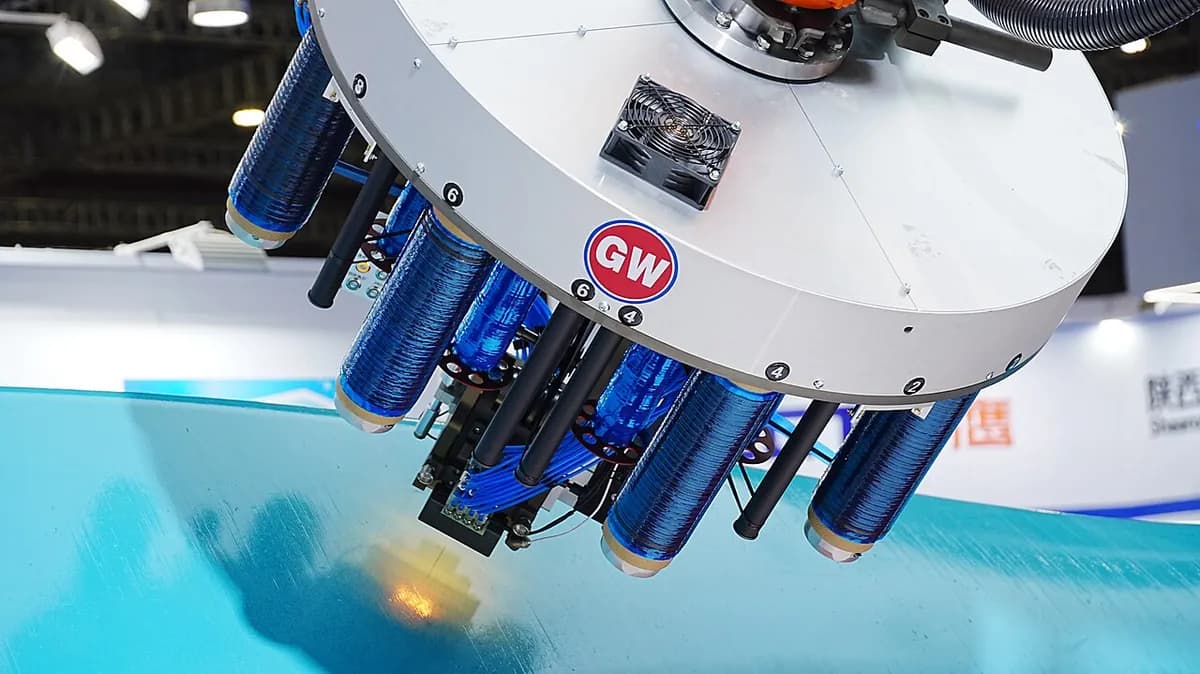
Potong dan susun ply. Prepreg (kain atau pita serat yang sudah direndam resin setengah matang, disimpan beku hingga dipakai) dipotong sesuai bentuk dan ditumpuk di cetakan. Serat setiap ply menunjuk ke arah yang direncanakan; robot (automated fiber placement) menyusun komponen pesawat terbesar.
Kantongi dan tarik vakum. Peel ply (kain yang kemudian dirobek lepas), breather cloth (felt yang memungkinkan udara bergerak), dan film kantong plastik dipasang di atasnya. Pita sealant lengket menyegel kantong ke cetakan. Pompa lalu menyedot udara, sehingga udara luar menekan tumpukan bersama dan udara terperangkap keluar.
Cure di autoklaf. Autoklaf memanaskan komponen, biasanya hingga 120–180 °C. Gas di dalamnya diberi tekanan sekitar 3–7 bar, tiga hingga tujuh kali tekanan udara normal, menekan kantong. Resin melunak, mengalir dan membasahi serat, lalu mengalami cure (cross-link menjadi padat keras) selama beberapa jam.
Lepas dari cetakan, pangkas, dan inspeksi. Setelah pendinginan lambat, lapisan kantong dilepas dan komponen diangkat dari cetakan. Tepi dipangkas dan lubang dibor. Komponen kritis dipindai dengan ultrasonik untuk mencari void (gelembung terperangkap) atau ply yang gagal berikatan.
Fakta kunci
- Material
- Prepreg karbon, kaca, atau aramid (serat sintetis yang tangguh), kebanyakan dengan resin epoksi; inti honeycomb atau busa untuk panel sandwich
- Komponen khas
- Kulit sayap dan ekor, panel badan pesawat, flap, bilah helikopter, sasis Formula 1, panel satelit
- Ukuran komponen
- Dari braket seukuran telapak tangan hingga kulit sayap sepanjang puluhan meter; dibatasi ukuran dalam autoklaf
- Presisi
- Bentuk biasanya dalam kisaran sekitar ±0,2–0,5 mm dari cetakan; setiap ply setebal sekitar 0,1–0,3 mm
- Hasil permukaan
- Sisi cetakan halus dan sering mengilap (salinan cetakan); sisi kantong sedikit bertekstur oleh peel ply
- Ukuran batch yang cocok
- Satuan hingga beberapa ribu komponen per tahun
- Biaya perkakas dan mesin
- Cetakan dari sekitar $1.000 (komponen kecil) hingga $1 juta atau lebih (perkakas pesawat besar); autoklaf dari ratusan ribu hingga banyak juta dolar
- Kecepatan
- Layup butuh jam hingga hari per komponen; satu siklus cure biasanya sekitar 3–8 jam, termasuk pemanasan dan pendinginan
Kekuatan dan batasan
Kekuatan
- Rasio kekuatan terhadap bobot terbaik di antara jalur komposit yang umum
- Sangat sedikit void (biasanya di bawah sekitar 1–2%) berkat tekanan
- Serat ditempatkan tepat di tempat beban berjalan, ply demi ply
- Kualitas berulang dan terdokumentasi dengan baik, dipercaya untuk sertifikasi pesawat
Batasan
- Lambat: berjam-jam kerja tangan terampil plus berjam-jam curing per komponen
- Mahal: prepreg harus disimpan beku dan masa pakainya terbatas; kantong dan kain dibuang
- Ukuran komponen dibatasi autoklaf, dan autoklaf besar mahal dibeli dan dijalankan
- Komponen termoset yang sudah cure tidak bisa dilebur ulang, sehingga daur ulang sulit
Di mana dipakai
- DirgantaraKulit sayap dan ekor, panel badan pesawat, flap, bilah rotor helikopter
- AntariksaStruktur satelit, reflektor antena, fairing peluncur
- MotorsportSasis Formula 1 (sel keselamatan pembalap), sayap, panel bodi
- SupercarAtap karbon, kap mesin, komponen aero, beberapa tub sasis
- MedisMeja sinar-X (karbon meloloskan sinar-X), kaki prostetik
Cara mengenalinya
- Satu sisi yang sangat halus, sering mengilap (sisi cetakan) dan satu sisi sedikit bertekstur yang tercetak dari peel ply.
- Pada komponen kosmetik, papan catur anyaman karbon terlihat di bawah resin bening.
- Lapisan tipis bertumpuk pada tepi potong, serta tepi dan lubang yang dimesin setelah cure.
- Cangkang tipis atau panel sandwich, kadang dengan honeycomb terlihat pada tepi terbuka.
Bandingkan dengan
Tonton
PolyU IC · Gagasan dasar curing autoklaf, langkah demi langkah
Pressure Equipment Academy · Seluruh jalur dari layup hingga komponen pesawat yang telah di-cure
Matthieu Libeert (Mat's Prototyping) · Layup ply dan pengantongan vakum, dari dekat
Composites Central · Robot menyusun pita serat pada cetakan pesawat besar
Lihat foto asli
- Wikipedia: Pre-preg — material prepreg, penyimpanan, dan curing autoklaf, dengan foto
- Pencarian foto Wikimedia Commons
Ingat
- Ply prepreg ditumpuk dengan tangan atau robot, masing-masing dengan serat menunjuk ke arah yang direncanakan.
- Kantong vakum, lalu panas dan tekanan autoklaf, memeras keluar udara dan mengeraskan resin.
- Menghasilkan komponen teringan dan terkuat, tetapi lambat dan mahal.
Lainnya di Komposit
Semua 100 proses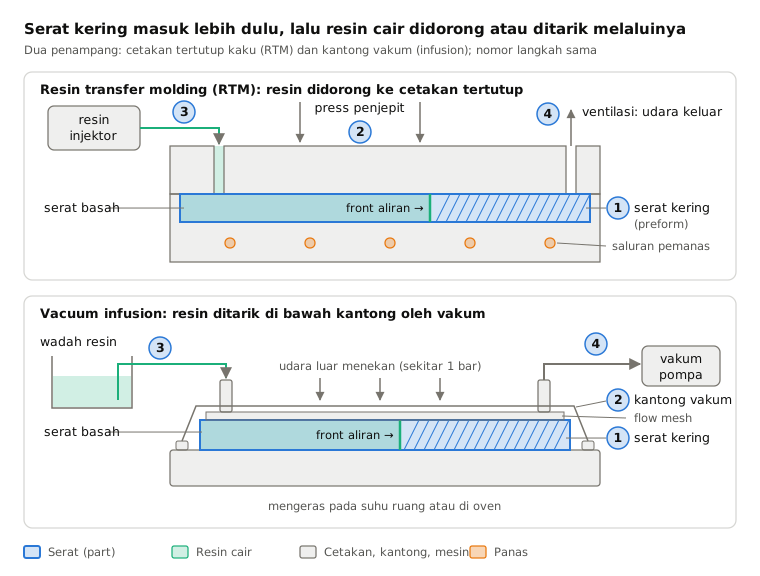
 10.2Resin transfer molding dan infusionSerat kering dalam cetakan; resin cair didorong masuk (RTM) atau ditarik masuk oleh vakum (infusion)Buka pelajaran
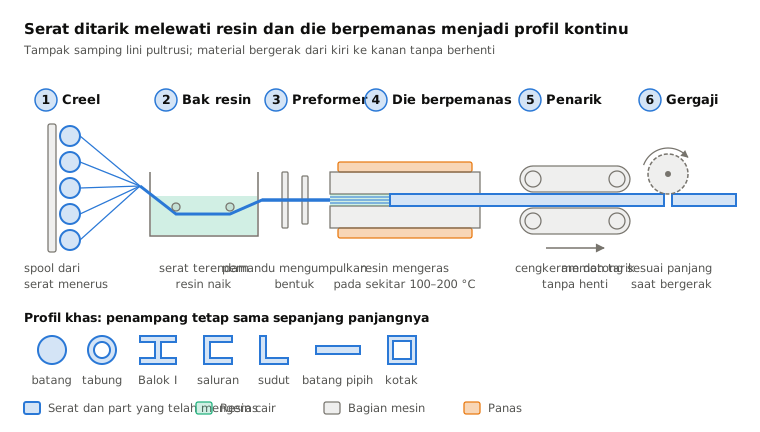
 10.3PultrusionSerat ditarik melewati resin dan die berpemanas, tanpa hentiBuka pelajaran
 10.4Filament windingSerat basah resin dililitkan pada mandrel berputarBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.