

Penggerindaan
Roda cepat berbutir keras mengikis permukaan
Penggerindaan membuang logam dengan roda berputar cepat yang terbuat dari tak terhitung butiran kecil yang sangat keras, masing-masing bekerja sebagai perkakas potong mini. Ini memberi poros baja yang dikeraskan, ring bantalan, dan mata bor ukuran akhir dan hasil akhir yang halus. Ketika komponen harus akurat dalam beberapa mikrometer (seperseribu milimeter), biasanya komponen itu digerinda.
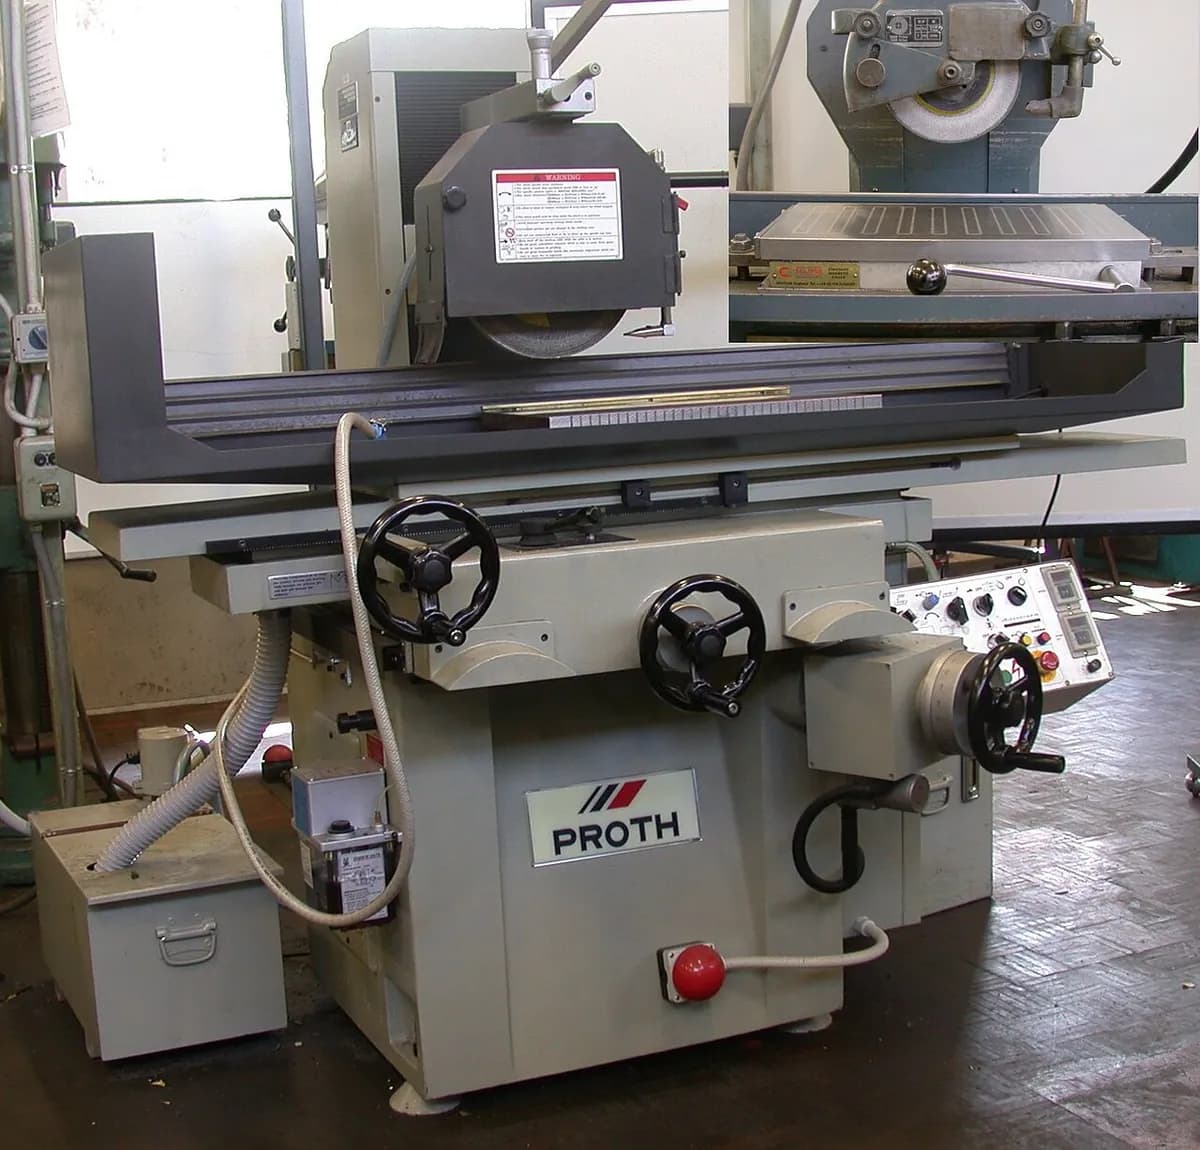
Cara kerjanya
Dressing roda. Perkakas berujung berlian menyapu roda yang berputar agar berputar benar-benar bulat dan butirannya tajam dan terbuka.
Putar dengan cepat. Roda berputar ribuan putaran per menit; tepinya bergerak sekitar 30 m/s (kira-kira 100 km/jam).
Butiran memotong serpihan kecil. Setiap butiran yang menyentuh komponen mengikis serpihan yang jauh lebih tipis daripada rambut. Serpihan menjadi begitu panas hingga berpijar: itulah percikan api.
Banjiri dengan pendingin. Semburan pendingin berbasis air atau oli mendinginkan komponen, membasuh serpihan, dan menjaga roda agar tidak tersumbat. Tanpanya, permukaan bisa terbakar (terlalu panas, melunak, atau retak).
Umpankan dalam langkah kecil. Meja menggeser komponen bolak-balik di bawah roda, yang diturunkan sedikit setelah setiap lintasan. Lintasan akhir tanpa penurunan tambahan, disebut spark-out, berakhir saat percikan padam.
Fakta kunci
- Material
- Baja yang dikeraskan, baja perkakas, besi cor, karbida, keramik, kaca; logam lunak seperti aluminium cenderung menyumbat roda
- Komponen khas
- Ring dan rol bantalan, poros, gauge block, tepi perkakas potong, ways mesin datar
- Ukuran komponen
- Dari rol jarum selebar beberapa milimeter hingga rol dan bed mesin sepanjang beberapa meter
- Presisi
- Biasanya beberapa mikrometer (sekitar ±0,005 mm); pekerjaan presisi mencapai sekitar 1 µm pada diameter
- Hasil permukaan
- Halus, satin hingga mengilap; biasanya Ra 0,2–0,8 µm (Ra adalah tinggi rata-rata kekasaran permukaan)
- Ukuran batch yang cocok
- Berapa pun: satu komponen di toolroom hingga jutaan pada lini centerless
- Biaya perkakas dan mesin
- Roda (aluminium oksida, silikon karbida, atau CBN dan berlian yang mahal) dari puluhan hingga ribuan dolar; mesin gerinda presisi dari puluhan ribu hingga lebih dari satu juta dolar
- Kecepatan
- Lambat per volume logam yang dibuang, sering menit per komponen; mesin gerinda centerless through-feed menyelesaikan banyak pin kecil per menit
Kekuatan dan batasan
Kekuatan
- Memotong baja yang dikeraskan dan material lain yang terlalu keras untuk perkakas potong biasa
- Toleransi sangat ketat (beberapa µm) dan permukaan halus
- Banyak jenis mesin: permukaan datar, poros, lubang, profil
- Cocok untuk komponen satuan maupun produksi massal yang sepenuhnya otomatis
Batasan
- Membuang logam dengan lambat, sehingga disimpan untuk beberapa persepuluh milimeter terakhir
- Panas berlebih bisa membakar atau meretakkan permukaan jika pilihan pendingin atau roda salah
- Roda aus dan harus di-dress secara berkala
- Mesin gerinda presisi mahal, dan swarf (lumpur penggerindaan) merepotkan untuk ditangani
Di mana dipakai
- OtomotifJournal poros engkol dan poros bubungan, batang katup, poros transmisi
- BantalanRing dalam dan luar, bola dan rol
- PerkakasMata bor, end mill, dan punch yang diasah pada mesin gerinda perkakas
- DirgantaraAkar bilah turbin, komponen roda pendarat
- Pembuatan mesinWays datar, gauge block, spindel presisi
Cara mengenalinya
- Garis goresan sangat halus, lurus, dan sejajar yang semuanya searah, atau mengelilingi poros.
- Permukaan satin hingga mengilap yang terasa seperti kaca di bawah kuku.
- Komponen datar hasil gerinda putar menunjukkan busur pusaran yang tumpang tindih, bukan garis lurus.
- Bercak biru atau cokelat pada permukaan hasil gerinda adalah grinding burn (panas berlebih lokal).
Bandingkan dengan
Tonton
THATLAZYMACHINIST · Tur pemula mesin gerinda silindris: roda, dressing, dan cara komponen ditahan
Metal Cutting Corp · Cara kerja centerless grinding: roda gerinda, roda pengatur, dan work rest
Okamoto Europe · Mesin gerinda permukaan CNC seperti pada gambar, sedang bekerja
Fritz Studer AG · Penggerindaan silindris presisi, dengan percikan dan close-up
Lihat foto asli
- Wikipedia: Grinding (abrasive cutting) — jenis penggerindaan, roda, dan toleransi khas, dengan foto
- Pencarian foto Wikimedia Commons
Ingat
- Penggerindaan memotong dengan tak terhitung butiran kecil, sehingga bisa membentuk baja yang dikeraskan dan keramik.
- Membuang sedikit material tetapi mencapai akurasi mikrometer dan hasil akhir halus.
- Pendingin dan dressing berkala menjaga roda tetap tajam dan komponen tidak terbakar.
Lainnya di Permesinan
Semua 100 proses
 5.1ShortPembubutan (mesin bubut)Part berputar; perkakas satu mata memotongnyaBuka pelajaran
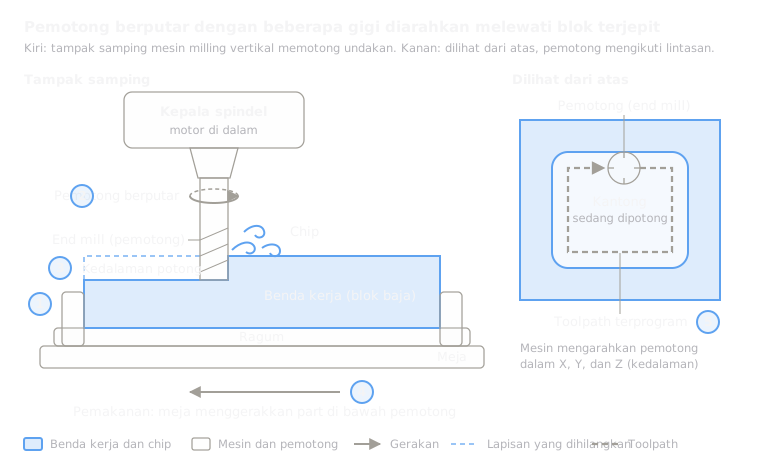 5.2ShortMillingPemotong bermata banyak yang berputar bergerak di atas komponen tetapBuka pelajaran
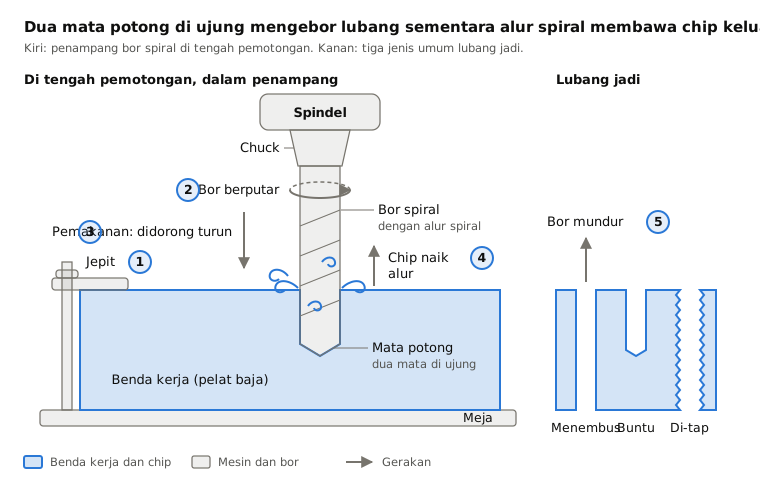
 5.3ShortPengeboranMata bor spiral yang berputar menembus komponenBuka pelajaran
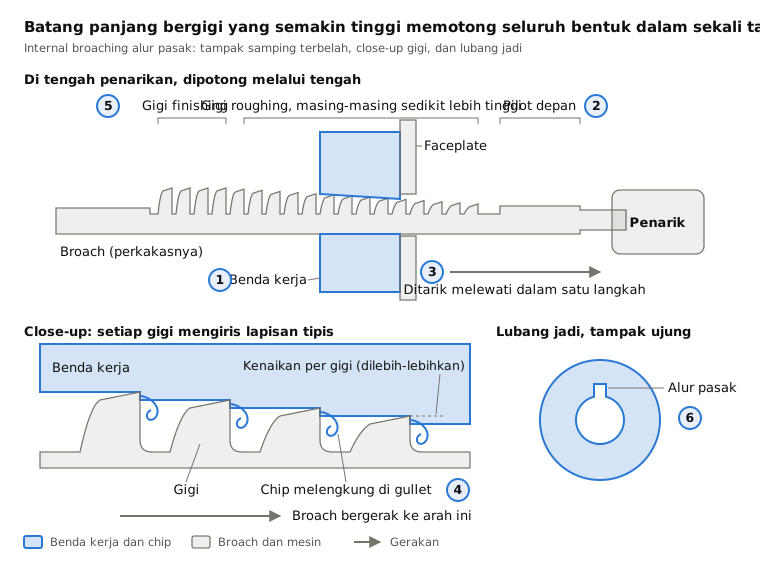
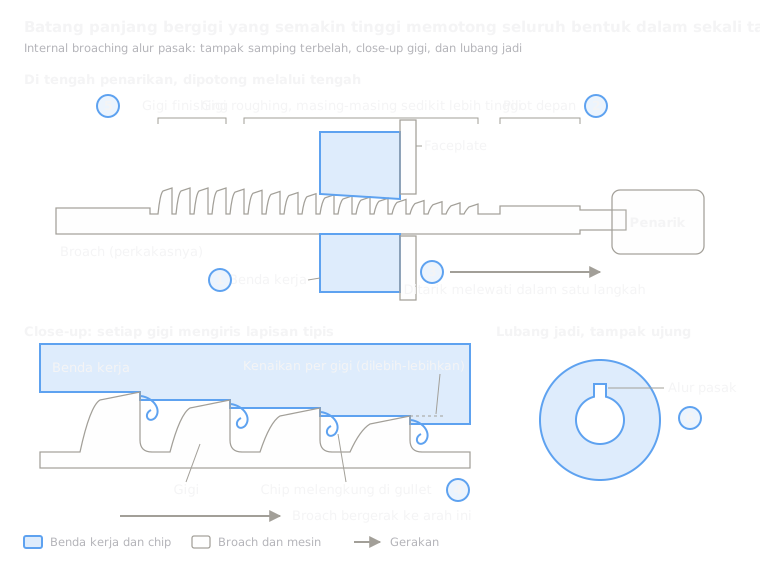 5.4BroachingBatang bergigi panjang ditarik menembus atau melintasi dalam satu langkahBuka pelajaran
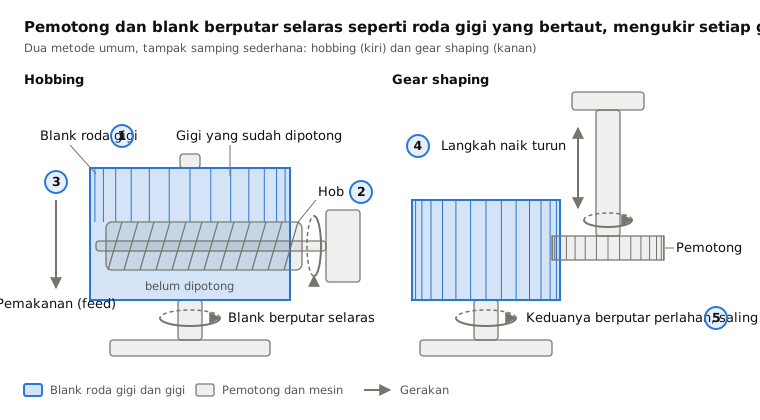
 5.5Pemotongan roda gigi (hobbing, shaping)Hob atau pemotong shaper menghasilkan gigi roda gigiBuka pelajaran
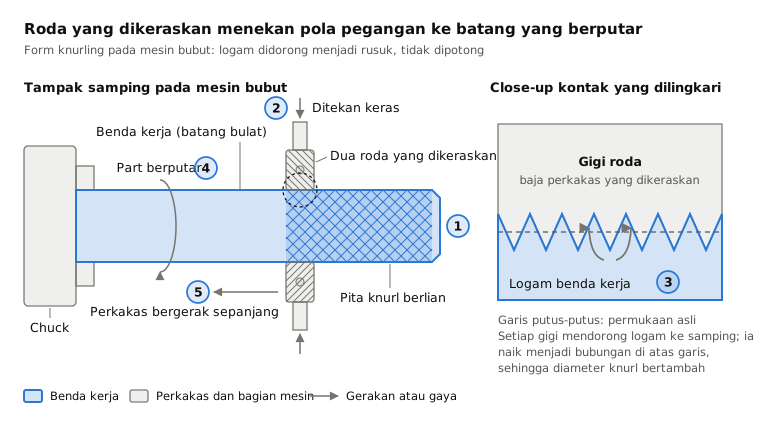
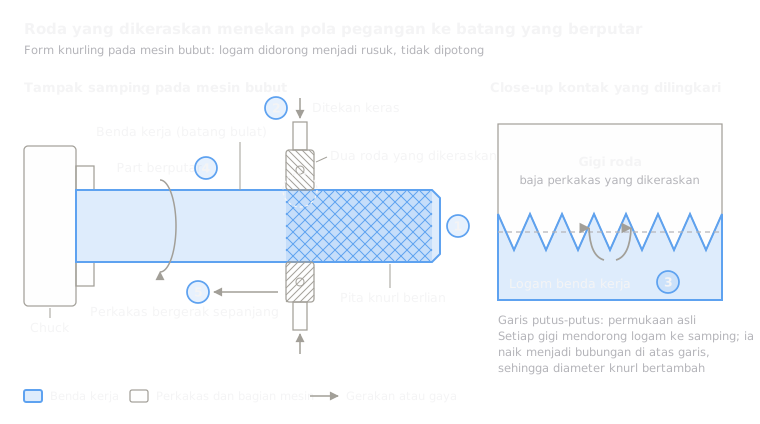 5.6KnurlingRoda yang dikeraskan menekan pola cengkeram ke komponen yang berputarBuka pelajaran
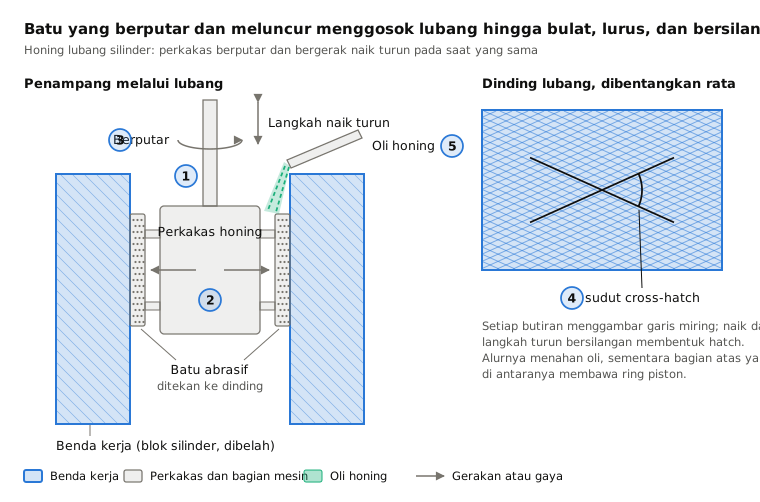
 5.8HoningBatu berputar dan menggosok di dalam lubangBuka pelajaran
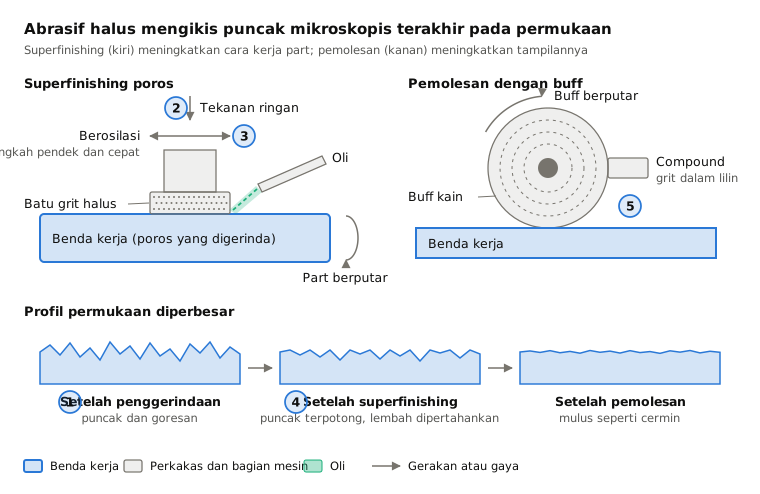
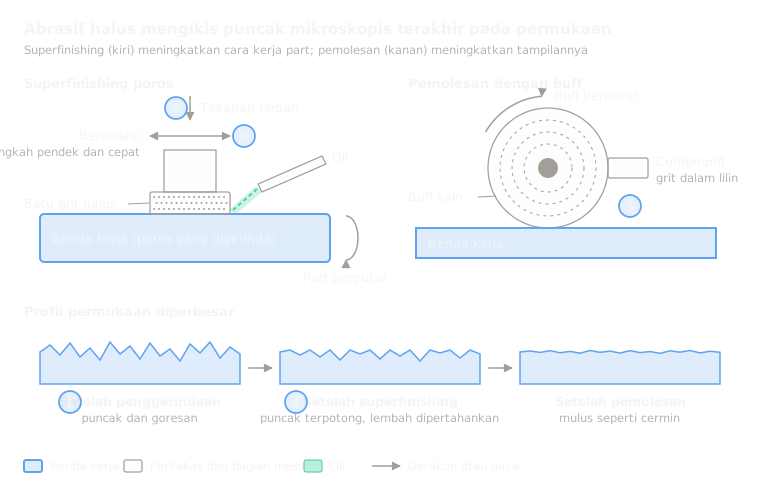 5.9Superfinishing dan pemolesanBatu halus atau buff menghilangkan puncak mikroskopis terakhirBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.