

Broaching
Batang bergigi panjang ditarik menembus atau melintasi dalam satu langkah
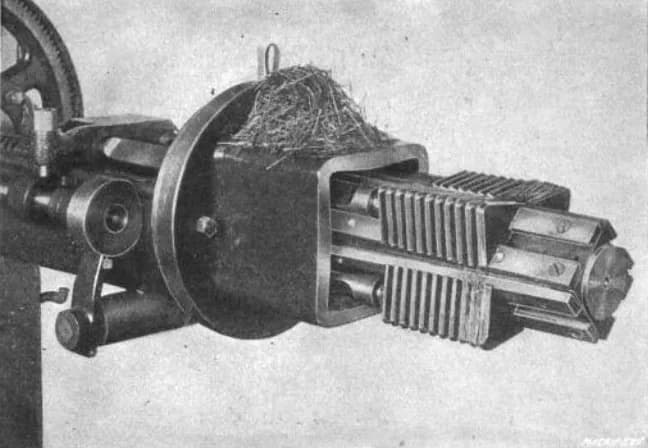
Broaching memotong seluruh bentuk dalam satu langkah: batang panjang yang penuh gigi, yaitu broach, ditarik atau didorong melewati benda kerja. Setiap gigi sedikit lebih tinggi daripada gigi sebelumnya, sehingga masing-masing memotong irisan tipis. Alur pasak (celah yang mengunci puli ke porosnya) pada sprocket sepeda atau roda gigi mobil biasanya dibuat dengan broaching.
Cara kerjanya
Mulai dengan lubang pilot. Benda kerja sudah memiliki lubang polos, hasil bor atau boring. Benda kerja bersandar pada faceplate (pelat tetap pada mesin) yang menahan gaya tarik.
Masukkan broach. Pilot depan (bagian pemandu yang halus) meluncur melewati lubang, dan penarik mencengkeram ujung broach.
Tarik dalam satu langkah. Mesin menarik broach melewati benda kerja dengan kecepatan lambat dan stabil, biasanya beberapa meter per menit.
Setiap gigi mengiris lapisan tipis. Kenaikan per gigi (seberapa lebih tinggi tiap gigi) biasanya beberapa sepersekian ratus milimeter. Serpihan melengkung ke dalam gullet (ruang antargigi) dan jatuh setelah langkah selesai.
Gigi akhir menentukan ukuran. Beberapa gigi terakhir semuanya sama tingginya. Gigi-gigi itu merapikan permukaan dan menetapkan ukuran akhir.
Bentuk selesai. Setelah satu langkah, alur pasak, spline (cincin alur) atau segi enam selesai, sering dalam hitungan detik.
Fakta kunci
- Material
- Baja, besi cor, aluminium, kuningan, paduan nikel
- Komponen khas
- Alur pasak, hub spline, lubang persegi dan segi enam, gigi roda gigi, alur pada cakram turbin
- Ukuran komponen
- Lubang dari beberapa milimeter hingga sekitar 300 mm; broach permukaan bisa lebih dari 1 m panjangnya
- Presisi
- Biasanya ±0,01–0,025 mm
- Hasil permukaan
- Biasanya Ra 0,8–3,2 µm (Ra = kekasaran rata-rata; 1 µm adalah seperseribu milimeter)
- Ukuran batch yang cocok
- Volume menengah hingga sangat tinggi; broach alur pasak standar juga cocok untuk bengkel kecil
- Biaya perkakas dan mesin
- Satu broach khusus berharga ribuan hingga puluhan ribu dolar; mesin berharga puluhan hingga ratusan ribu dolar. Satu set alur pasak manual dengan arbor press berharga beberapa ratus dolar
- Kecepatan
- Hitungan detik per komponen untuk bentuk dalam yang lengkap
Kekuatan dan batasan
Kekuatan
- Sangat cepat: pengasaran dan penyelesaian dalam satu langkah
- Membuat bentuk yang sulit dibuat dengan cara lain, seperti spline internal
- Sangat konsisten dari satu komponen ke komponen lain
- Hasil akhir dan akurasi baik tanpa operator terampil
Batasan
- Setiap broach hanya membuat satu bentuk dan ukuran
- Broach khusus mahal dan lama dibuat
- Pemotongan harus lurus menembus, tanpa penghalang di ujung
- Komponen harus cukup kuat menahan gaya tarik yang besar
Di mana dipakai
- OtomotifHub spline di gearbox, gigi rack kemudi, alur pasak pada roda gigi
- DirgantaraAlur fir-tree yang menahan bilah pada cakram turbin
- PermesinanAlur pasak pada puli, sprocket, dan kopling
- Senjata apiAlur rifling di dalam laras (metode tradisional)
- Pengikat dan perkakasSoket segi enam dan bintang, dibuat dengan rotary broaching (broach kecil yang bergoyang)
Cara mengenalinya
- Alur, spline, atau poligon di dalam lubang, dengan dinding yang benar-benar lurus dan sejajar dari ujung ke ujung.
- Garis halus yang lurus searah langkah, tidak pernah berupa bekas melingkar.
- Pada soket poligon hasil rotary broaching, dasar yang sedikit membulat di tempat pemotongan berhenti.
Bandingkan dengan
Tonton
ChrisandJimCIM · Penjelasan di kelas tentang proses broaching
mrpete222 · Mendorong broach alur pasak melewati puli dengan arbor press
Tool Room Engineers Faridabad · Mesin surface broaching industri bekerja pada sebuah flensa
Polygon Solutions Inc. · Rotary broaching memotong spline di dalam soket
Lihat foto asli
- Wikipedia: Broaching (metalworking) — foto surface broach, diagram berlabel broach internal dan geometri rotary broach
- Pencarian foto Wikimedia Commons
Ingat
- Broach adalah seluruh rangkaian pemotongan yang dibekukan menjadi satu perkakas.
- Setiap gigi sedikit lebih tinggi daripada yang sebelumnya, sehingga bentuk tumbuh gigi demi gigi dalam satu langkah.
- Perkakas mahal, komponen sangat murah: broaching menguntungkan pada volume besar.
Lainnya di Permesinan
Semua 100 proses
 5.1ShortPembubutan (mesin bubut)Part berputar; perkakas satu mata memotongnyaBuka pelajaran
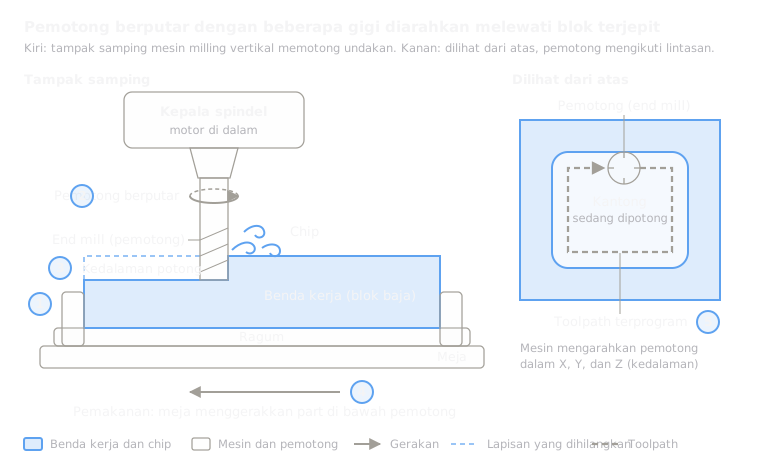 5.2ShortMillingPemotong bermata banyak yang berputar bergerak di atas komponen tetapBuka pelajaran
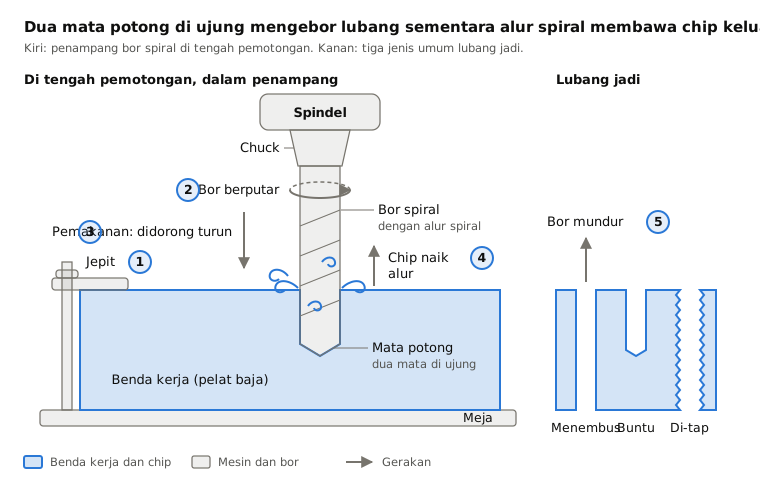
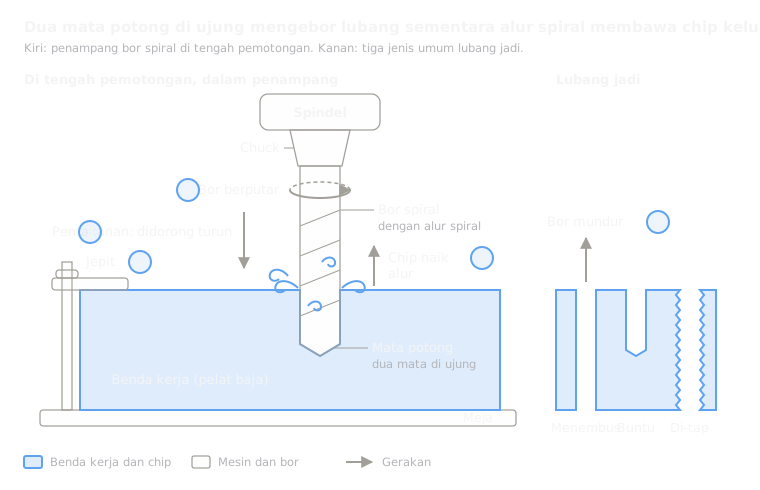 5.3ShortPengeboranMata bor spiral yang berputar menembus komponenBuka pelajaran
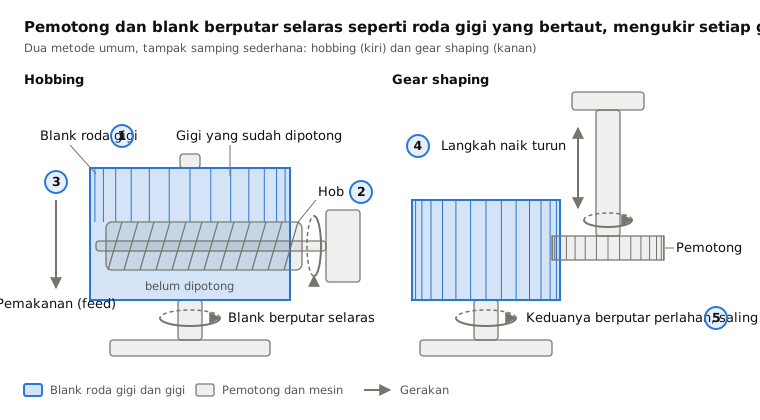
 5.5Pemotongan roda gigi (hobbing, shaping)Hob atau pemotong shaper menghasilkan gigi roda gigiBuka pelajaran
 5.6KnurlingRoda yang dikeraskan menekan pola cengkeram ke komponen yang berputarBuka pelajaran
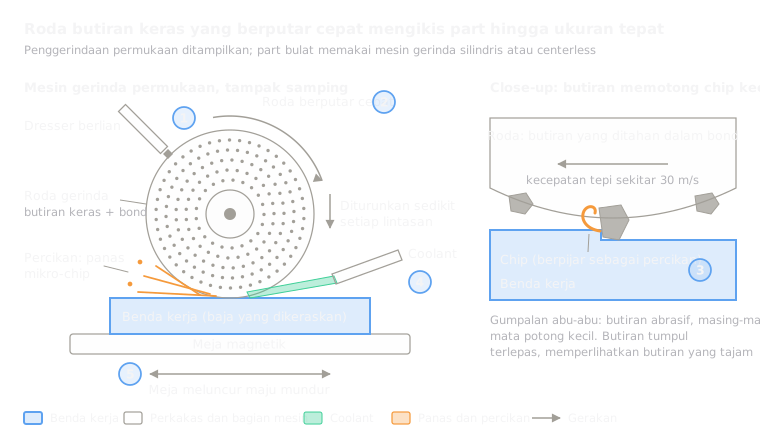 5.7PenggerindaanRoda cepat berbutir keras mengikis permukaanBuka pelajaran
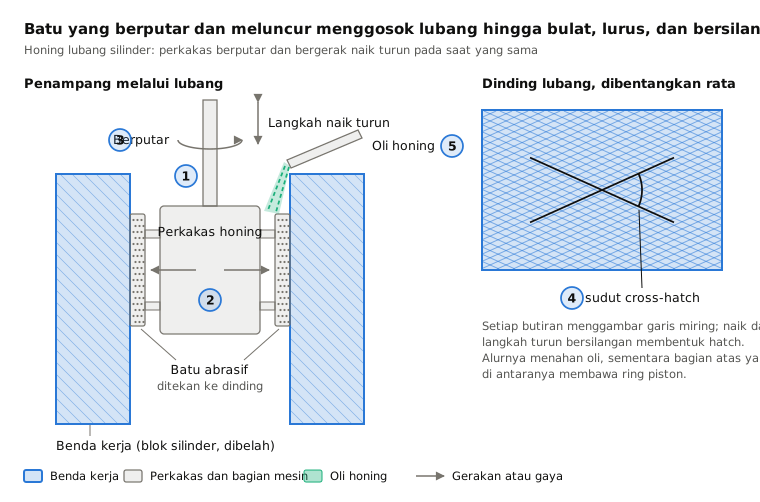
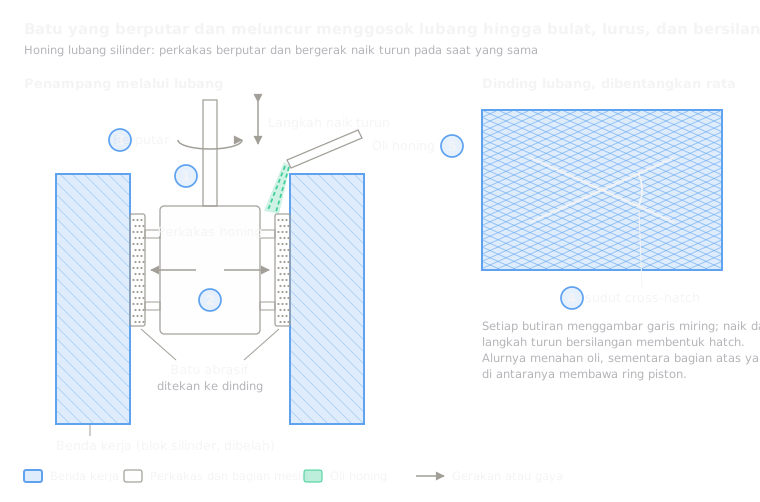 5.8HoningBatu berputar dan menggosok di dalam lubangBuka pelajaran
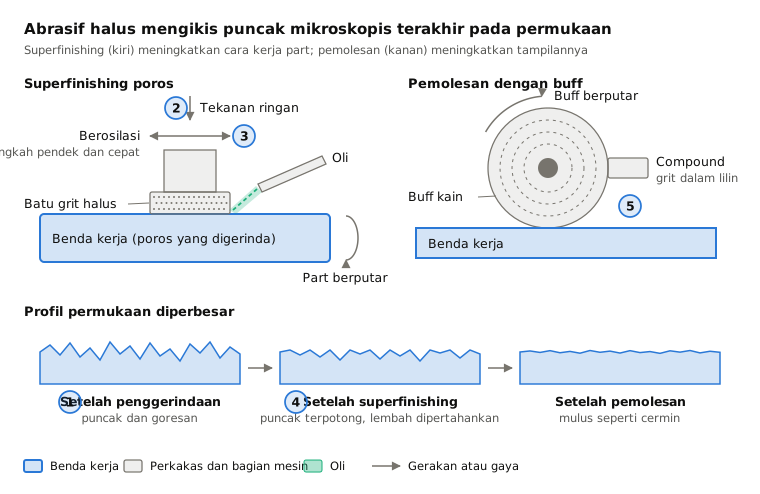
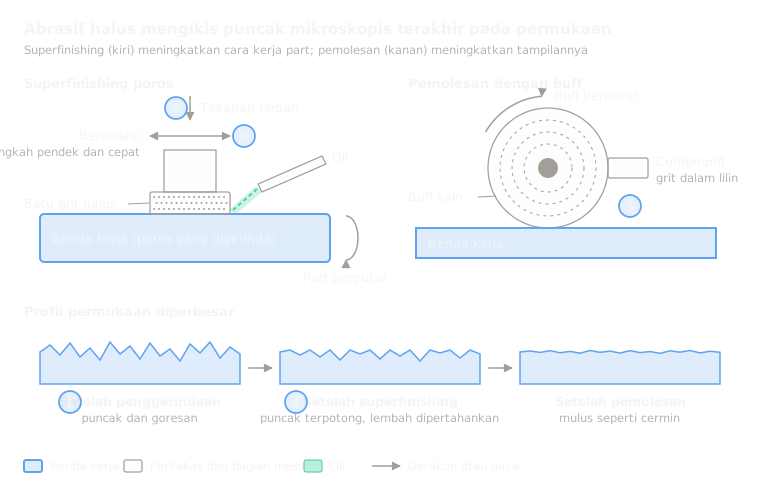 5.9Superfinishing dan pemolesanBatu halus atau buff menghilangkan puncak mikroskopis terakhirBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.