

Honing
Batu berputar dan menggosok di dalam lubang
Honing menyelesaikan bagian dalam lubang dengan menggosoknya memakai batu abrasif yang berputar dan meluncur naik turun pada saat yang sama. Ini memberi silinder mesin lubang yang bulat dan lurus serta pola silang halus yang menahan oli untuk ring piston. Silinder hidrolik, lubang roda gigi, dan komponen injeksi bahan bakar juga di-honing.
Cara kerjanya
Masukkan hone. Perkakas honing meluncur ke lubang yang sudah dibor, di-boring, atau digerinda mendekati ukuran. Porosnya sering mengambang sedikit, sehingga perkakas mengikuti sumbu lubang itu sendiri.
Kembangkan batu. Kerucut atau baji di dalam perkakas mendorong beberapa batu abrasif panjang (batang butiran yang terikat) keluar ke dinding dengan tekanan stabil dan lembut.
Putar dan gerakkan bersama. Perkakas berputar sambil bergerak naik turun sepanjang lubang. Karena batu panjang, ia menggosok titik tinggi lebih dulu dan mengikisnya, sehingga lubang menjadi lebih bulat dan lebih lurus.
Bentuk cross-hatch. Setiap butiran menggambar goresan miring, dan goresan dari langkah naik menyilang goresan dari langkah turun. Sudutnya, sering sekitar 45°, ditentukan oleh rasio kecepatan gerak naik turun terhadap kecepatan putar.
Bilas dan ukur. Oli honing membasuh serpihan dan butiran aus. Alat ukur memeriksa diameter, dan honing berhenti pada ukuran, biasanya setelah membuang beberapa sepersekian ratus milimeter.
Fakta kunci
- Material
- Besi cor, baja (termasuk yang dikeraskan), lubang aluminium dengan liner atau pelapis, perunggu, keramik
- Komponen khas
- Silinder mesin, silinder hidrolik, lubang batang penghubung dan roda gigi, bodi katup dan injektor
- Ukuran komponen
- Lubang dari beberapa milimeter hingga sekitar 1 m lebarnya; tabung hidrolik bisa sepanjang beberapa meter
- Presisi
- Kebulatan dan kelurusan dalam kisaran beberapa mikrometer; ukuran biasanya dijaga sekitar ±0,005 mm
- Hasil permukaan
- Cross-hatch terkendali; kekasaran biasanya Ra 0,1–0,8 µm, tergantung ukuran butiran
- Ukuran batch yang cocok
- Dari satu overhaul mesin hingga lini otomatis yang meng-honing jutaan silinder
- Biaya perkakas dan mesin
- Batu dan kepala hone berharga puluhan hingga ratusan dolar; mesin honing produksi adalah investasi besar
- Kecepatan
- Biasanya kurang dari satu menit per lubang dalam produksi; lebih lama untuk lubang besar
Kekuatan dan batasan
Kekuatan
- Memperbaiki kebulatan, kelurusan, dan taper yang tersisa dari langkah sebelumnya
- Meninggalkan cross-hatch penahan oli yang membantu ring piston menyegel dan menyesuaikan diri
- Bekerja pada baja yang dikeraskan dan besi cor
- Gaya dan suhu rendah, sehingga tidak ada lapisan permukaan yang terbakar atau bertegangan
Batasan
- Membuang sedikit material, sehingga lubang harus sudah mendekati ukuran
- Tidak bisa menggeser posisi lubang: perkakas mengambang mengikuti lubang yang ada
- Kebanyakan terbatas pada lubang bulat (sebagian mesin juga mengerjakan diameter luar atau permukaan datar)
- Batu aus, dan butirannya harus sesuai dengan material dan hasil akhir yang diinginkan
Di mana dipakai
- OtomotifLubang silinder mesin, lubang batang penghubung dan roda gigi
- HidrolikTabung silinder, bodi katup, rumah pompa
- Sistem bahan bakarLubang injektor dan pompa bahan bakar
- DirgantaraSilinder roda pendarat, lubang aktuator
- Overhaul mesinHoning ulang silinder aus sebelum memasang ring piston baru
Cara mengenalinya
- Anyaman halus goresan lurus di dalam lubang, pada sudut teratur.
- Hasil akhir abu-abu satin yang merata di dalam silinder, bukan kilau cermin.
- Pada mesin yang aus, cross-hatch terpoles habis di tempat ring paling bergesek.
- Tabung hidrolik hasil honing terasa halus tetapi menunjukkan garis silang samar di bawah cahaya miring.
Bandingkan dengan
Tonton
Car Cure · Mengapa mesin butuh cross-hatch, dijelaskan untuk pemula
Uncle Tony's Garage · Honing langsung, memilih batu dan memeriksa cross-hatch
Sunnen Products Company · Mesin honing vertikal otomatis dalam produksi
Chris Fisher · Ball hone yang fleksibel, varian bengkel yang sederhana
Lihat foto asli
- Wikipedia: Honing (metalworking) — perkakas honing, lubang silinder hasil honing, dan cross-hatch, dengan foto
- Pencarian foto Wikimedia Commons
Ingat
- Honing menggosok lubang dengan batu yang berputar dan bergerak naik turun pada saat yang sama.
- Menyempurnakan kebulatan, kelurusan, dan ukuran, tetapi tidak bisa menggeser lubang.
- Cross-hatch yang ditinggalkannya menahan oli, sehingga ring piston menyegel dan awet.
Lainnya di Permesinan
Semua 100 proses
 5.1ShortPembubutan (mesin bubut)Part berputar; perkakas satu mata memotongnyaBuka pelajaran
 5.2ShortMillingPemotong bermata banyak yang berputar bergerak di atas komponen tetapBuka pelajaran
 5.3ShortPengeboranMata bor spiral yang berputar menembus komponenBuka pelajaran
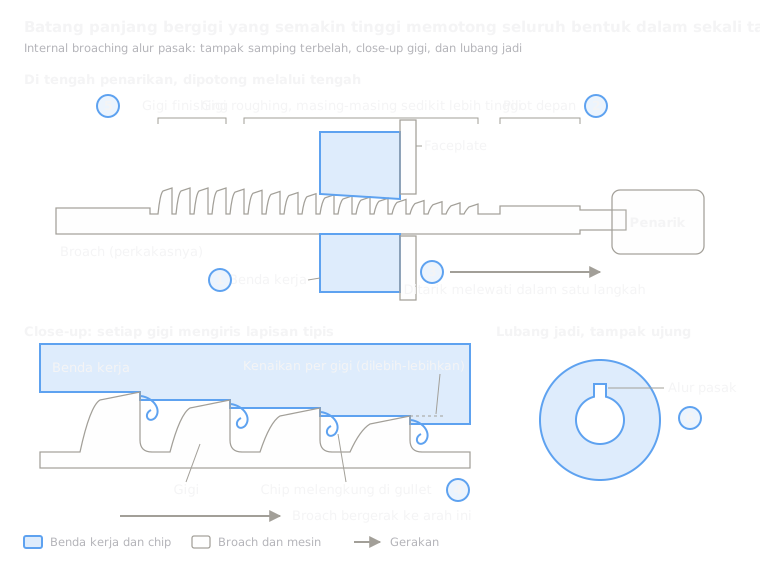 5.4BroachingBatang bergigi panjang ditarik menembus atau melintasi dalam satu langkahBuka pelajaran
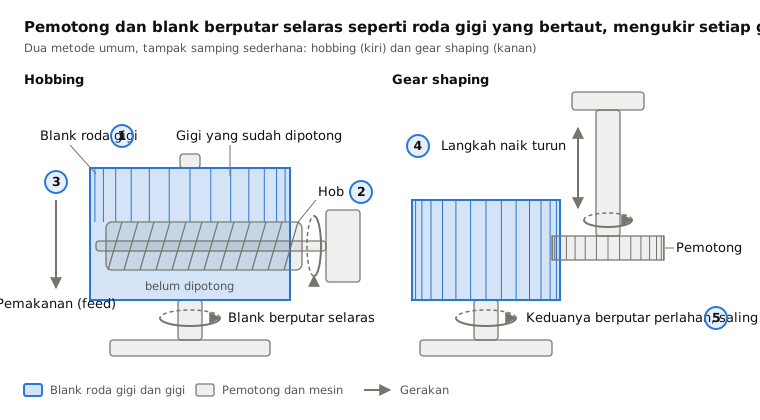
 5.5Pemotongan roda gigi (hobbing, shaping)Hob atau pemotong shaper menghasilkan gigi roda gigiBuka pelajaran
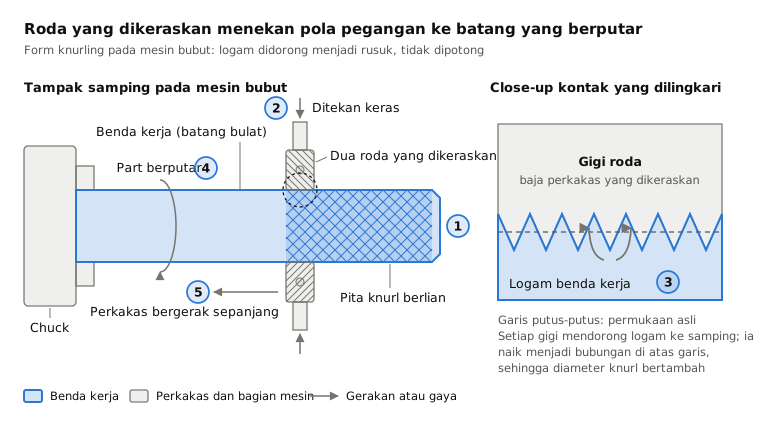
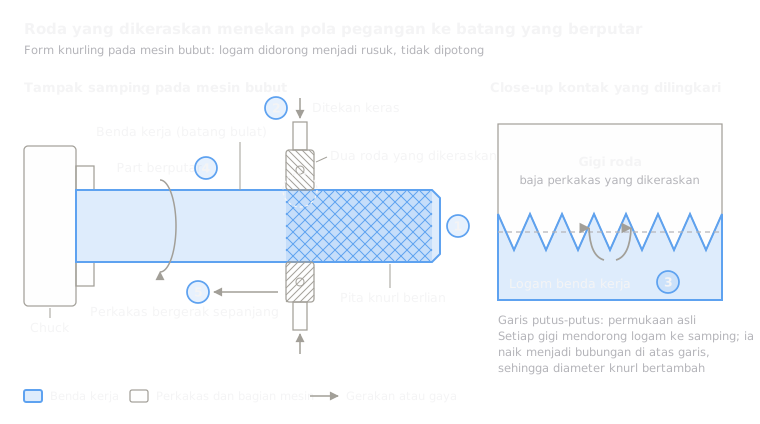 5.6KnurlingRoda yang dikeraskan menekan pola cengkeram ke komponen yang berputarBuka pelajaran
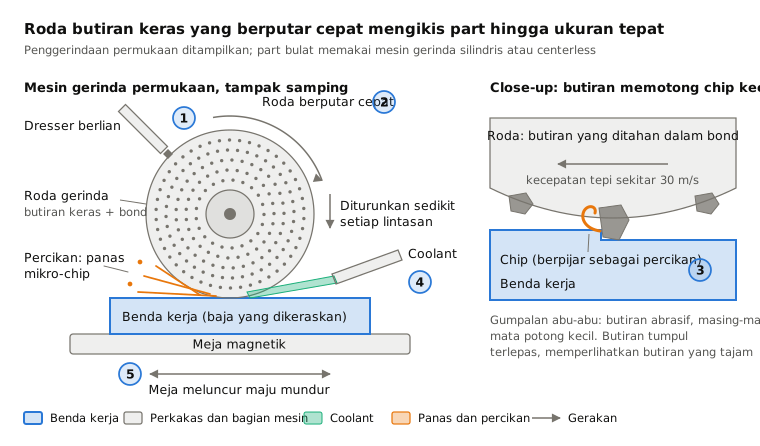
 5.7PenggerindaanRoda cepat berbutir keras mengikis permukaanBuka pelajaran
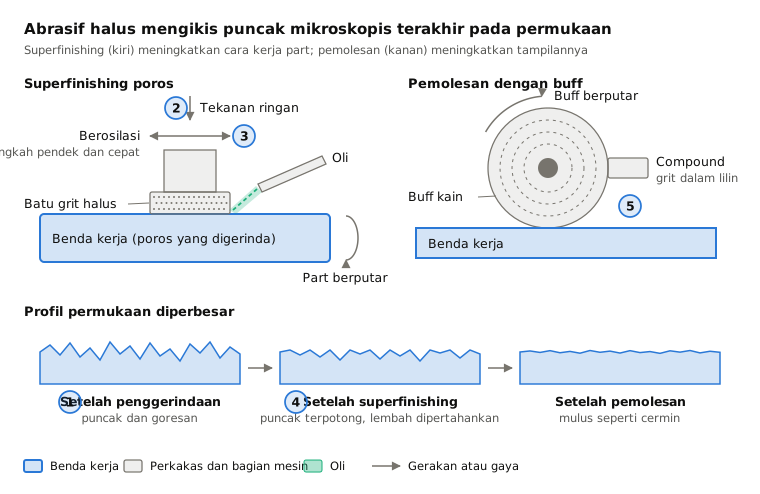
 5.9Superfinishing dan pemolesanBatu halus atau buff menghilangkan puncak mikroskopis terakhirBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.