

Metalurgi serbuk (tekan dan sinter)
Serbuk ditekan dalam die, lalu disinter di tungku sabuk
Metalurgi serbuk membuat part logam tanpa pernah melelehkan logamnya: Anda menekan serbuk halus ke dalam die, lalu memanaskannya sampai partikelnya saling terikat. Roda gigi kecil pada bor tanpa kabel dan bushing perunggu berisi oli pada kipas meja dibuat dengan cara ini. Ini salah satu cara termurah untuk membuat part logam kecil yang akurat dalam jumlah jutaan.
Cara kerjanya
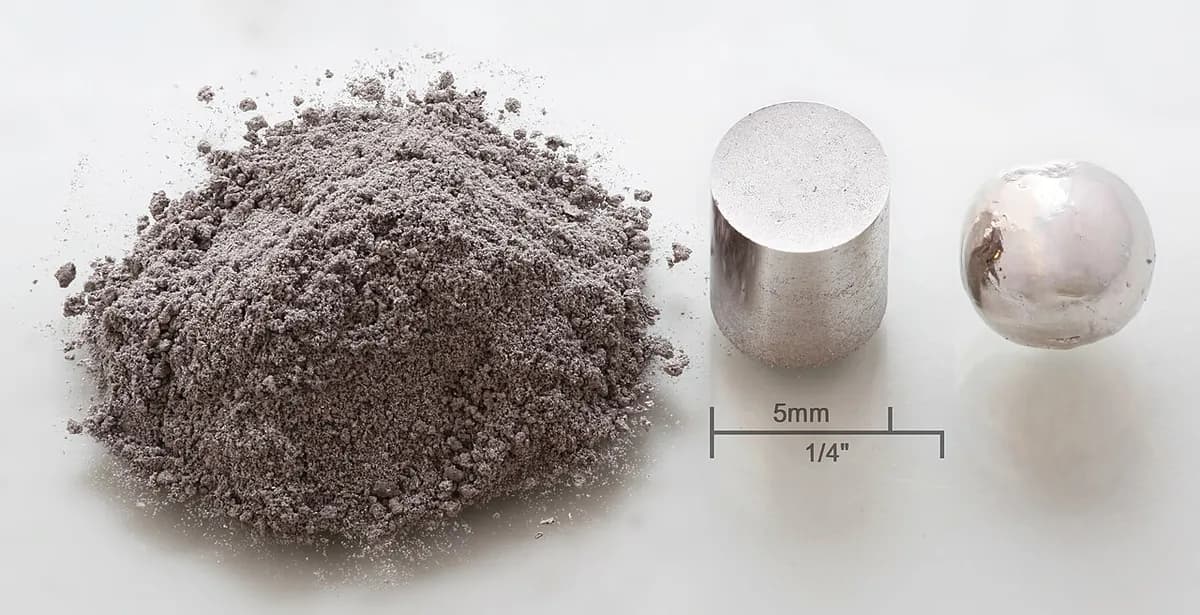
Campur. Serbuk logam halus, dengan butiran umumnya di bawah 0,15 mm (kira-kira seperti tepung), dicampur dengan serbuk paduan seperti grafit atau tembaga. Sekitar 0,5–1% pelumas lilin ditambahkan agar serbuk meluncur di dalam die.
Isi. Feed shoe meluncur di atas die dan menjatuhkan serbuk ke dalam rongga (lubang yang memberi bentuk). Punch bawah berada pada kedalaman tertentu, sehingga setiap pengisian memuat jumlah yang sama.
Press. Punch atas dan bawah menekan serbuk dari kedua ujung dengan sekitar 400–800 MPa (4–8 ton per sentimeter persegi). Hasilnya adalah part “green”: bentuknya sudah penuh, tetapi hanya ditahan oleh butiran yang saling mengunci, sehingga rapuh seperti kapur.
Keluarkan. Punch bawah naik dan mendorong part keluar. Feed shoe menyapunya ke samping saat kembali untuk mengisi ulang, sehingga mesin press menghasilkan satu part setiap beberapa detik.
Sinter. Sabuk mesh membawa part melewati tungku panjang berisi gas pelindung (gas yang mencegah oksidasi, reaksi di balik karat). Pelumas terbakar lebih dulu. Lalu, pada sekitar 1.120 °C untuk besi dan baja, atom berpindah melintasi setiap titik kontak (difusi) dan menumbuhkan “leher” padat di antara partikel.
Finishing bila perlu. Banyak part sudah siap begitu keluar dari tungku. Part lain mendapat sizing press untuk dimensi lebih presisi, perendaman oli untuk bantalan swapelumas, perlakuan panas untuk kekerasan, atau permesinan untuk lubang samping dan ulir.
Fakta kunci
- Material
- Terutama besi dan baja; juga baja nirkarat, perunggu, kuningan, tembaga, aluminium, paduan magnet, dan tungsten karbida
- Komponen khas
- Roda gigi, sprocket, cam, bushing, komponen kunci, magnet, filter
- Ukuran komponen
- Biasanya beberapa gram hingga sekitar 2 kg, kebanyakan seukuran telapak tangan; gaya press membatasi luas permukaan
- Presisi
- Sekitar ±0,05–0,1 mm setelah sinter; lebih ketat setelah sizing press
- Hasil permukaan
- Abu-abu doff halus, kira-kira Ra 1–3 µm (Ra adalah tinggi rata-rata tonjolan permukaan)
- Ukuran batch yang cocok
- Volume tinggi: biasanya dari sekitar 10.000 hingga jutaan part per tahun
- Biaya perkakas dan mesin
- Set die sekitar $10.000–100.000; mesin press dan tungku berharga ratusan ribu hingga jutaan dolar
- Kecepatan
- Sekitar 10–30 part per menit per mesin press; perjalanan di tungku memakan waktu sekitar 1–3 jam tetapi berjalan tanpa henti
Kekuatan dan batasan
Kekuatan
- Bentuk mendekati akhir: sedikit atau tanpa permesinan dan sangat sedikit sisa
- Biaya per part rendah pada volume tinggi
- Membuat campuran yang tidak mungkin dengan peleburan, seperti tembaga-tungsten atau logam dengan pori bawaan
- Sangat berulang dari part ke part
Batasan
- Pori yang tersisa (sering 5–15% dari volume) membuat part lebih lemah daripada baja padat
- Set die mahal, sehingga batch kecil jarang menguntungkan
- Bentuk harus bisa langsung keluar dari die: tanpa undercut atau lubang samping
- Ukuran dan tinggi dibatasi oleh gaya press dan oleh seberapa merata serbuk memadat
Di mana dipakai
- OtomotifRoda gigi pompa oli, sprocket timing, rotor pengatur katup, hub sinkronisator gearbox
- Perkakas listrik dan peralatan rumah tanggaRoda gigi planetari; bushing swapelumas pada bor, kipas, dan mixer
- Kunci dan perkakas bangunanCam kunci, tuas, komponen gerendel
- KelistrikanInti motor magnetik lunak, magnet ferit dan tanah jarang
- FilterFilter perunggu dan baja nirkarat berpori, peredam suara pada katup udara
- Perkakas pemotongInsert tungsten karbida dan ujung bor
Cara mengenalinya
- Permukaan abu-abu doff yang seragam; di bawah kaca pembesar Anda mungkin melihat pori-pori kecil.
- Bentuk seperti prisma: garis luarnya tetap sama dari atas ke bawah, dengan sisi datar dan undakan hanya searah penekanan.
- Bushing perunggu yang terasa agak berminyak, karena porinya menahan oli.
- Chamfer yang berakhir dengan bidang datar kecil di tepinya, karena tepi punch yang setajam pisau akan patah.
Bandingkan dengan
Tonton
MPIF Videos · Seluruh rute dari serbuk hingga part jadi, dari asosiasi industri
Simeko AG · Apa yang terjadi di antara partikel di dalam tungku
Comtec Mfg., Inc. · Mesin press pemadatan sungguhan, tungku sinter, dan part jadi
GKN Powder Metallurgy · Bagaimana serbuk logam itu sendiri dibuat, dan lini produksi modern
Lihat foto asli
- Wikipedia: Powder metallurgy — gambaran proses, dengan foto part hasil sinter
- Pencarian foto Wikimedia Commons
Ingat
- Tekan serbuk menjadi bentuk, lalu panaskan di bawah titik lelehnya agar partikel saling terikat.
- Paling cocok untuk part kecil dengan garis luar sederhana, dibuat ratusan ribu buah dengan nyaris tanpa limbah.
- Pori yang tersisa mengurangi sedikit kekuatan, tetapi justru memungkinkan bantalan swapelumas dan filter.
Lainnya di Serbuk dan keramik
Semua 100 proses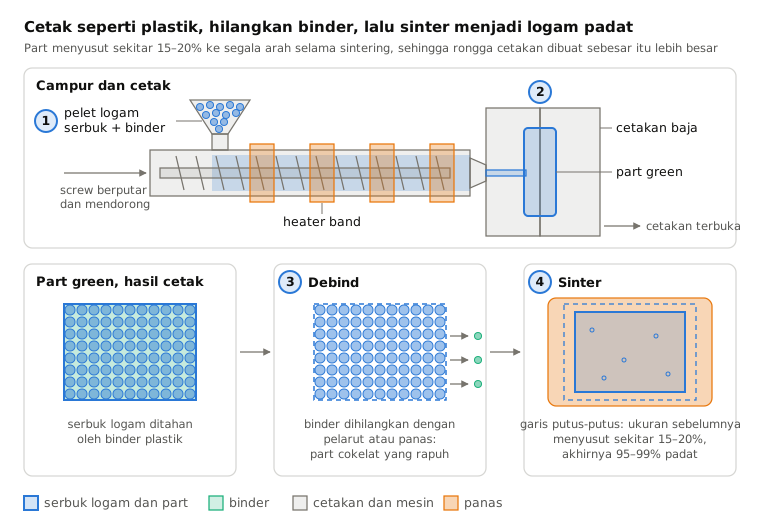
 9.2Metal injection molding (MIM)Cetak pasta serbuk-dan-binder, buang binder, sinterBuka pelajaran
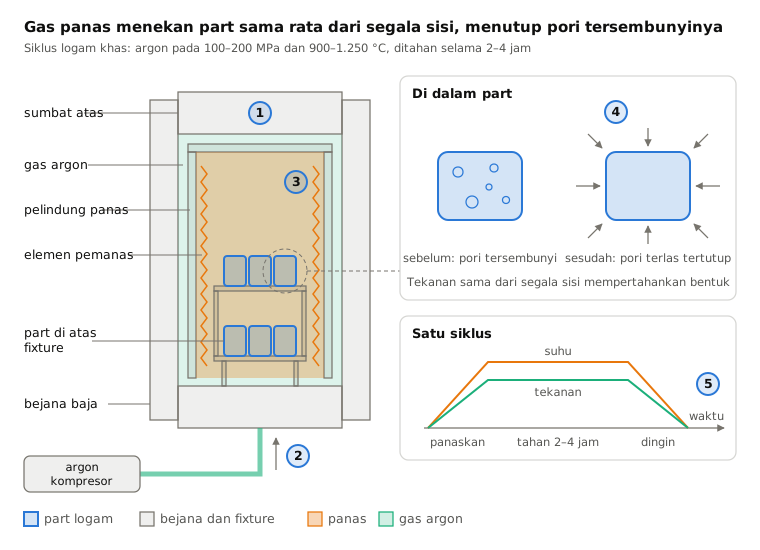
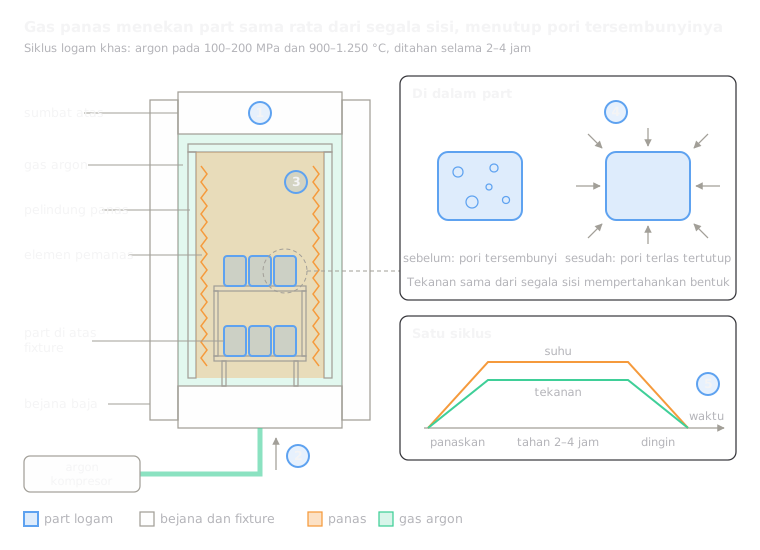 9.3Hot isostatic pressing (HIP)Peras dengan argon panas dari segala sisi untuk menutup poriBuka pelajaran
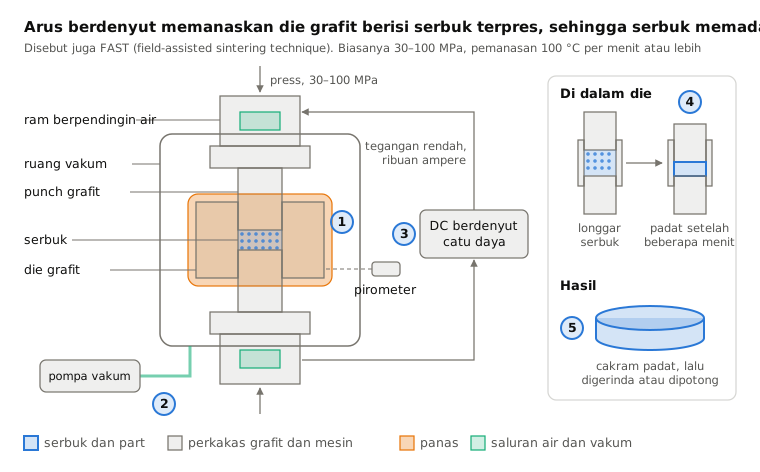
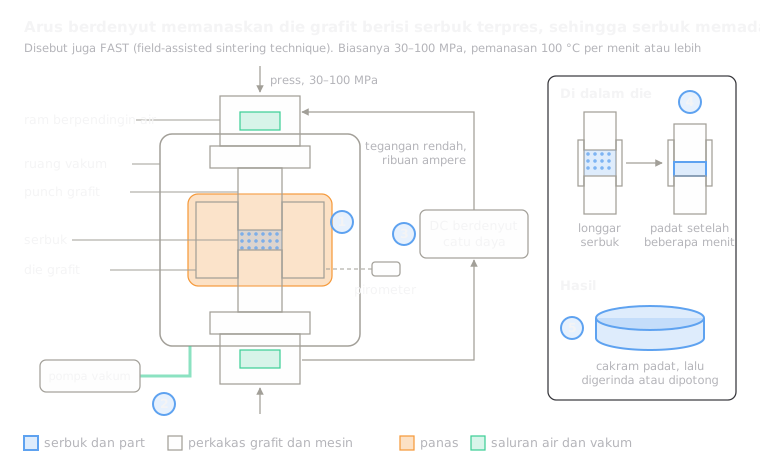 9.4Spark plasma sintering (SPS)Arus berdenyut memanaskan die grafit berisi serbuk terpres dalam hitungan menitBuka pelajaran
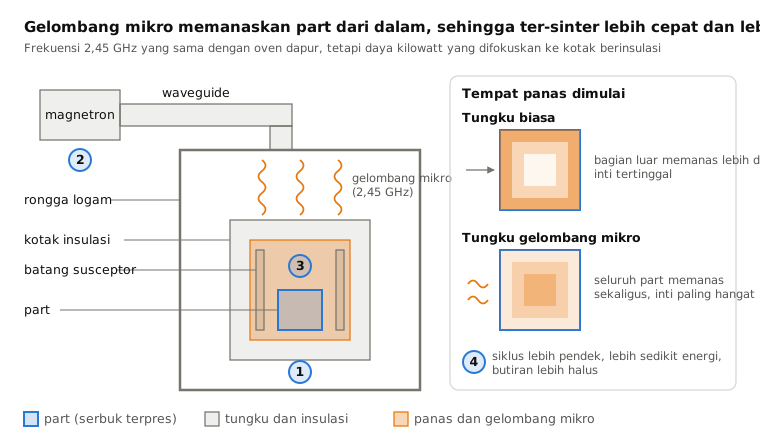
 9.5Sintering gelombang mikroGelombang mikro memanaskan komponen dari dalamBuka pelajaran
 9.6Pemrosesan sol-gelCairan mengeras menjadi gel, lalu dikeringkan dan dibakarBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.