

Hot isostatic pressing (HIP)
Peras dengan argon panas dari segala sisi untuk menutup pori
Hot isostatic pressing (HIP) menaruh komponen jadi atau hampir jadi di dalam bejana tekan dan memerasnya dengan gas argon panas. Tekanan mendorong sama besar dari segala arah (“isostatik”), sehingga pori tersembunyi runtuh dan menyatu tertutup sementara bentuk tetap sama. Bilah turbin mesin jet dan implan titanium cetak 3D rutin diolah dengan cara ini.
Cara kerjanya
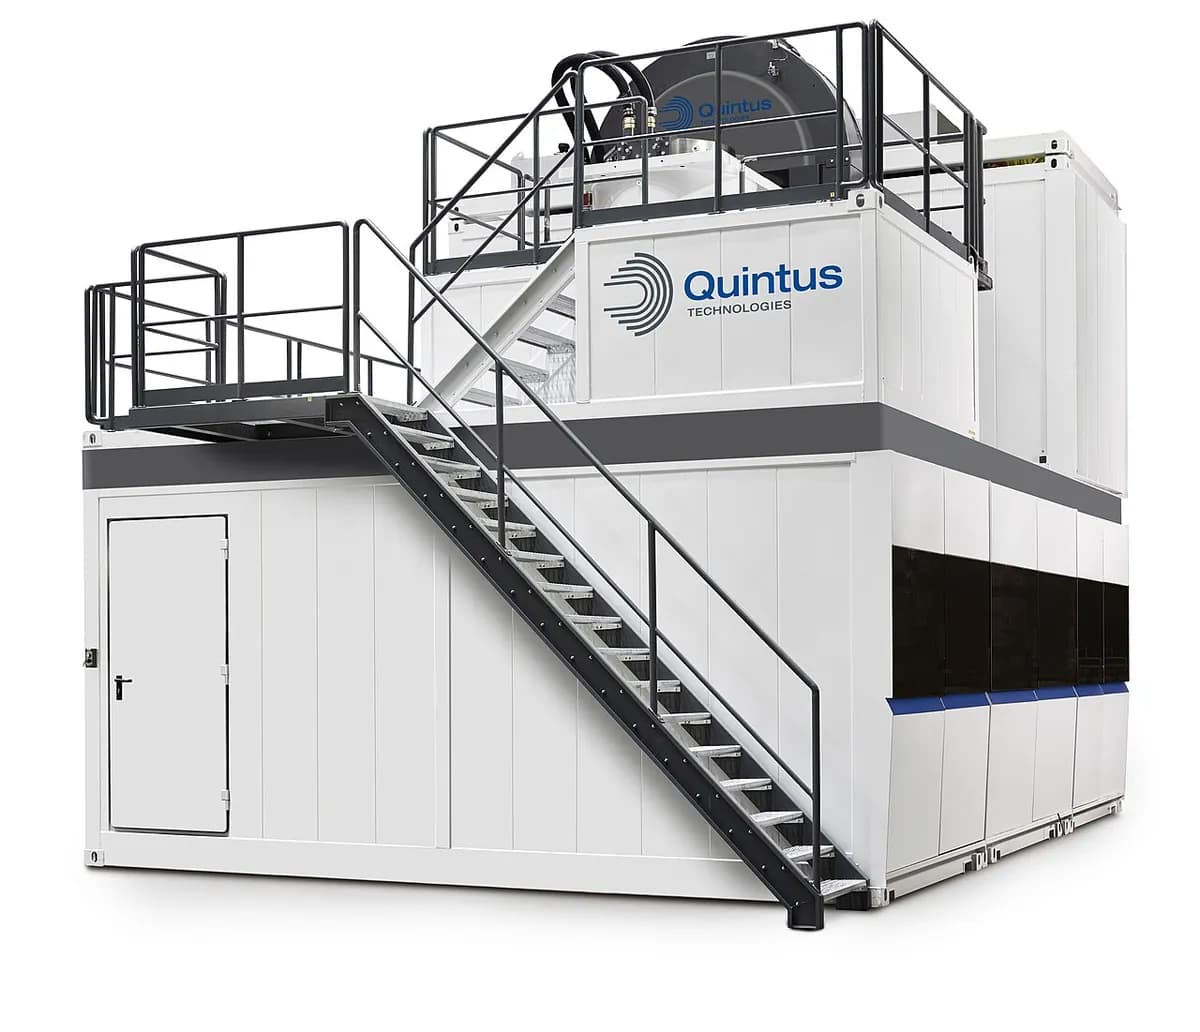
Muat dan segel. Komponen masuk pada fixture, dan bejana ditutup dengan sumbat baja tebal; pada unit besar, rangka berat menahan sumbat di tempatnya. Muatan bisa berupa hasil cor, komponen cetak 3D, atau serbuk logam yang disegel dalam kaleng baja.
Isi dengan argon. Udara dipompa keluar, dan kompresor memompa masuk argon, gas inert yang tidak bereaksi dengan logam panas.
Panaskan dan beri tekanan. Tungku di dalam perisai panas membawa komponen ke sekitar 900–1.250 °C untuk baja, titanium, dan paduan nikel (sekitar 500 °C untuk aluminium). Memanaskan gas yang terperangkap menaikkan tekanannya hingga biasanya 100–200 MPa, sekitar 1.000–2.000 kali tekanan atmosfer.
Tahan. Biasanya selama 2–4 jam, logam panas cukup lunak untuk merayap (creep, mengalir sangat lambat) ke dalam porinya. Dinding pori bersentuhan dan berikatan lewat difusi (atom berpindah melintas), menyisakan logam padat. Pori yang terbuka ke permukaan tidak bisa menutup, karena gas masuk ke dalamnya.
Dinginkan dan keluarkan. Tungku mendingin, argon dipulihkan untuk dipakai ulang, dan komponen keluar dengan bentuk yang sama pada kepadatan yang pada dasarnya penuh. Kaleng serbuk kemudian dibuang dengan permesinan atau asam.
Fakta kunci
- Material
- Hasil cor dan komponen cetak 3D dari titanium, paduan nikel, baja, dan aluminium; serbuk logam dalam kaleng tersegel; keramik teknis
- Komponen khas
- Bilah turbin, implan medis, bodi katup, blok baja perkakas, komponen logam cetak
- Ukuran komponen
- Dari implan kecil hingga komponen beberapa ton; bejana terbesar memuat muatan selebar sekitar 2 m
- Presisi
- Bentuk tetap terjaga; komponen menyusut hanya sebesar volume porinya, biasanya sepecahan kecil persen untuk hasil cor
- Hasil permukaan
- Dibiarkan seperti semula: HIP tidak menyentuh permukaan
- Ukuran batch yang cocok
- Berapa pun: satu komponen atau satu muatan tungku penuh, sering dijalankan oleh perusahaan jasa HIP spesialis
- Biaya perkakas dan mesin
- Tanpa perkakas khusus komponen; mesin berharga dari ratusan ribu dolar (unit laboratorium) hingga banyak juta (unit produksi)
- Kecepatan
- Satu siklus biasanya 6–12 jam termasuk pemanasan dan pendinginan; lebih singkat pada unit dengan pendinginan cepat
Kekuatan dan batasan
Kekuatan
- Menghilangkan pori internal, mencapai kepadatan pada dasarnya 100%
- Peningkatan besar pada umur lelah (ketahanan terhadap beban berulang) dan keandalan
- Tanpa perkakas khusus komponen: bentuk apa pun bisa selama muat di bejana
- Bisa mengubah serbuk menjadi komponen padat, atau mengikat dua logam bersama
Batasan
- Tidak bisa menutup pori yang terhubung ke permukaan
- Siklus panjang dan mahal, biasanya langkah tambahan setelah pengecoran atau pencetakan
- Mesin sangat mahal, sehingga sebagian besar perusahaan memakai penyedia jasa
- Kaleng serbuk menambah biaya dan harus dimesin atau dilarutkan
Di mana dipakai
- DirgantaraBilah dan vane turbin cor, hasil cor struktural mesin
- MedisImplan pinggul dan lutut dari titanium dan kobalt-krom cor atau cetak 3D
- Manufaktur aditifPerlakuan pasca standar untuk komponen titanium dan paduan nikel hasil cetak
- Minyak, gas, dan energiBodi katup, komponen pompa, dan manifold yang dibuat dari serbuk dengan HIP
- PerkakasBaja perkakas dan baja kecepatan tinggi dari serbuk dengan struktur halus dan merata
Cara mengenalinya
- HIP tidak meninggalkan bekas yang terlihat: komponen tampak persis seperti hasil cor atau hasil cetaknya.
- Buktinya ada di dalam: potongan yang dipoles, atau sinar-X, menunjukkan tanpa pori.
- Komponen besar yang dibuat dari serbuk dengan HIP menunjukkan permukaan hasil mesin di mana-mana, karena kaleng bajanya dipotong habis; gambar dan sertifikat sering menulis “HIPed”.
Bandingkan dengan
Tonton
Everyday Metallurgy · Mengapa panas plus tekanan sama rata menutup pori internal
Quintus Technologies · Bejana, tungku, dan siklus argon, dari pembuat mesin
Hiperbaric · Animasi satu siklus penuh pemanasan, penekanan, dan pendinginan
TWI Ltd · Bagaimana serbuk yang disegel dalam kaleng menjadi komponen padat yang hampir jadi
Lihat foto asli
- Wikipedia: Hot isostatic pressing — sejarah, tekanan, suhu, dan kegunaan khas; sedikit foto
- Pencarian foto Wikimedia Commons
Ingat
- HIP memeras komponen dengan argon panas dari segala sisi sekaligus, sehingga bentuk tetap terjaga.
- Menutup pori internal, memberi kepadatan yang pada dasarnya penuh dan umur lelah yang jauh lebih panjang.
- Ini langkah batch yang panjang dan mahal, dipakai di tempat komponen tidak boleh gagal.
Lainnya di Serbuk dan keramik
Semua 100 proses
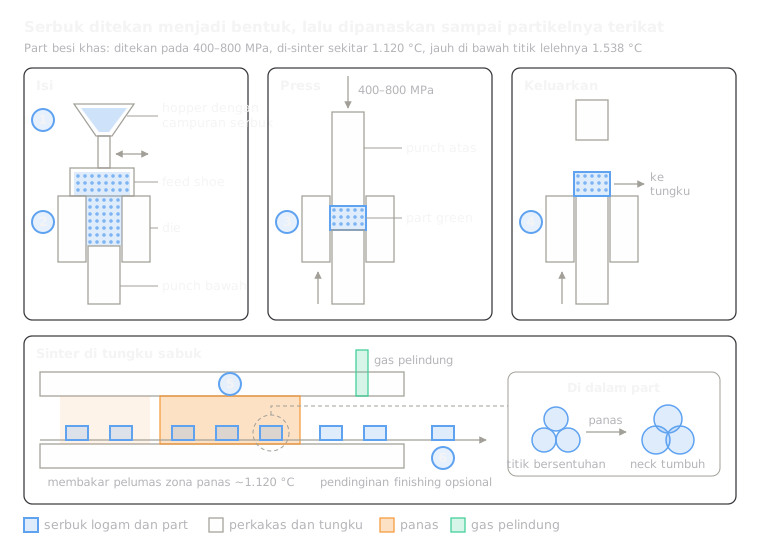 9.1Metalurgi serbuk (tekan dan sinter)Serbuk ditekan dalam die, lalu disinter di tungku sabukBuka pelajaran
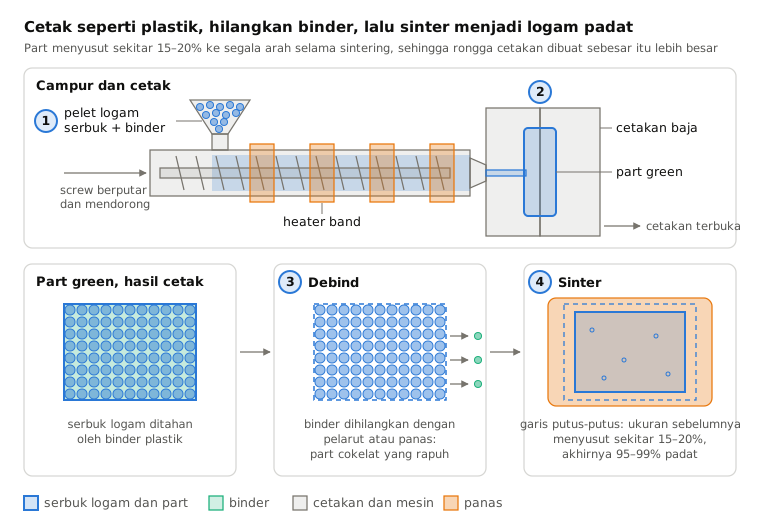
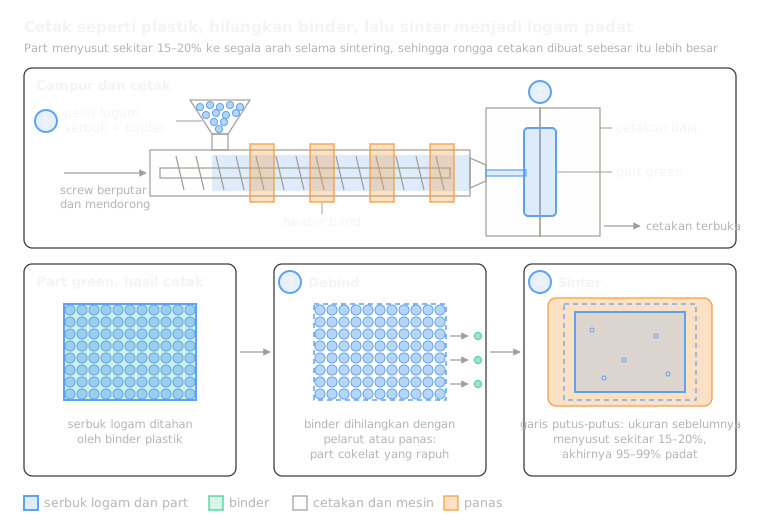 9.2Metal injection molding (MIM)Cetak pasta serbuk-dan-binder, buang binder, sinterBuka pelajaran
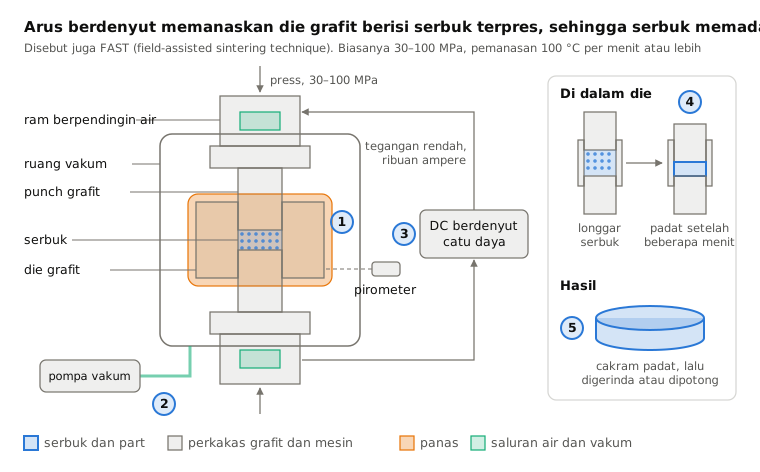
 9.4Spark plasma sintering (SPS)Arus berdenyut memanaskan die grafit berisi serbuk terpres dalam hitungan menitBuka pelajaran
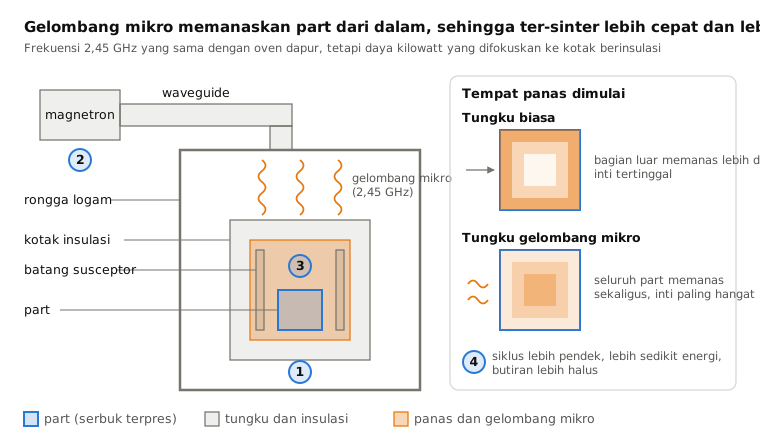
 9.5Sintering gelombang mikroGelombang mikro memanaskan komponen dari dalamBuka pelajaran
 9.6Pemrosesan sol-gelCairan mengeras menjadi gel, lalu dikeringkan dan dibakarBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.