

Metal injection molding (MIM)
Cetak pasta serbuk-dan-binder, buang binder, sinter
Metal injection molding (MIM) membentuk logam seperti plastik: pasta panas serbuk logam dan binder plastik diinjeksikan ke cetakan. Lalu plastik dibuang dan logam disinter, sehingga komponen menyusut menjadi logam yang hampir padat. Teknik ini membuat komponen kecil yang rumit seperti bagian casing jam tangan, bagian engsel ponsel, dan rahang alat bedah.
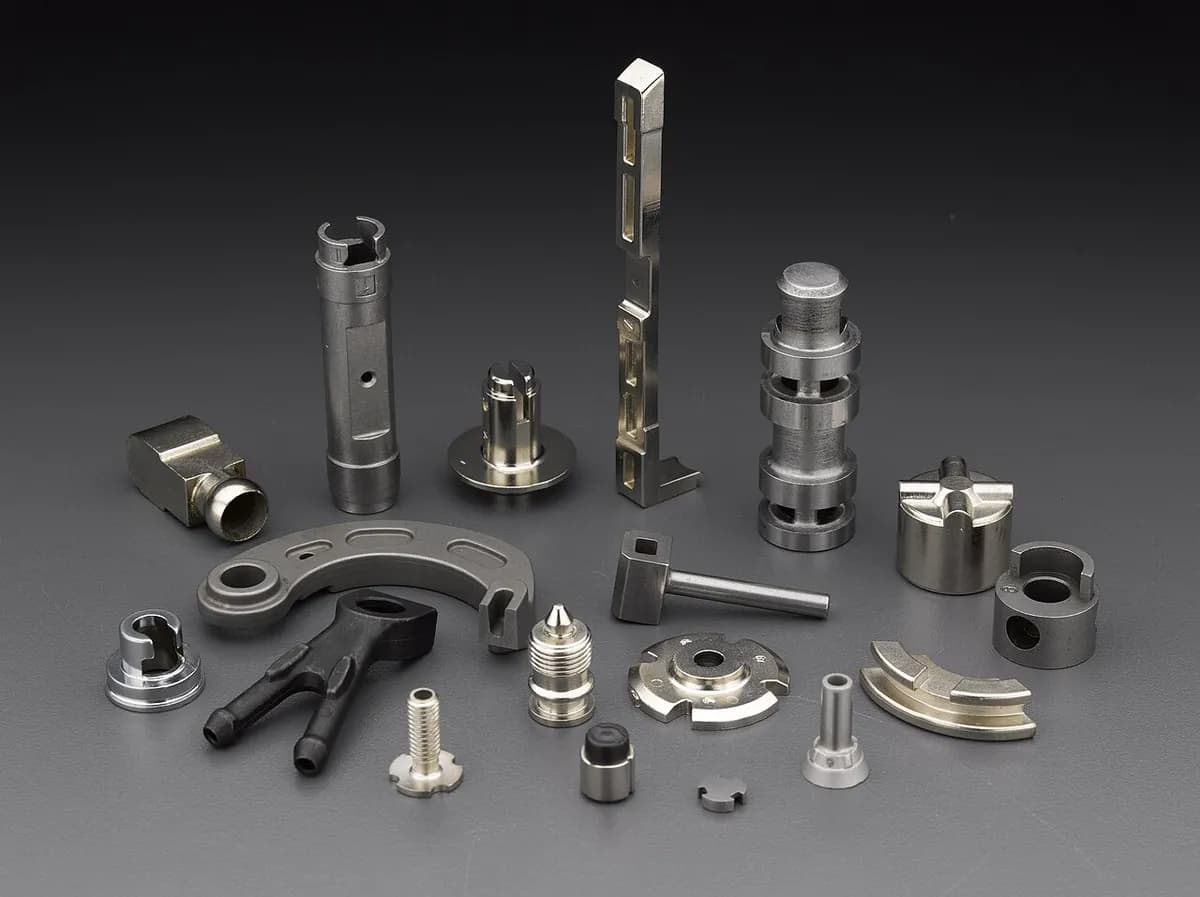
Cara kerjanya
Campur feedstock. Serbuk logam sangat halus, dengan butiran biasanya di bawah 20 µm (seperempat lebar rambut), diaduk dengan binder lilin dan plastik. Pasta berisi sekitar 60% logam menurut volume dan dicacah menjadi pelet.
Cetak. Mesin cetak injeksi (barel berpemanas dengan sekrup berputar) melelehkan binder dan mendorong pasta ke cetakan baja. Keluarlah komponen “green”: bentuk penuh, tetapi 15–20% lebih besar daripada komponen akhir. Runner (saluran umpan) digiling dan dipakai ulang.
Debind. Sebagian besar binder dibuang, biasanya dengan pelarut atau uap kimia lebih dulu, lalu dengan panas lembut. Yang tersisa adalah komponen “brown” yang rapuh: butiran logam yang ditahan jejak binder, penuh pori terbuka.
Sinter. Komponen masuk ke tungku vakum atau hidrogen pada kira-kira 1.200–1.400 °C untuk baja, mendekati (tetapi di bawah) titik leleh. Butiran menyatu dan pori menutup, sehingga komponen menyusut merata sekitar 15–20% dan berakhir 95–99% padat. Perlakuan panas, pelapisan, atau permesinan ringan bisa menyusul.
Fakta kunci
- Material
- Kebanyakan baja tahan karat (seperti 17-4PH dan 316L) dan baja paduan rendah; juga titanium, paduan tungsten, kobalt-krom, dan paduan magnetik
- Komponen khas
- Bagian casing jam tangan, bagian engsel, roda gigi kecil, braket ortodonti, rahang alat bedah, komponen kunci dan senjata api
- Ukuran komponen
- Kecil: biasanya 0,1–100 g, dari seukuran ujung jari hingga telapak tangan
- Presisi
- Sekitar ±0,3–0,5% dari dimensi (sekitar ±0,05 mm pada fitur 10 mm)
- Hasil permukaan
- Halus, kira-kira Ra 0,8–1,6 µm (Ra adalah tinggi rata-rata tonjolan permukaan), menyalin cetakan
- Ukuran batch yang cocok
- Volume tinggi: biasanya 10.000 hingga jutaan komponen per tahun
- Biaya perkakas dan mesin
- Cetakan kira-kira $10.000–100.000; mesin cetak, unit debinding, dan tungku masing-masing berharga ratusan ribu dolar
- Kecepatan
- Pencetakan: satu tembakan setiap 10–60 detik, sering beberapa komponen per tembakan; debinding dan sintering butuh banyak jam, sering sehari atau lebih per batch
Kekuatan dan batasan
Kekuatan
- Bentuk 3D rumit, dinding tipis, dan detail halus yang mahal jika dimesin
- Kepadatan 95–99%, sehingga kekuatan mendekati logam padat
- Menangani paduan yang sulit dimesin, seperti baja tahan karat dan titanium
- Sedikit limbah: runner didaur ulang menjadi feedstock baru
Batasan
- Hanya komponen kecil: penampang tebal melakukan debind dengan lambat dan bisa retak atau melorot
- Penyusutan 15–20% harus diprediksi dengan tepat saat cetakan dirancang
- Cetakan mahal dan siklus debind-dan-sinter panjang; butuh volume besar
- Serbuk halus lebih mahal daripada serbuk press-and-sinter biasa
Di mana dipakai
- Elektronik konsumenBagian engsel ponsel, baki kartu SIM, komponen kamera dan konektor
- Medis dan gigiBraket ortodonti, rahang dan gagang alat bedah
- Jam tangan dan perhiasanCasing jam tangan, gesper, mata rantai gelang
- OtomotifVane turbocharger, komponen injektor bahan bakar, komponen kunci dan sensor
- Senjata apiPelatuk, hammer, pengaman, dan komponen mekanisme kecil lainnya
- Perkakas dan kunciKomponen kunci, roda gigi kecil, komponen perkakas listrik
Cara mengenalinya
- Komponen baja kecil dan rumit dengan permukaan halus bernuansa satin dan detail tajam, seperti komponen plastik cetak yang terbuat dari logam.
- Bekas bulat kecil dari pin pelontar dan bekas gate kecil tempat pasta masuk ke cetakan.
- Garis pisah samar tempat kedua belahan cetakan bertemu.
- Ketebalan dinding merata, rusuk, dan kantong berongga, khas komponen cetak, bukan hasil mesin.
Bandingkan dengan
Tonton
AMT Pte. Ltd. · Empat langkah dan jenis komponen yang dibuat MIM
GKN Powder Metallurgy · Bagaimana binder pergi dan seberapa besar komponen menyusut
MPP · Mesin cetak, tungku, dan komponen jadi sungguhan
Zimmer Group · Rantai proses lengkap dari pabrikan, dari sel pencetakan hingga komponen
Lihat foto asli
- Wikipedia: Metal injection molding — ikhtisar langkah, material, dan kegunaan
- Pencarian foto Wikimedia Commons
Ingat
- MIM adalah cetak injeksi plastik dengan pasta berisi logam, diikuti pembuangan binder dan sintering.
- Komponen menyusut 15–20% di tungku, sehingga cetakan dibuat lebih besar sebesar itu persis.
- Ini proses andalan untuk komponen logam kecil yang rumit dalam jumlah besar.
Lainnya di Serbuk dan keramik
Semua 100 proses
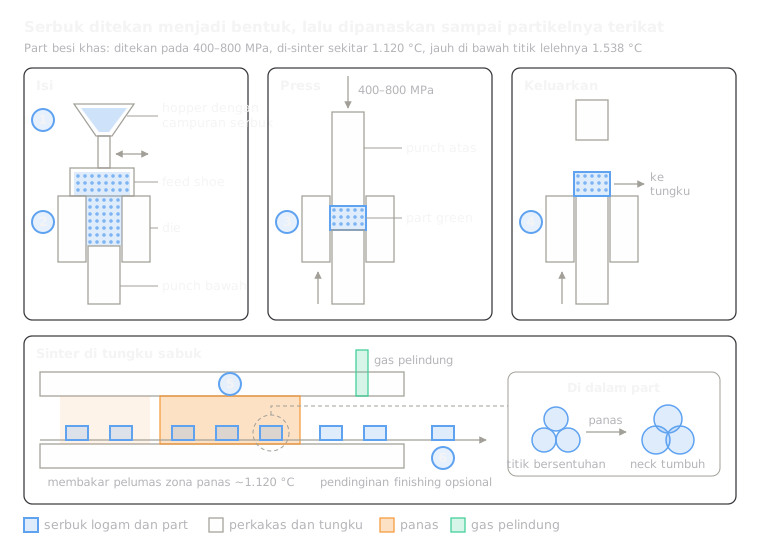 9.1Metalurgi serbuk (tekan dan sinter)Serbuk ditekan dalam die, lalu disinter di tungku sabukBuka pelajaran
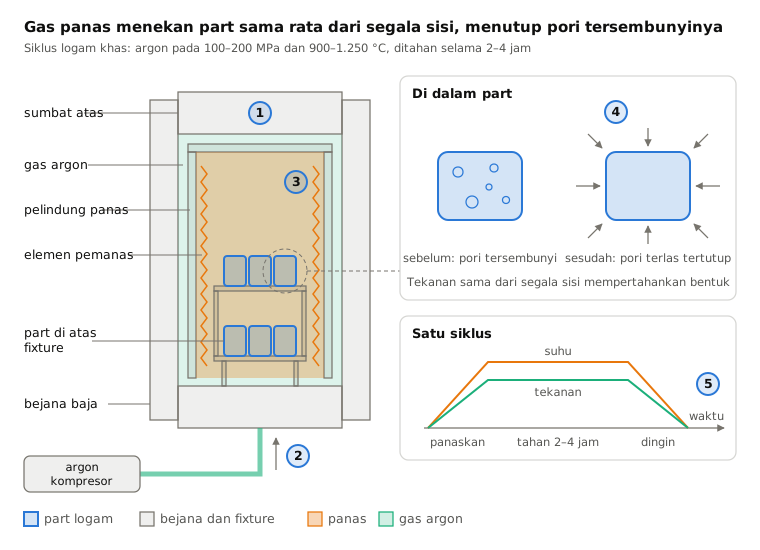
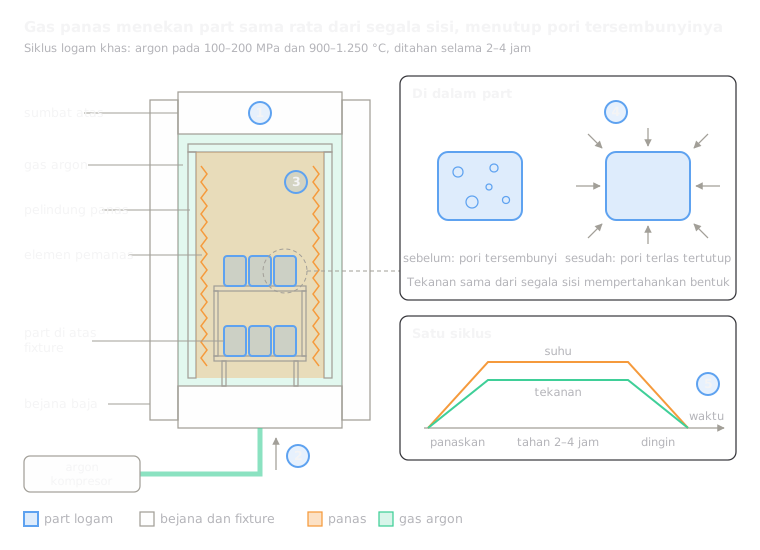 9.3Hot isostatic pressing (HIP)Peras dengan argon panas dari segala sisi untuk menutup poriBuka pelajaran
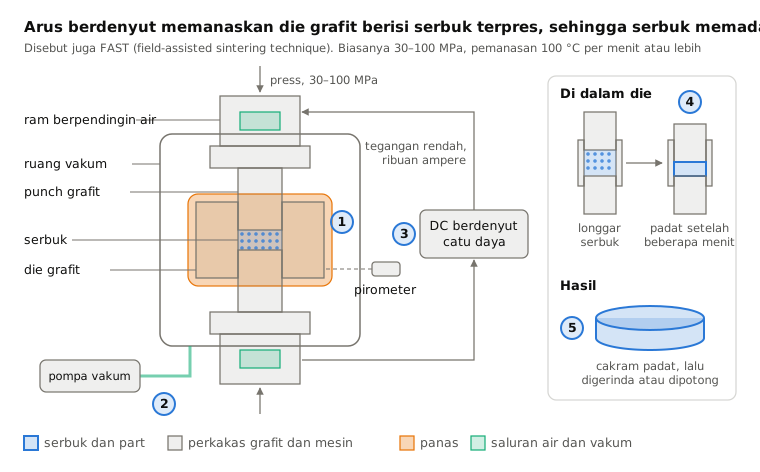
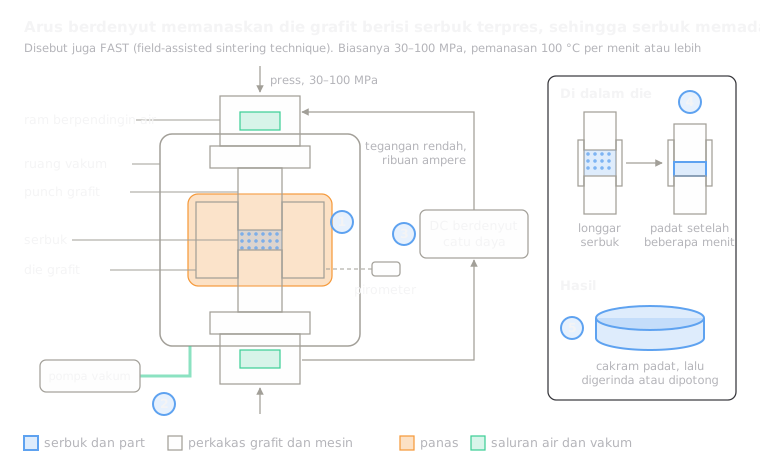 9.4Spark plasma sintering (SPS)Arus berdenyut memanaskan die grafit berisi serbuk terpres dalam hitungan menitBuka pelajaran
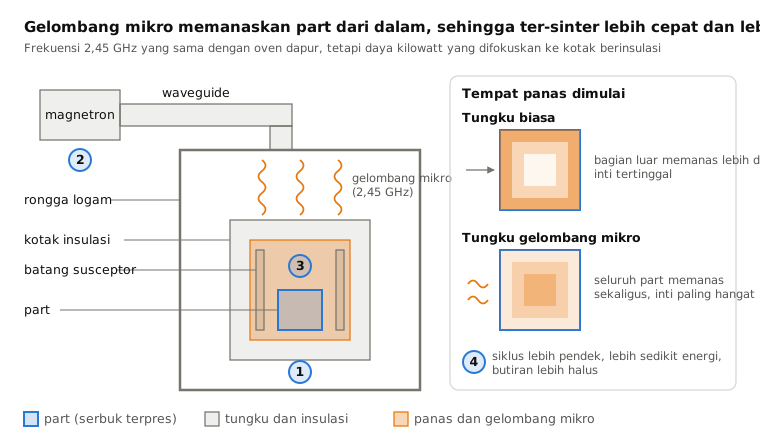
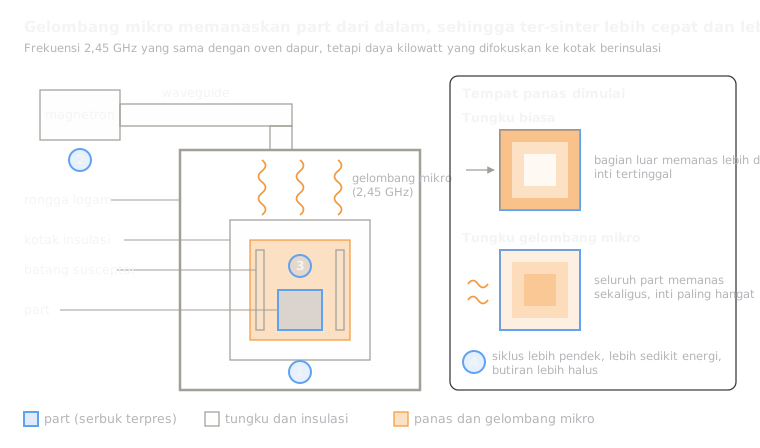 9.5Sintering gelombang mikroGelombang mikro memanaskan komponen dari dalamBuka pelajaran
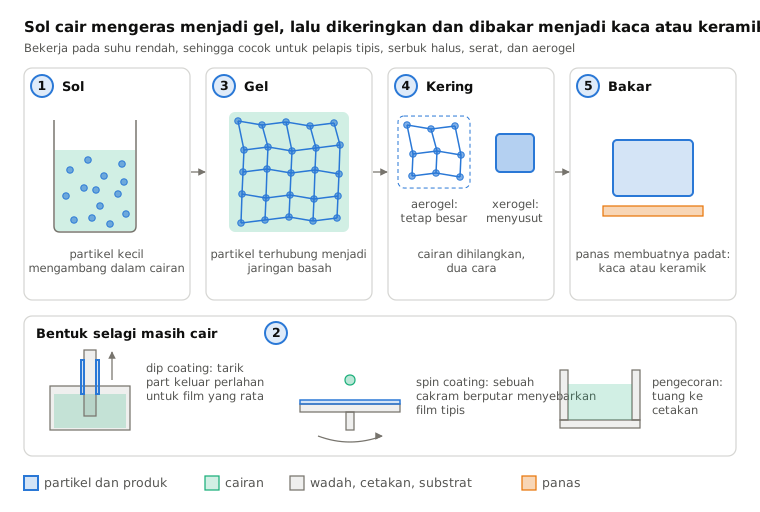
 9.6Pemrosesan sol-gelCairan mengeras menjadi gel, lalu dikeringkan dan dibakarBuka pelajaran
Coba sekarang
Manfaatkan AI dalam CAD Anda.
Buat model komponen, hasilkan gambar teknik, dan otomatisasi pekerjaan berulang di dalam perangkat lunak CAD Anda.