引抜成形(プルトルージョン)
繊維を樹脂と加熱したダイの中に、止まることなく引き抜く
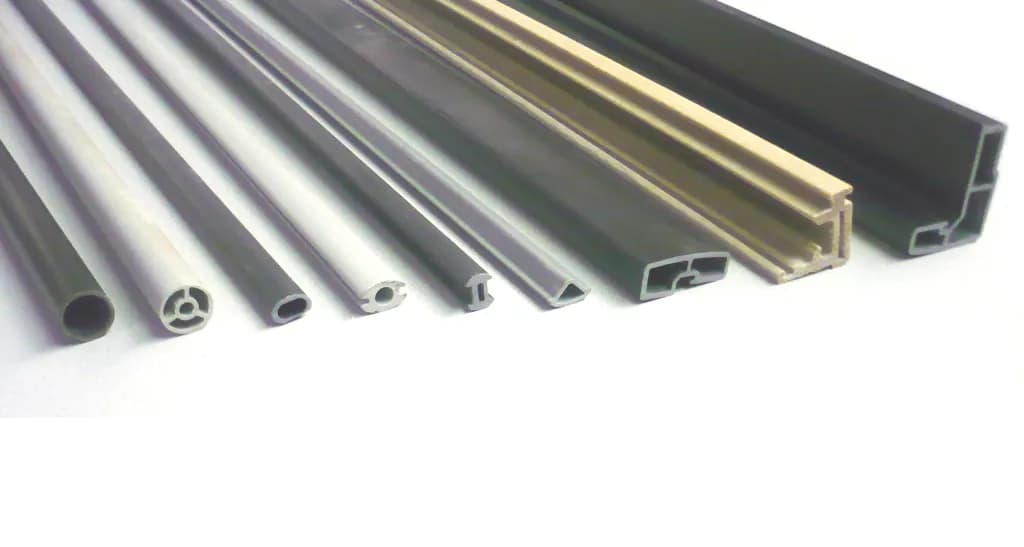
引抜成形(プルトルージョン)は、連続した繊維を樹脂浴に通し、続いて熱いダイに通して、その中で樹脂を繊維の周りに硬化させる工程です。断面が全長にわたって同じ、果てしなく続く棒、管、梁が出てきて、そのまま走行中に所定の長さに切断されます。ガラス繊維のはしごのレール、通路のグレーチング、ケーブルトレイは、この方法でつくられます。
しくみ
繊維を供給する。 ロービング(撚りのない連続繊維の束)が、スプールを並べたラックであるクリールから送り出されます。形材が幅方向にも強くなるように、マットや織物テープを加えることも多くあります。
樹脂に浸す。 繊維は開放式の樹脂浴を通るか、樹脂がダイの中に直接注入されます。ポリエステル、ビニルエステル、エポキシがよく使われます。
形に集める。 プリフォーマーと呼ばれる案内板が余分な樹脂を絞り出し、濡れた繊維を最終的な断面に近づけます。
加熱したダイの中で硬化させる。 鋼のダイ(通常は長さ約 0.5〜1.5 m)が正確な形を与えます。およそ 100〜200 °C の熱で、形材がダイを出る前に樹脂が硬化します。
連続的に引く。 キャタピラーベルト、または交互に動く 2 つのクランプが、硬化した形材をつかんでライン全体を引っ張ります。この引くという動作が、この工程の名前の由来です(引く + 押出)。
所定の長さに切る。 フライングソー(形材といっしょに移動しながら切るソー)が、ラインを止めずに所定の長さに切断します。
主なポイント
- 材料
- 主にガラス繊維。炭素繊維やバサルト繊維も。ポリエステル、ビニルエステル、エポキシ、ポリウレタンの樹脂
- 代表的な部品
- 棒、管、I 形梁、チャンネル、アングル、平棒、はしごのレール、グレーチングのバー、ケーブルトレイ
- 部品サイズ
- 断面は数ミリから幅約 1 m まで。長さは自由で、必要に応じて切断
- 精度
- 断面は、大きさにより通常約 ±0.2〜0.5 mm 以内
- 表面仕上げ
- なめらかで樹脂が豊富。耐候性のために、サーフェスベール(薄い繊維のティッシュ)で覆うことも多い
- 向いているロット数
- 1 種類の形材を長く連続して(多くは数キロメートル)生産
- 金型・設備コスト
- ダイはそれぞれおよそ 5,000〜10 万ドル超。ライン一式は約 10 万〜100 万ドル超
- 速度
- 通常は毎分約 0.2〜3 m を、24 時間連続で
強みと限界
強み
- 連続的で自動化されている:1 メートルあたりのコストが低く、廃棄物も少ない
- 長さ方向に非常に強く剛性が高い。重量比で繊維が 60〜70 % になることも多い
- ガラス繊維の形材は錆びず、軽く、電気を通さない
- どんな長さでも 1 本物で、走行中に切断できる
限界
- 断面が一定の、まっすぐな形材だけ
- マットや織物を加えないと、幅方向ははるかに弱い
- 新しい断面ごとに専用のダイが必要で、段取り替えに時間がかかる
- 硬化した熱硬化性の形材は、リサイクルが難しい
使われる場所
- 建設通路のグレーチング、手すり、窓やドアの枠材、繊維の鉄筋
- 電気ケーブルトレイ、はしごのサイドレール、絶縁棒やポール
- インフラ歩道橋、橋の床版、冷却塔の構造物
- エネルギー風力タービンのブレードのスパー用カーボンストリップ、電柱
- 日用品テントのポール、工具の柄、園芸用の支柱
見分け方
- どこを見ても断面がまったく同じ、両端がのこぎりで切られた長い部材。
- 表面に見える、縦方向の細い繊維の筋。薄いティッシュのようなベールの下に見えることもある。
- 切断面には、繊維の点が密集して見える:ロービングを断面から見た姿です。
- 典型的な見た目:黄色、灰色、緑色のガラス繊維のグレーチング、はしごのレール、手すり。
比較
動画を見る
Strongwell MC · 大手の形材メーカーによる、引抜成形の考え方の解説
Strongwell MC · 各ステーション:繊維クリール、樹脂浴、加熱ダイ、引取機、ソー
Liberty Pultrusions · 実際の引抜成形ラインを巡る工場見学
Strongwell MC · 引抜成形のバーを組み立てて、通路のグレーチングにする様子
実写真を見る
- Wikipedia:Pultrusion — ラインの図と形材の写真付きの概要
- Wikimedia Commons の写真検索
覚えておこう
- 引抜成形は、繊維を樹脂と熱いダイの中に、止まることなく引き抜きます。
- 断面が一定の、果てしなく続くまっすぐな形材をつくります。
- 結果は、長さ方向に非常に強く、錆びず、1 メートルあたりが安い部材です。