積層とオートクレーブ硬化
プリプレグの層を型に積み重ね、真空バッグをかけて、熱と圧力で硬化させる
レイアップは、すでに樹脂を含ませた繊維クロスの薄いシートを、型の上に 1 枚(1 プライ)ずつ積み重ねて部品をつくる工程です。積層体は真空バッグで密閉され、オートクレーブ(加圧する炉)の中で熱と圧力をかけて硬化させます。航空機の主翼外板や F1 のシャシーが、非常に軽くて非常に強いのは、この方法のおかげです。
しくみ
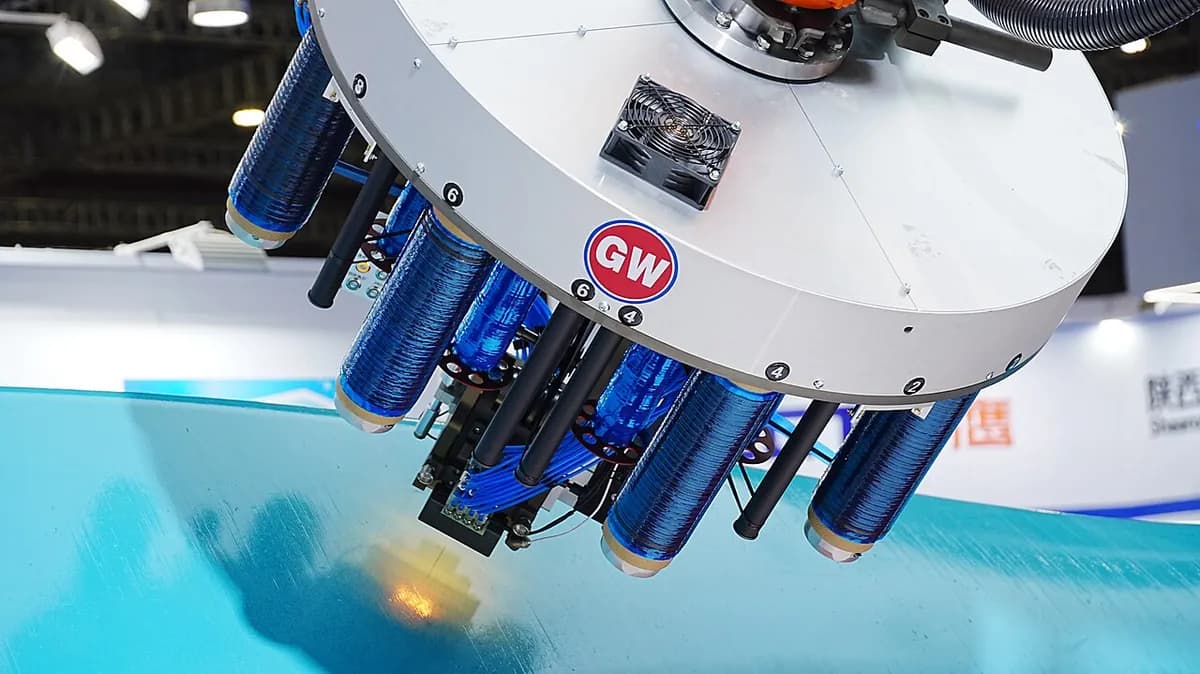
プライを切って積層する。 プリプレグ(部分的に硬化した樹脂をすでに含ませた繊維クロスやテープで、使うまで冷凍保管する)を所定の形に切り、型の上に積み重ねます。各プライの繊維は、設計された方向を向きます。最も大きな航空機部品は、ロボット(自動繊維配置)が積層します。
バッグをかけて真空にする。 ピールプライ(あとで引きはがす布)、ブリーザークロス(空気が通るフェルト)、プラスチックのバッグフィルムを上に重ねます。粘着性のシーラントテープで、バッグを型に密着させます。ポンプで空気を吸い出すと、外の空気が積層体を押さえつけ、閉じ込められた空気は抜けていきます。
オートクレーブで硬化させる。 オートクレーブが部品を加熱します。温度は通常 120〜180 °C。内部のガスは約 3〜7 bar(通常の気圧の 3〜7 倍)に加圧され、バッグを押しつけます。樹脂は軟らかくなって流れ、繊維になじみ、数時間かけて硬化(架橋して硬い固体に)します。
脱型、トリミング、検査。 ゆっくり冷ましたあと、バッグの各層をはがし、部品を型から外します。縁をトリミングし、穴をあけます。重要な部品は超音波でスキャンし、ボイド(閉じ込められた気泡)や、接着していないプライがないかを確かめます。
主なポイント
- 材料
- 炭素繊維、ガラス繊維、アラミド(強靭な合成繊維)のプリプレグで、ほとんどがエポキシ樹脂。サンドイッチパネルにはハニカムやフォームのコア
- 代表的な部品
- 主翼や尾翼の外板、胴体パネル、ヘリコプターのブレード、F1 のシャシー、人工衛星のパネル
- 部品サイズ
- 手のひらサイズのブラケットから、長さ数十メートルの主翼外板まで。オートクレーブの内部寸法が上限
- 精度
- 形状は型から通常約 ±0.2〜0.5 mm 以内。1 プライの厚みは約 0.1〜0.3 mm
- 表面仕上げ
- 型側はなめらかで光沢のあることが多い(型の写し)。バッグ側はピールプライでわずかに凹凸がつく
- 向いているロット数
- 年間 1 個から数千個
- 金型・設備コスト
- 型は約 1,000 ドル(小さな部品)から 100 万ドル以上(大型の航空機用)まで。オートクレーブは数十万ドルから数百万ドル
- 速度
- レイアップは 1 個あたり数時間〜数日。硬化 1 サイクルは、昇温と冷却を含めて通常 3〜8 時間ほど
強みと限界
強み
- 一般的な複合材の工法の中で、最も優れた比強度
- 圧力のおかげでボイドが非常に少ない(通常は約 1〜2 % 未満)
- 繊維を、荷重がかかる場所に、プライごとに正確に配置できる
- 再現性が高く、記録も十分で、品質は航空機の認証でも信頼されている
限界
- 遅い:熟練した手作業が数時間、さらに部品ごとに数時間の硬化が必要
- 高価:プリプレグは冷凍保管が必要で寿命が限られ、バッグやクロスは使い捨て
- 部品のサイズはオートクレーブで制限され、大型のオートクレーブは購入も運用も高価
- 硬化した熱硬化性の部品は溶かせないので、リサイクルが難しい
使われる場所
- 航空宇宙主翼や尾翼の外板、胴体パネル、フラップ、ヘリコプターのローターブレード
- 宇宙人工衛星の構造体、アンテナの反射鏡、ロケットのフェアリング
- モータースポーツF1 のシャシー(ドライバーの生存セル)、ウイング、ボディパネル
- スーパーカーカーボンのルーフ、ボンネット、空力パーツ、一部のシャシーのタブ
- 医療X 線撮影台の天板(カーボンは X 線を通す)、義足
見分け方
- 非常になめらかで光沢のあることが多い面(型側)と、ピールプライで模様がつく、わずかに凹凸のある面の 2 つ。
- 外観を重視する部品では、透明な樹脂の下に、カーボンの織りによる市松模様が見える。
- 切断した縁に見える薄い積層、そして硬化後に機械加工された縁や穴。
- 薄い殻やサンドイッチパネル。開いた縁からハニカムが見えることもある。
比較
動画を見る
PolyU IC · オートクレーブ硬化の基本的な考え方を、ステップごとに
Pressure Equipment Academy · レイアップから硬化した航空機部品までの全工程
Matthieu Libeert (Mat's Prototyping) · プライの積層と真空バッグの作業を間近で
Composites Central · 大きな航空機用の型に繊維テープを貼るロボット
実写真を見る
- Wikipedia:Pre-preg — プリプレグ材料、保管、オートクレーブ硬化。写真付き
- Wikimedia Commons の写真検索
覚えておこう
- プリプレグのプライを、手作業またはロボットで、繊維を設計された向きにそろえて積み重ねます。
- 真空バッグ、続いてオートクレーブの熱と圧力で、空気を押し出し、樹脂を硬化させます。
- 最も軽くて強い部品が得られますが、遅く、費用もかかります。