圧縮成形(SMC、BMC、ゴム)
チャージを熱い金型でプレスして硬化させる
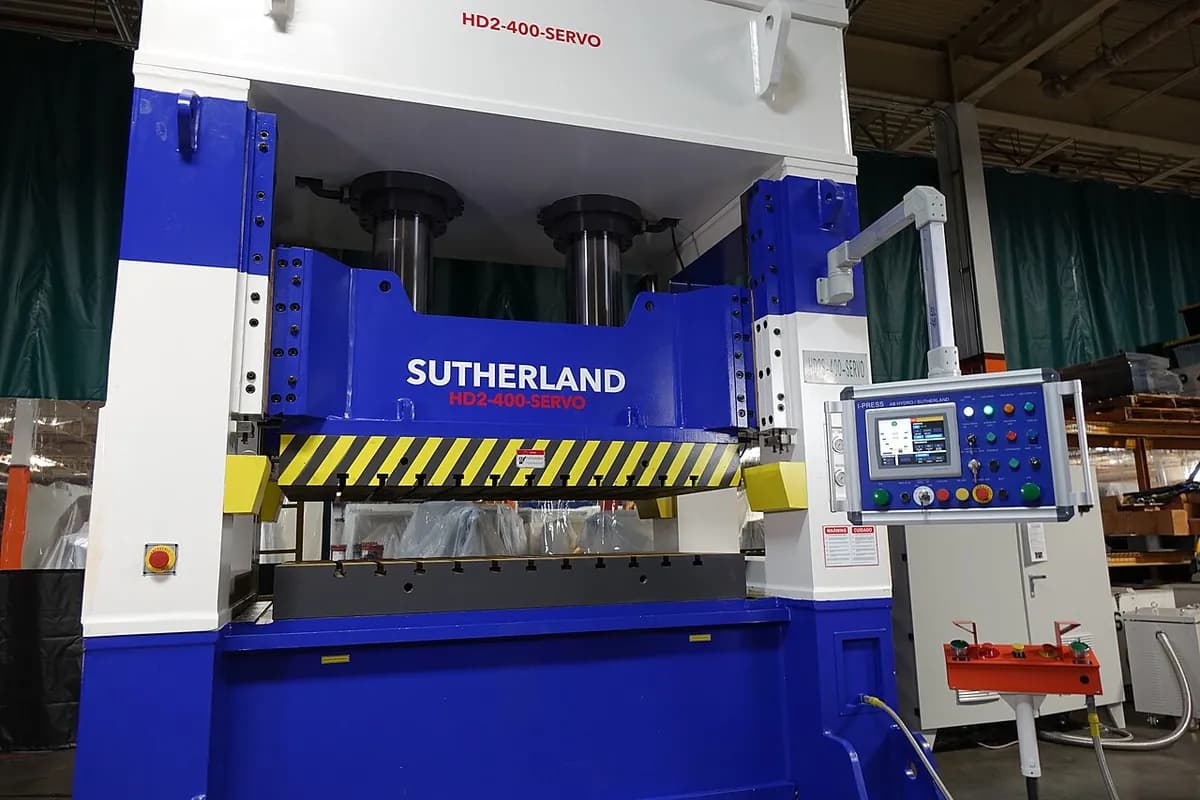
圧縮成形は、計量した材料の塊を熱い開いた金型に置き、金型を閉じて、形全体に行き渡り硬化するまで押しつぶします。ゴムのシールやガスケット、繊維強化の自動車パネルをつくる、昔ながらの方法です。材料は、ただ冷えるのではなく、硬化します(化学反応によって永続的に固まります)。
しくみ
チャージを入れる。 チャージと呼ばれる、計量した材料の塊を、加熱した下型に置きます。生ゴム、SMC(シートモールディングコンパウンド:細かく切ったガラス繊維を含む樹脂のシート)、BMC(バルクモールディングコンパウンド:パテ状の樹脂と繊維の混合物)のいずれかです。
プレスする。 油圧プレスが、加熱した上型を下ろします。部品にかかる圧力は通常数十から数百 bar で、材料が流れ出してキャビティの隅々まで満たします。
硬化する。 プレスは、通常約 140–180 °C で金型を閉じたまま保持します。熱が架橋(分子をつないで1つの網目にする化学結合)を起こし、部品は永続的に固まります。余った材料の薄い膜、バリが合わせ目から押し出されます。
開いて取り出す。 プレスが開き、エジェクターピンが部品を押し出します。バリは、手作業で、ゴムなら凍結状態でのタンブリングで、複合材なら機械加工で取り除きます。
材料がほとんど移動しないので、長いガラス繊維がそのまま残り、SMC や BMC の部品は重さの割に高い強度をもちます。
主なポイント
- 材料
- ゴム(天然ゴム、EPDM、シリコーン、フッ素ゴム)、熱硬化性複合材の SMC と BMC、メラミン樹脂やフェノール樹脂
- 代表的な部品
- O リング、ガスケット、キーパッド、自動車のボディパネル、トラックのフード、電気ボックス、メラミン食器
- 部品サイズ
- 数グラムの小さなシールから、長さ 1 m を超える自動車パネルまで
- 精度
- 通常約 ±0.1 から ±0.3 mm。厚さは合わせ目のバリに左右される
- 表面仕上げ
- 金型を写す。SMC パネルは、自動車のボディ部品として塗装できるほどなめらかに仕上がる
- 向いているロット数
- 数百個から数十万個
- 金型・設備コスト
- 同じ大きさなら、金型は射出成形より安い。ゴムなら数千ドルから、大きな SMC パネルなら数十万ドル。プレスは数万から数百万ドル
- 速度
- 1サイクルは通常 1–10 分で、硬化時間で決まる
強みと限界
強み
- ランナーもゲートもない、単純で頑丈な金型
- 材料の無駄が少なく、長い繊維がそのまま保たれる
- 大きくて強く剛性の高い複合材部品
- 厚いゴムや充填材入りのゴム、熱硬化性樹脂も扱える
限界
- サイクルが射出成形より遅い
- すべての部品からバリを取り除く必要がある
- 非常に複雑な形、深くて薄いリブ、厳しい公差は難しい
- チャージは計量して置く必要があり、手作業のことが多い
使われる場所
- 自動車SMC のフード、テールゲート、ボディパネル。ゴムのシール、ブッシュ、グロメット
- 電気BMC のスイッチボックス、メーターハウジング、絶縁体
- 産業O リング、ガスケット、ダイヤフラム、バルブシール
- 消費財シリコーンのキーパッド、キッチンマット、メラミンの皿
- 航空宇宙高強度の複合材ブラケットと継手
見分け方
- ゴム部品で、バリを取り除いた1本の線に沿って、薄い隆起や切りそろえた縁があります。
- 材料を射出していないので、ゲート跡もスプルーもありません。
- SMC パネルでは、裏側がやや斑点状または繊維模様で、壁が厚く均一です。
- 硬くて耐熱性のある手触り:熱すると、溶けずに焦げます。
比較
動画を見る
Elastech Solutions · ゴムの圧縮成形を、初心者向けに解説
Sofeast · 手順と用語を、工場で撮影
IDI Composites · SMC のチャージから完成した複合材部品まで
Taitian Press · 4,500 トンの巨大なプレスが自動車部品をつくる
実写真を見る
- Wikipedia: 圧縮成形 — 工程図と、主な金型の種類
- Wikipedia: シートモールディングコンパウンド — SMC の材料と生産ライン
- Wikimedia Commons の写真検索
覚えておこう
- チャージを入れ、プレスし、熱で硬化させ、取り出して、バリを取る。
- 化学反応で固まる材料、つまりゴムと繊維入りの熱硬化性樹脂を成形します。
- 金型は単純で繊維も長く保てますが、サイクルは射出成形より遅くなります。