回転成形
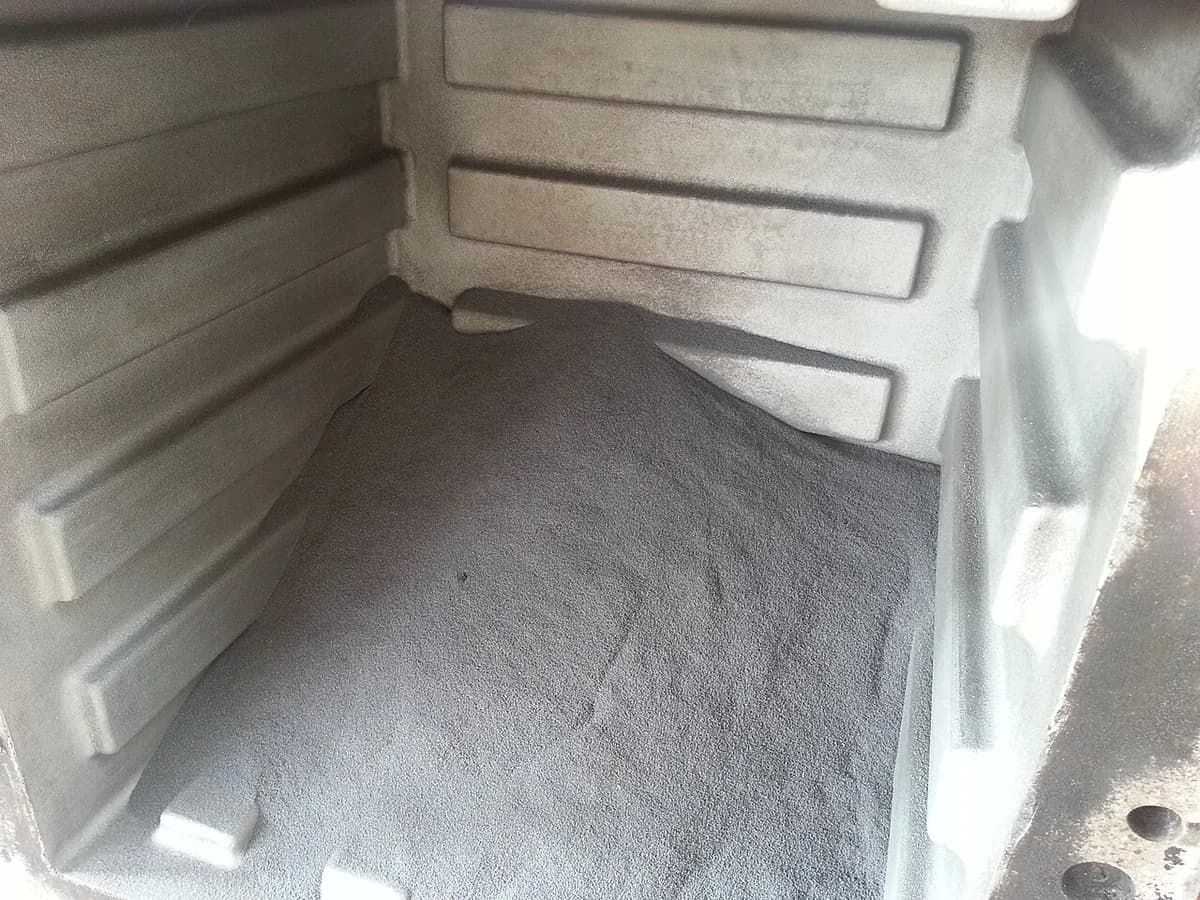
粉が、熱く回転する金型にコーティングされる
回転成形(ロトモールディング)は、プラスチックの粉を中空の金型の中に入れ、金型を 2 つの軸でゆっくり回転させながら加熱する工程です。溶けた粉が内壁に均一にコーティングされます。卵形のチョコレートの型の内側にチョコレートが付くようなものです。水のタンク、カヤック、遊具のすべり台は、この方法でつくられ、継目のない一体物になることも多くあります。
しくみ
セットする。 計量したプラスチックの粉(または液状プラスチック)を、薄い金属型の片側に入れ、型を閉じます。粉の重さが、壁の厚さを決めます。
加熱して回転させる。 型はオーブン(通常は約 250〜400 °C)に入り、2 つの軸で同時にゆっくり回転します。粉は熱い壁の上を転がり、溶けて、層ごとに付着します。
冷却する。 型はオーブンを出ても回り続け、ファンや水のミストで冷やされます。プラスチックは固まり、均一な殻になります。
取り出す。 型が開き、中空の部品が取り出されます。機械は複数の型をアームに載せていることが多く、1 つが充填されるあいだに別の 1 つが加熱され、3 つ目が冷却されます。
圧力がかからないので、型は薄い板金や鋳造アルミニウムでよく、部品に残る内部応力もごくわずかです。
主なポイント
- 材料
- 主にポリエチレンの粉。ポリプロピレン、ナイロン、PVC(液状のペーストとして)も
- 代表的な部品
- 水や燃料のタンク、カヤック、遊具のすべり台、交通バリア、コーン、大型のビン
- 部品サイズ
- 数リットルから、数万リットルのタンクまで
- 精度
- 緩い:大きな部品では通常約 ±1 mm 以上。プラスチックが自由に収縮するため
- 表面仕上げ
- 外側は型を写し取り、内側は粗く、工具に触れることがない
- 向いているロット数
- 型 1 つあたり年間数十から数千個
- 金型・設備コスト
- 型は数千から数万ドル。機械は数万から数十万ドル
- 速度
- 遅い:大きさと肉厚により、通常 1 サイクル 20〜90 分
強みと限界
強み
- 非常に大きな中空の部品を、継目のない一体物でつくれる
- 型が安価で単純。少量生産でもリスクが低い
- 壁が均一で、角は厚くて強い
- 内部応力がほとんどなく、金属インサートや二重壁も可能
限界
- サイクルが長いので、大量生産では 1 個あたりのコストが高くなる
- 適したプラスチックは少なく、主にポリエチレン
- 精度は緩く、細かいディテールは甘くなる
- 場所によって肉厚を大きく変えることはできない
使われる場所
- 水と化学薬品雨水タンク、浄化槽、薬品容器
- レジャーカヤック、カヌー、クーラーボックス
- 遊び場すべり台、トンネル、遊具のパネル
- 道路と安全交通バリア、コーン、ボラード
- 産業と農業大型のビン、ホッパー、機械の燃料タンク
見分け方
- 継目がなく、壁の厚さが均一な大きな中空の部品。厚さは 3〜10 mm のことが多い。
- 丸みを帯びて少し厚い角と、つや消しでわずかにゆず肌の表面。
- 工具に一度も触れていない、粗い内側の表面。
- 型の中で空気を出し入れするために残された、小さな通気管の穴や栓。
比較
動画を見る
Joseph Whitaker DT · 教室のようにわかりやすい解説
RotationalMolders · 回転する型の中のカメラが、粉が壁に溶けて付く様子を映す
Ecosure · 工場での全工程を、ステップごとに
Skill Footage · 大きな水タンクが成形される、工場の生の映像
実写真を見る
- Wikipedia:Rotational molding — 機械と部品の写真、工程図付き
- Wikimedia Commons の写真検索
覚えておこう
- 粉を入れ、2 つの軸で回転させながら加熱し、冷やして、開く:継目のない中空の部品ができます。
- 圧力がないので型は安く、巨大な部品もできますが、サイクルは遅くなります。
- 数十から数千個つくる、大きくて丈夫な中空の製品に最適です。