オーバーモールドと 2 色成形
最初のプラスチックの上に、2 つ目のプラスチックを成形する
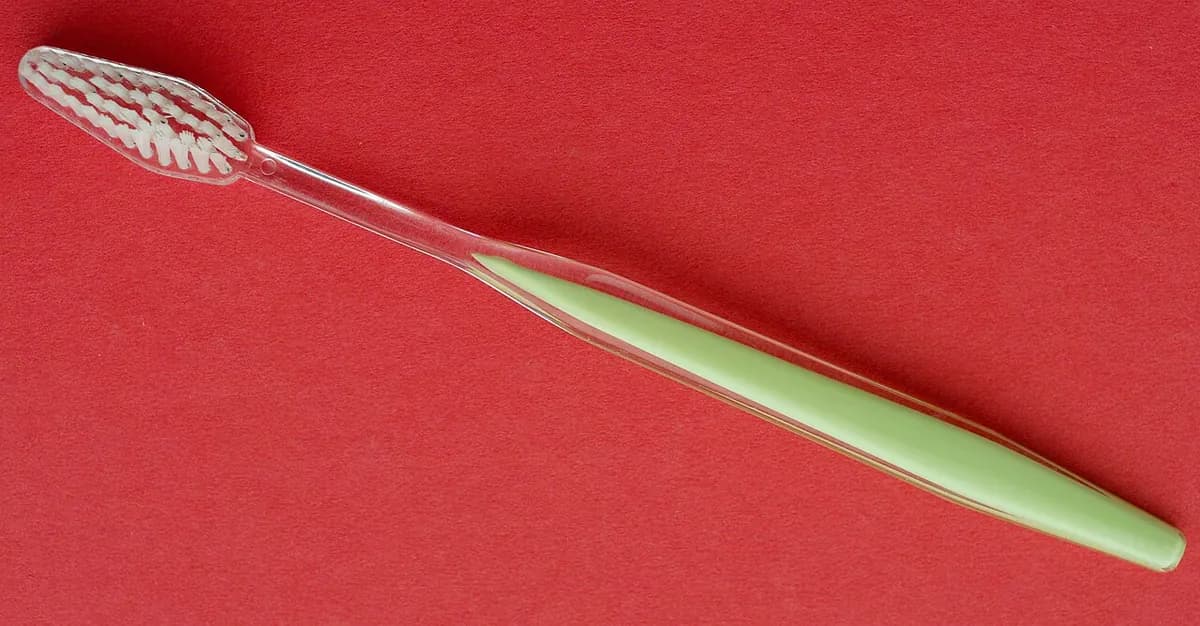
オーバーモールドは、最初のプラスチックの上に 2 つ目のプラスチックを成形し、1 つの部品が 2 つの材料でできるようにする工程です。歯ブラシやコードレスドリルの、軟らかくゴムのようなグリップは、この方法でつくられています。接着剤や組立が不要になり、2 つの層は通常の使用ではがれません。
しくみ
1 ショット目。 1 台の射出ユニットが、硬いプラスチックでキャビティ A を満たします。これで、基材と呼ばれる硬い土台の部品ができます。
開いて回転する。 金型が開き、基材を保持した側が 180° 回転します。基材は、グリップが付く場所に余分なスペースのあるキャビティ B に向き合います。
2 ショット目。 金型が閉じ、2 台目の射出ユニットが、その余分なスペースを軟らかいプラスチックで満たします。多くは TPE(熱可塑性エラストマー、溶かせるゴム状のプラスチック)です。熱い樹脂は基材の表面と融合します。同時に、キャビティ A では次の基材が成形されます。
取り出す。 金型が開き、完成品が押し出されます。以降は、サイクルのたびに、2 つの材料でできた完成品が 1 個ずつ出てきます。
結合は 2 つのプラスチックが溶けて混ざり合うことで生まれるので、相性のよい組み合わせでしか成り立ちません。そうでなければ、設計者は穴や溝を加えて、軟らかい材料が機械的に食いつくようにします。
2 つのバリエーションも、同じ考え方を使います。2 つの型を使うオーバーモールドは同じ仕組みですが、ロボットやオペレーターが基材を 1 つ目の型から 2 つ目の型へ移します。インサート成形は、1 ショット目の代わりに、金属部品(ねじ付きインサート、ブレード、電気接点)を型にセットします。
主なポイント
- 材料
- 硬質プラスチック(ポリプロピレン、ABS、ポリカーボネート、ナイロン)と、軟らかい TPE やシリコーンの組み合わせ。または同じプラスチックの 2 色。インサートは真ちゅうや鋼が多い
- 代表的な部品
- 歯ブラシの柄、電動工具のグリップ、2 色のボタンやキー、シール一体型のハウジング
- 部品サイズ
- 主に小〜中型で、数グラムから数キログラム
- 精度
- 射出成形と同じ:硬い部分で通常約 ±0.05〜±0.1 mm。軟らかい層はそれより緩い
- 表面仕上げ
- 成形したままで、光沢または凹凸がある。軟らかい部分は滑りにくい手触り
- 向いているロット数
- 2 色成形:数万から数百万個。2 つの型または手作業での装填:より少量にも対応
- 金型・設備コスト
- 1 つの材料より高い:型が複雑で、数万ドル以上になることも多く、機械には 2 つの射出ユニットと回転するプラテンが必要
- 速度
- 1 サイクルで完成品 1 個、通常約 20〜60 秒
強みと限界
強み
- 完成品が 1 個。接着や組立は不要
- 硬い部分と軟らかい部分のあいだに、強く密閉された接合ができる
- ソフトタッチのグリップ、シール、くっきりした 2 色の見た目
- 大量生産で速く、品質も安定している
限界
- 型も機械も、1 つの材料の部品より高い
- 2 つのプラスチックは、結合するために相性が合わなければならず、組み合わせが限られる
- 調整することが増える:2 つの材料、2 つの温度、異なる収縮率
- 2 色成形は大量生産でないと元が取れない。2 つの型を使うオーバーモールドは、1 個あたりが遅い
使われる場所
- パーソナルケア歯ブラシ、かみそりの柄
- 工具電動工具のハウジング、ドライバーやペンチのグリップ
- 自動車2 色のボタンやつまみ、テールランプのレンズ、ハウジングに成形されたシール
- エレクトロニクスソフトなバンパー付きのスマートフォンケース、シール一体型の防水ハウジング、ケーブルのストレインリリーフ
- 医療ソフトグリップ付きの機器のハウジングや器具の柄
見分け方
- はがせない、軟らかくゴムのような領域で、硬いプラスチックとの境目がくっきりしている。
- 2 つの色が、接着線も隙間もなく、完全にシャープな境界で接している。
- 硬い部品にあいた、軟らかい材料で埋められた小さな穴や溝(機械的なロック)。
- 両方の材料に残るゲート跡。ショットごとに 1 つずつ。
比較
動画を見る
Star Rapid · インサート成形、オーバーモールド、2 色成形を、初心者向けに比較
SIMTEC Silicone Parts, Inc. · 2 工程のオーバーモールドと、1 台の機械で行う 2 色成形
Injection Molding Skills & More · 2 色成形のサイクルを、ステップごとに
Injection mold maker · 硬いポリカーボネートの部品に、軟らかい TPE の層がつく実際の映像
実写真を見る
- Wikipedia:Multi-material injection molding — 多色成形とオーバーモールド。歯ブラシと電動工具の例付き
- Wikipedia:Injection moulding — オーバーモールドとインサート成形の節。型の写真付き
- Wikimedia Commons の写真検索
覚えておこう
- 最初のプラスチックの上に 2 つ目を成形します:1 つの部品、2 つの材料、接着剤は不要です。
- 層は融合または機械的なロックで保持されるので、材料の組み合わせが重要です。
- 2 色成形は 1 台の機械で行い、オーバーモールドは 2 つの型を使い、インサート成形は金属から始めます。