射出成形
溶けた材料を閉じた鋼の金型に押し込む
射出成形は、プラスチックのペレットを溶かし、その溶融樹脂を閉じた鋼の金型に押し込み、冷えて完成品になるまで待つ工程です。ボトルのキャップ、おもちゃのブロック、スマートフォンのケース、自動車のダッシュボードは、すべてこうして作られます。金型さえあれば、部品が 1 個増えるごとのコストはごくわずか。身の回りのプラスチック製品の大半が射出成形で作られているのは、そのためです。
MecMade による 1 分でわかる射出成形
しくみ
供給する。 プラスチックのペレット(直径数ミリの生のプラスチック粒)が、ホッパー(漏斗)から、加熱された鋼の筒であるバレルに落ちます。
溶かす。 回転するスクリューがペレットを前へ送ります。スクリューとの摩擦とバンドヒーターの熱で溶け、溶けた樹脂はスクリュー先端の前に溜まります。
型締め。 型締め装置が 2 つの金型を閉じ、数十〜数千トンの力で押さえつけます。これで、パーティングライン(2 つの金型の合わせ目)から樹脂が漏れるのを防ぎます。
射出と保圧。 スクリューは回転をやめ、プランジャのように前へ突き出します。溶けた樹脂はノズルとスプルー(供給路)を通って、キャビティ(部品の形をした空洞)に勢いよく流れ込みます。スクリューは押し続け、部品が収縮する分のプラスチックを追加で詰め込みます。
冷却する。 鋼の中の水路を流れる水が熱を運び去り、部品が固まるまで冷やします。通常、これが最も長いステップです。その間にスクリューは再び回転し、次のショットを準備します。
開いて取り出す。 可動側の金型が後退します。エジェクターピンが、スプルーごと部品をコア(内側の形をつくる鋼の突起)から押し出します。金型は閉じ、サイクルが繰り返されます。
主なポイント
- 材料
- ポリプロピレン、ABS、ナイロン、ポリカーボネートなどの熱可塑性プラスチック(加熱するたびに軟らかくなるプラスチック)。一部の熱硬化性樹脂や液状シリコーンゴムも
- 代表的な部品
- キャップ、おもちゃのブロック、電子機器の筐体、自動車の内装部品、注射器、くし
- 部品サイズ
- 1 グラム未満から、数キログラムの自動車バンパーまで
- 精度
- 通常は約 ±0.05〜±0.1 mm。小型の精密部品ではさらに高精度
- 表面仕上げ
- 金型を写し取る:鏡面の光沢から革のような質感まで。仕上げ加工は不要
- 向いているロット数
- 同一の部品を数千〜数百万個
- 金型・設備コスト
- 金型は数千ドル(単純なアルミ製)から 10 万ドル超(大型、多数個取り、焼入れ鋼)まで。機械は数万ドルから 100 万ドル超
- 速度
- 通常 1 サイクル 10〜60 秒。薄いキャップは数秒で、1 ショットで多数個取れることも多い
強みと限界
強み
- 金型の費用を回収すれば、1 個あたりのコストが非常に低い
- 速く、自動化でき、再現性が非常に高い
- 複雑な形状、スナップフィットのクリップ、ねじ、細かなディテールを 1 ショットで成形
- プラスチックの種類、色、質感の選択肢が豊富
限界
- 金型が高価で、製作に数週間かかることも多い
- 設計を変えるには、鋼の金型を修正または作り直す必要がある
- 壁はかなり薄く均一(多くは約 1〜4 mm)でなければならず、そうでないと反りやヒケ(厚い部分にできる小さなへこみ)が出る
- アンダーカット(部品が金型から抜けなくなる形状)にはスライド式の金型部品が必要で、コストが増す
使われる場所
- 包装ボトルのキャップ、栓、薄肉の食品容器
- 消費財おもちゃのブロック、キッチン用品、家電の筐体
- 自動車ダッシュボード、ドアパネル、バンパー、ライトハウジング、クリップ
- 医療注射器、ピペットチップ、吸入器の本体
- エレクトロニクススマートフォンやノートパソコンの筐体、コネクタ、キーやボタン
見分け方
- 2 つの金型が合わさっていた部分(パーティングライン)に沿って部品に走る細い線。
- 見えない側にエジェクターピンが残す、わずかに盛り上がった、または凹んだ小さな丸い跡。
- プラスチックが入ってきた場所に残る小さな突起や傷跡(ゲート跡)。
- 均一な厚みの薄い壁をリブ(薄い補強壁)が支える構造と、リサイクルマークや日付ダイヤルのような成形された文字。
比較
動画を見る
tronicarts · 機械全体と 1 サイクルを 3D アニメーションで
Autodesk · 歴史と身近な例を交えた 5 分の解説
ARBURGofficial · 1 ショットで 72 個を高速で成形する実機のプレス
Ian Collier (How It's Made excerpt) · 鋼の金型そのものを加工し、磨き上げる方法
実写真を見る
- Wikipedia:Injection moulding — LEGO ブロックの金型やサイドアクション付きの金型など、実物の金型
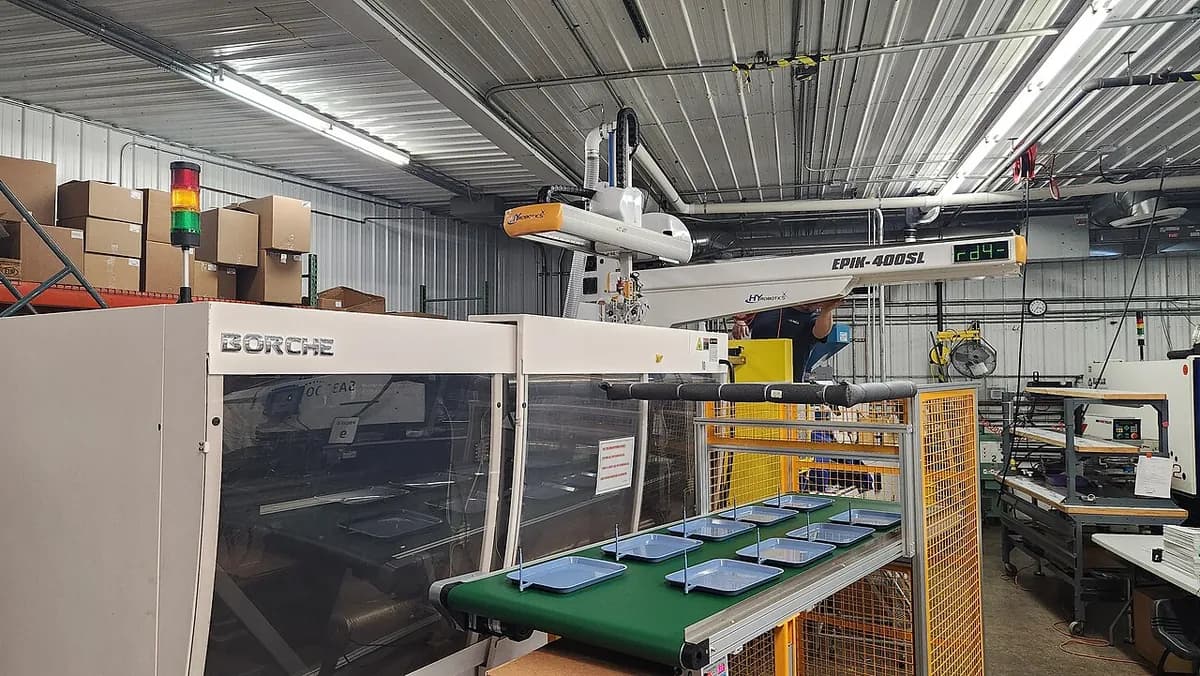
- Wikipedia:Injection molding machine — プレスに取り付けられた開いた金型と、ロボット付きの大型プレス
- Wikimedia Commons の写真検索
覚えておこう
- 溶かし、圧力をかけて射出し、冷やし、取り出す:数秒から 1 分ごとに部品が 1 個できます。
- 金型は大きなコストですが、部品 1 個はごく安いので、大量生産で元が取れます。
- よい設計は、薄く均一な壁、わずかな抜き勾配(テーパー)、そして可能な限り少ないアンダーカットが特徴です。