

ダイカスト
高圧で金属を鋼のダイに射出する
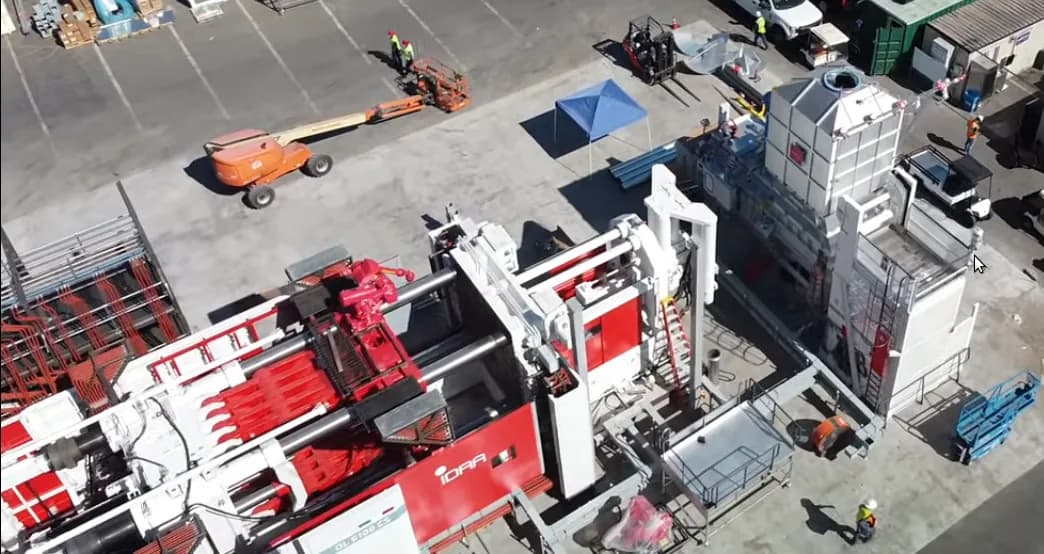
ダイカストは、溶けた金属を高速・高圧で、ダイと呼ばれる焼入れした鋼の金型に射出し、数秒後に開きます。ノートパソコンやスマートフォンのフレーム、自動車の変速機ハウジング、ドアハンドルは、この方法でつくられます。精密で薄肉の金属部品を、大量につくるもっとも速い方法です。
しくみ
ダイを閉じて型締めする。 可動側のダイ半分を固定側に押しつけ、油圧のクランプで保持します。型締め力は通常、数百から数千トンで、圧力がかかってもダイは閉じたままです。
ショットスリーブを満たす。 計量した溶けた金属、通常はアルミニウムを、ショットスリーブ(ダイにつながる鋼の管)に注ぎます。これがコールドチャンバー機です。亜鉛では、ホットチャンバー機がポンプを溶湯に浸した状態で動かします。
射出する。 プランジャー(油圧ピストン)が、ほんの一瞬で金属をキャビティに撃ち込み、そのあとも高圧、多くは数百 bar で押し続け、収縮する金属を詰め込みます。
ダイの中で冷やす。 鋼の中の流路を流れる水が、熱を素早く奪います。薄い部品は数秒で固まります。
開いて、取り出し、トリミングする。 可動側が引き戻され、エジェクターピン(鋼の棒)が鋳物を押し出し、通常はロボットのハンドに受け渡されます。ランナー、ビスケットと呼ばれる残りの塊、薄いバリ(パーティングラインに押し出された金属)は、プレスで切り取ります。
主なポイント
- 材料
- アルミニウム、亜鉛、マグネシウムの合金。一部の真鍮。鋼は、ダイにとって温度が高すぎるため不可
- 代表的な部品
- エンジンや変速機のハウジング、ノートパソコンやスマートフォンのフレーム、電動工具の本体、ドアハンドル、蛇口、おもちゃの車
- 部品サイズ
- 数グラム(亜鉛部品)から、最大の機械では自動車のアンダーボディ全体の約 50 から 100 kg まで
- 精度
- 小さな形状で約 ±0.05 から ±0.2 mm
- 表面仕上げ
- なめらか:Ra(平均粗さ)約 1 から 2.5 µm で、塗装やめっきにそのまま使える
- 向いているロット数
- 数万個から数百万個
- 金型・設備コスト
- ダイは数万ドルから 100 万ドル超。機械は数十万から数百万ドル
- 速度
- 部品の大きさにより、1ショットあたり数秒から約 2 分
強みと限界
強み
- サイクルが非常に速く、大量生産に最適
- 薄肉で、多くは 1 から 3 mm。細かい形状も
- 精密でなめらかなので、機械加工はほとんど要らない
- ボス、リブ、文字を、1ショットで一緒に成形できる
限界
- ダイが非常に高価なので、小ロットでは採算が合わない
- アルミニウム、亜鉛、マグネシウムなど、融点の低い金属に限られる
- 閉じ込められた空気が小さな気孔を残すので、多くの部品は熱処理や溶接が難しい
- ダイの設計と製作に、数か月かかることも多く、リードタイムが長い
使われる場所
- 自動車変速機やエンジンのハウジング、ブラケット、大型の一体ボディ鋳物
- エレクトロニクスノートパソコンやスマートフォンのフレーム、ヒートシンク、コネクタのハウジング
- 消費財電動工具の本体、台所家電の部品、おもちゃの車
- 建築金物ドアハンドル、錠前、蛇口(亜鉛が多く、あとでめっき)
- 照明街灯のハウジング、LED のヒートシンク
見分け方
- なめらかで均一な表面と、くっきりした細部。塗装やクロムめっきされることが多い。
- エジェクターピンが部品を押し出した場所にある、小さな丸い跡。少し盛り上がっているか、へこんでいる。
- パーティングラインに沿った、切りそろえた細い線。ごく小さなバリが残ることもある。
- リブで補強された薄い壁と、ねじ用の丸いボス(柱)。
比較
動画を見る
RCM Industries, Inc. · ダイカスト技術者による、サイクル全体の解説
Pedeo Hogedrukgieterij · 稼働中のアルミ鋳造セル:注湯、ショット、取り出し
DyCast Specialties Corporation · 小さな部品の、亜鉛のホットチャンバー鋳造をクローズアップで
Bühler Group · 大きな自動車ボディ部分を1ショットで鋳造する巨大な機械
実写真を見る
- Wikipedia: ダイカスト — ホットチャンバー機とコールドチャンバー機、開いた金型と稼働セルの写真
- Wikimedia Commons の写真検索
覚えておこう
- 金属は、重力で流し込むのではなく、高圧で押し込まれます。
- 高価な鋼のダイは、大量生産でしか元がとれません。
- 速く、精密で、薄肉の部品。おもにアルミニウム、亜鉛、マグネシウム。
鋳造のほかのレッスン
100 のプロセスすべて
 1.1ショート砂型鋳造砂に詰めてつくった空洞に金属を流し込み、砂を壊して取り出すレッスンを開く
 1.2インベストメント鋳造(ロストワックス)ろうの複製をセラミックで覆い、ろうを溶かし出してから金属を流し込むレッスンを開く
 1.3金型鋳造重力で、繰り返し使える鋼の金型に金属を流し込むレッスンを開く
 1.5遠心鋳造回転する型の壁に金属を振りつけるレッスンを開く
 1.6ロストフォーム鋳造ゆるい砂に埋めた発泡スチロールの複製に、金属を流し込むレッスンを開く
 1.7半溶融鋳造(チクソモールディングとレオキャスティング)半分固体の金属スラリーを、鋼のダイに射出するレッスンを開く
 1.8単結晶鋳造(タービンブレード)一方の端からゆっくり凝固させて、部品を 1 つの結晶として成長させるレッスンを開く