

インベストメント鋳造(ロストワックス)
ろうの複製をセラミックで覆い、ろうを溶かし出してから金属を流し込む
インベストメント鋳造は、ロストワックス鋳造とも呼ばれ、部品をろうで複製し、そのろうをセラミックで覆い、ろうを溶かし出して、空洞になった殻に金属を流し込む工程です。ジェットエンジンのタービンブレード、ゴルフクラブのヘッド、人工股関節は、この方法で作られます。ほぼ完成形に近い、細部まで精密な部品が、ほとんどどんな合金でも得られます。
しくみ
ろうの複製をつくる。 ろうを金属製のダイ(繰り返し使える型)に射出して、部品とまったく同じろうのパターンをつくります。鋳物 1 個ごとに専用のパターンが必要です。
ツリーを組む。 多数のパターンを中央のろう製スプルー(湯道)に接着し、数個から数十個の部品を載せられる「ツリー」にします。
セラミックで覆う。 ツリーをセラミックスラリー(微細なセラミック粉と液状バインダーを混ぜたクリーム状のもの)に浸し、細かい砂を振りかけて乾かします。これを約 6〜10 回繰り返し、殻の厚みが数ミリになるまで続けます。
ろうを溶かし出す。 殻を逆さにして加熱します。通常はスチームオートクレーブ(加圧蒸気の炉)か高温の炉を使います。ろうは流れ出し(再利用されることも多い)、中空で一体の型が残ります。
焼成してから注湯。 殻を、多くは約 1000 °C で焼成して強度を高め、残ったろうを焼き飛ばします。殻がまだ熱いうちに金属を流し込むので、薄い部分も金属が固まる前に満たされます。
部品を取り出す。 冷えたら、ハンマーや振動、水流で殻を打ち落とします。部品をツリーから切り離し、ゲートの根元(各部品がツリーにつながっていた部分)を研削してなめらかにします。
主なポイント
- 材料
- 鋼とステンレス鋼、ニッケル基・コバルト基の超合金、チタン、アルミニウム、銅合金、金、銀
- 代表的な部品
- タービンブレード、ゴルフクラブのヘッド、人工股関節・膝関節、ポンプのインペラ、銃器や錠前の部品、ジュエリー
- 部品サイズ
- 通常は数グラムから数キログラム。専門の鋳造所では 100 kg を超えるものも
- 精度
- 小さな形状で約 ±0.1〜±0.25 mm、寸法のおよそ ±0.5%
- 表面仕上げ
- なめらか:Ra(平均粗さ)で約 1.5〜3 µm
- 向いているロット数
- 年間数百〜数十万個。アートやジュエリーの 1 点ものにも
- 金型・設備コスト
- ろうの射出用ダイは数千〜数万ドル。試作では 3D プリントしたパターンを使えばダイが不要
- 速度
- 1 バッチあたり数日〜数週間。時間の大半は殻の乾燥待ちで、多数のツリーを並行して処理する
強みと限界
強み
- 非常に細かいディテールとなめらかな表面。機械加工がほとんど要らないことも多い
- 超合金やステンレス鋼など、融点の高い合金にも使える
- 複雑な形を継ぎ目がほとんど、あるいはまったくない 1 つの部品として作れる
- 廃棄物が少ない:スプルーやランナーは再溶解される
限界
- 工程と手間が多く、1 個あたりのコストは砂型鋳造より高い
- 部品は小型が中心。大型になると難しく、費用もかさむ
- 部品 1 個ごとに、新しいろうのパターンと新しい殻を使い切る
- リードタイムが長く、数日から数週間
使われる場所
- 航空宇宙タービンのブレードと静翼、構造用ブラケット、燃料系の部品
- 医療人工股関節・膝関節、手術器具
- スポーツゴルフクラブのヘッド
- 自動車ターボチャージャーのホイール、ロッカーアーム、小型のバルブ部品
- 産業ポンプのインペラ、バルブ本体、レバーやブラケット
- アートとジュエリーブロンズ像、指輪、歯科用のクラウンとブリッジ
見分け方
- くっきりしたディテール、シャープな文字、そして、隠れた角まで、なめらかでわずかにサテンのような表面。
- 型の合わせ目はなく、あってもろうのダイが残すごくかすかな線だけ。
- 部品をツリーから切り離した、小さな平らな研削跡(ゲート跡)。
- 本来なら機械加工した複数の部品が必要な複雑な形が、1 つの部品としてできています。
比較
動画を見る
RAPID DIRECT · 工程全体をステップごとに解説したアニメーション
Paul Hamler · ろうから金属まで、手作業で行う工程の一部始終
SIMIS · ロボットがろうのツリーをスラリーと砂に浸して殻をつくる様子
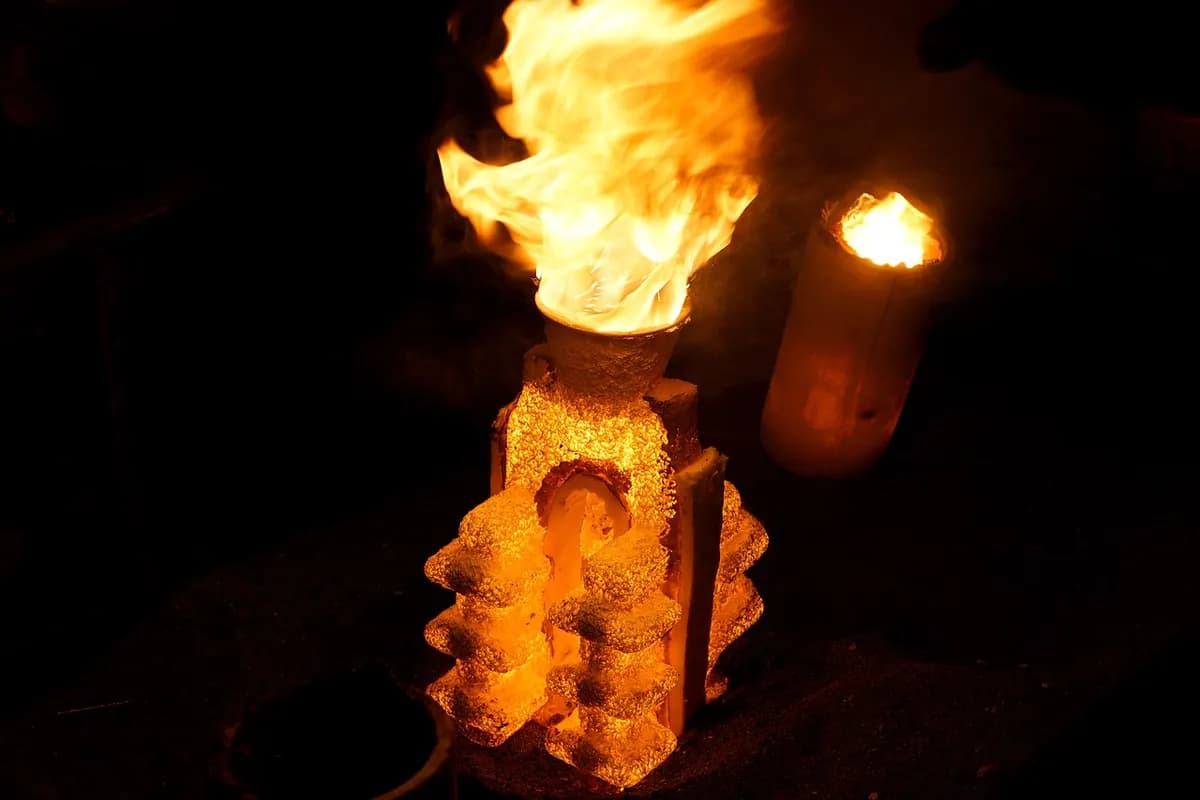
Dean Group International Ltd · 実際の鋳造所:ツリー、注湯、殻の打ち落とし
実写真を見る
- Wikipedia:Investment casting — ターボチャージャーのロータ用の殻、殻の内側、そして完成品
- Wikimedia Commons の写真検索
覚えておこう
- 部品ごとに、新しいろうの複製と新しいセラミックの殻が必要です。
- ろうを溶かし出すと継ぎ目のない一体の型が残るので、ディテールは非常に優れています。
- 精密でなめらかですが、砂型鋳造より遅く、1 個あたりのコストも高くなります。
鋳造のほかのレッスン
100 のプロセスすべて
 1.1ショート砂型鋳造砂に詰めてつくった空洞に金属を流し込み、砂を壊して取り出すレッスンを開く
 1.3金型鋳造重力で、繰り返し使える鋼の金型に金属を流し込むレッスンを開く
 1.4ダイカスト高圧で金属を鋼のダイに射出するレッスンを開く
 1.5遠心鋳造回転する型の壁に金属を振りつけるレッスンを開く
 1.6ロストフォーム鋳造ゆるい砂に埋めた発泡スチロールの複製に、金属を流し込むレッスンを開く
 1.7半溶融鋳造(チクソモールディングとレオキャスティング)半分固体の金属スラリーを、鋼のダイに射出するレッスンを開く
 1.8単結晶鋳造(タービンブレード)一方の端からゆっくり凝固させて、部品を 1 つの結晶として成長させるレッスンを開く