

砂型鋳造
砂に詰めてつくった空洞に金属を流し込み、砂を壊して取り出す
砂型鋳造は、固めた砂でつくった空洞に溶けた金属を流し込んで金属部品をつくる工程です。エンジンブロック、マンホールの蓋、ポンプのハウジングが典型例です。最も古い鋳造法の一つで、今も最も広く使われています。型が安く、ほとんどどんな大きさにも対応できるからです。
MecMade による 1 分でわかる砂型鋳造
しくみ
模型をつくる。 模型(パターン)は、木、プラスチック、金属でつくった、部品の実物大の複製です。金属は冷えると収縮するので、少し大きめにつくります。
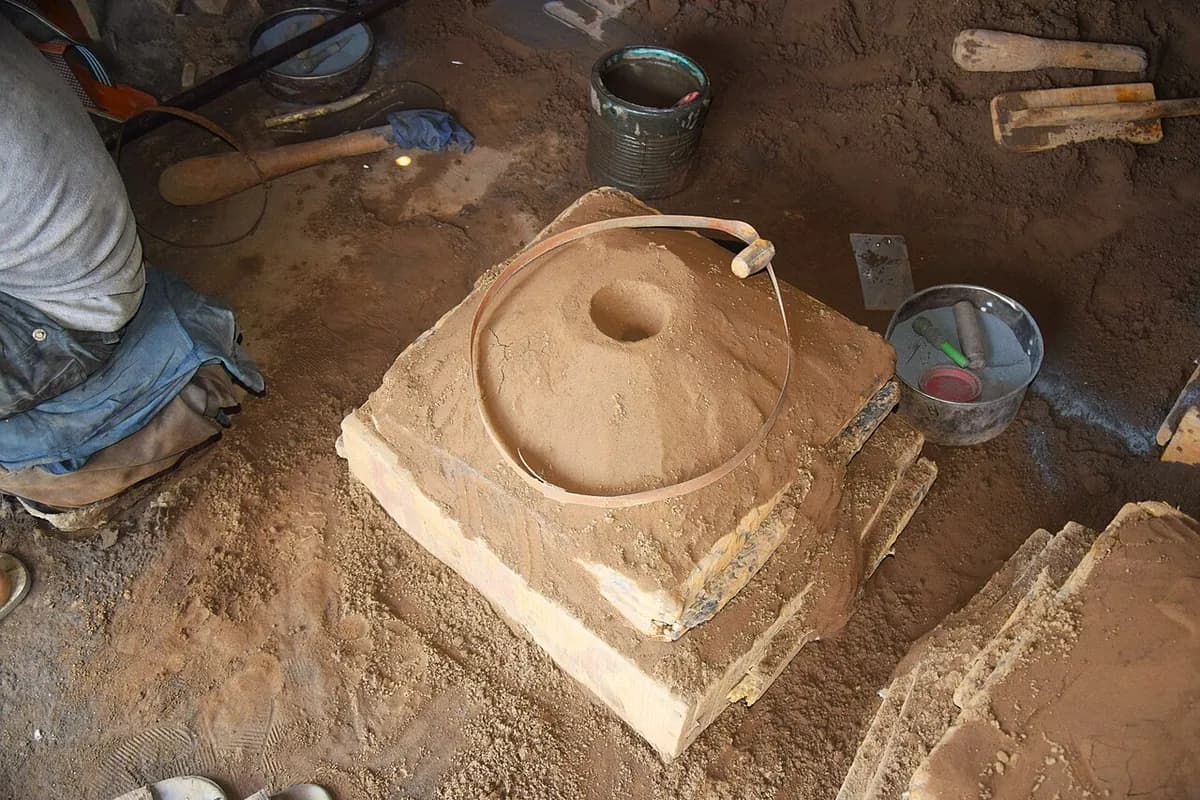
周りに砂を詰める。 模型は、鋳枠と呼ばれる 2 つ割りの箱に置かれます。粘土と水を混ぜた砂(生型砂)や、樹脂バインダーを混ぜた砂を、形が保てるまで周りに突き固めます。
模型を抜き、中子をセットして、型を閉じる。 上半分(上型)を下半分(下型)から持ち上げ、模型を引き抜くと、空洞が残ります。内側の穴をつくる中子(硬化させた砂のインサート)を入れ、湯道を切り、2 つの半分を再び閉じます。合わさった継目がパーティングラインです。
注湯する。 溶けた金属を取鍋から注ぎ口に注ぎます。金属はスプルー(垂直の通路)を下り、ランナー(水平の通路)を通って、キャビティを満たします。
固まらせる。 冷却は、小さな部品なら数分、非常に大きな部品なら数時間、場合によっては数日かかります。押湯(余分な金属のたまり)が、部品が収縮するあいだも金属を補給し続けるので、引け巣は部品ではなく押湯にできます。
型ばらしして仕上げる。 砂を振り落として、リサイクルします。スプルーと押湯を切り落とし、表面を清掃します。多くはショットブラスト(小さな鋼球を吹き付ける)で行い、重要な面は機械加工します。
主なポイント
- 材料
- 溶かせるほぼあらゆる金属:ねずみ鋳鉄とダクタイル鋳鉄、鋼、アルミニウム、青銅、真ちゅう、マグネシウム
- 代表的な部品
- エンジンブロック、シリンダーヘッド、ポンプやバルブの本体、ギアボックスのハウジング、マンホールの蓋、機械のベース
- 部品サイズ
- 数センチから数メートルまで。数グラムから 100 トン超まで
- 精度
- 通常は約 ±0.5〜±2 mm。大きな部品ではそれ以上
- 表面仕上げ
- 粗くてざらざら:Ra(平均粗さ)でおよそ 6〜25 µm
- 向いているロット数
- 1 点ものと試作(手込め)から、数百万個(自動造型ライン)まで
- 金型・設備コスト
- 模型は数百から数万ドル。自動造型ラインは数百万ドル
- 速度
- 手作業では型 1 つに数時間。自動ラインは毎時最大数百個の型をつくる。冷却にさらに数分から数時間
強みと限界
強み
- 融点の高い鉄や鋼を含め、ほとんどあらゆる金属に使える
- 手のひらサイズから、何トンもの部品まで
- 工具が安いので、1 点ものや試作も手が届く
- 中子によって、複雑な内部通路が可能になる
限界
- 表面は粗く公差も緩いので、重要な面は機械加工が必要
- 部品ごとに新しい型をつくる必要がある
- ガス穴(ポロシティ)や巻き込んだ砂粒が、欠陥の原因になることがある
- 薄い壁は充填しにくい:実用上の最小は約 3〜5 mm
使われる場所
- 自動車鋳鉄のエンジンブロック、シリンダーヘッド、ブレーキドラム、デファレンシャルのハウジング
- ポンプとバルブポンプのケーシング、バルブ本体、インペラ
- 重機工作機械のベッド、ギアボックスのハウジング、鉱山や建設の機械
- エネルギーと船舶風力タービンのハブ、タービンのケーシング、船のプロペラ
- 都市のインフラマンホールの蓋、排水溝のグレーチング、管継手
- 家庭用品鋳鉄のフライパン、薪ストーブの部品、鐘
見分け方
- 機械加工されていないすべての面にある、細かいやすりのようなざらざらしたつや消しの表面。
- 部品を一周する細い継目や小さな段差:上型と下型が合わさっていたパーティングラインです。
- スプルー、ランナー、押湯を切り落とした、平らに研削された跡。
- 粗い鋳肌のすぐ隣にある、光沢のある機械加工面(ボルトのフランジ、穴)。
比較
動画を見る
dharmesh barodiya · 模型から完成した鋳物まで、すべてのステップを、教育用の工房で
mrpete222 · 生型砂の型を、上型と下型の中で手で突き固める方法
General Foundry Service · 産業用の生型砂の鋳造所と、その注湯の様子
DISA · 自動ラインが、大量生産用の型をつくって注湯する方法
実写真を見る
- Wikipedia:Sand casting — 型、鋳枠、中子、鋳物の写真と工程図
- Wikipedia:DISAMATIC — 縦割りの砂型をつくる自動機械
- Wikimedia Commons の写真検索
覚えておこう
- 繰り返し使える模型が空洞の形をつくり、砂型は注湯のたびに壊されます。
- スプルー、ランナー、押湯が金属を送り込み、補給し、そのあと切り落とされます。
- どんな大きさにも対応でき、安価で柔軟ですが、表面は粗く、精度もほどほどです。
鋳造のほかのレッスン
100 のプロセスすべて
 1.2インベストメント鋳造(ロストワックス)ろうの複製をセラミックで覆い、ろうを溶かし出してから金属を流し込むレッスンを開く
 1.3金型鋳造重力で、繰り返し使える鋼の金型に金属を流し込むレッスンを開く
 1.4ダイカスト高圧で金属を鋼のダイに射出するレッスンを開く
 1.5遠心鋳造回転する型の壁に金属を振りつけるレッスンを開く
 1.6ロストフォーム鋳造ゆるい砂に埋めた発泡スチロールの複製に、金属を流し込むレッスンを開く
 1.7半溶融鋳造(チクソモールディングとレオキャスティング)半分固体の金属スラリーを、鋼のダイに射出するレッスンを開く
 1.8単結晶鋳造(タービンブレード)一方の端からゆっくり凝固させて、部品を 1 つの結晶として成長させるレッスンを開く