

単結晶鋳造(タービンブレード)
一方の端からゆっくり凝固させて、部品を 1 つの結晶として成長させる
単結晶鋳造は、結晶粒界(結晶どうしの継目)がまったくない、1 つの連続した結晶でできた金属部品をつくります。ジェットエンジンや発電所のガスタービンで、最も高温になるタービンブレードに使われます。これらのブレードは、赤熱した状態で何千時間も回り、結晶粒界はクリープ(ゆっくり伸びること)や割れが起きる場所になるからです。
しくみ
セラミックの型をつくる。 インベストメント鋳造(レッスン 1.2)と同じように、ろうのブレードをセラミックで覆い、ろうを溶かし出します。内側のセラミックの中子がブレードの冷却流路をつくり、ブレードの下には、結晶選別器と呼ばれるらせん状の通路を加えます。
熱い型に注湯する。 型は、真空炉の中の冷却板の上に置かれるので、ニッケル超合金が空気と反応することはありません。型を金属の融点より高い約 1500 °C に加熱し、金属を流し込みます。
下から凝固を始める。 水冷された冷却板が、底の金属を最初に凝固させます。スターターブロックでは多数の小さな結晶が生まれ、すべて上へ向かって成長します。
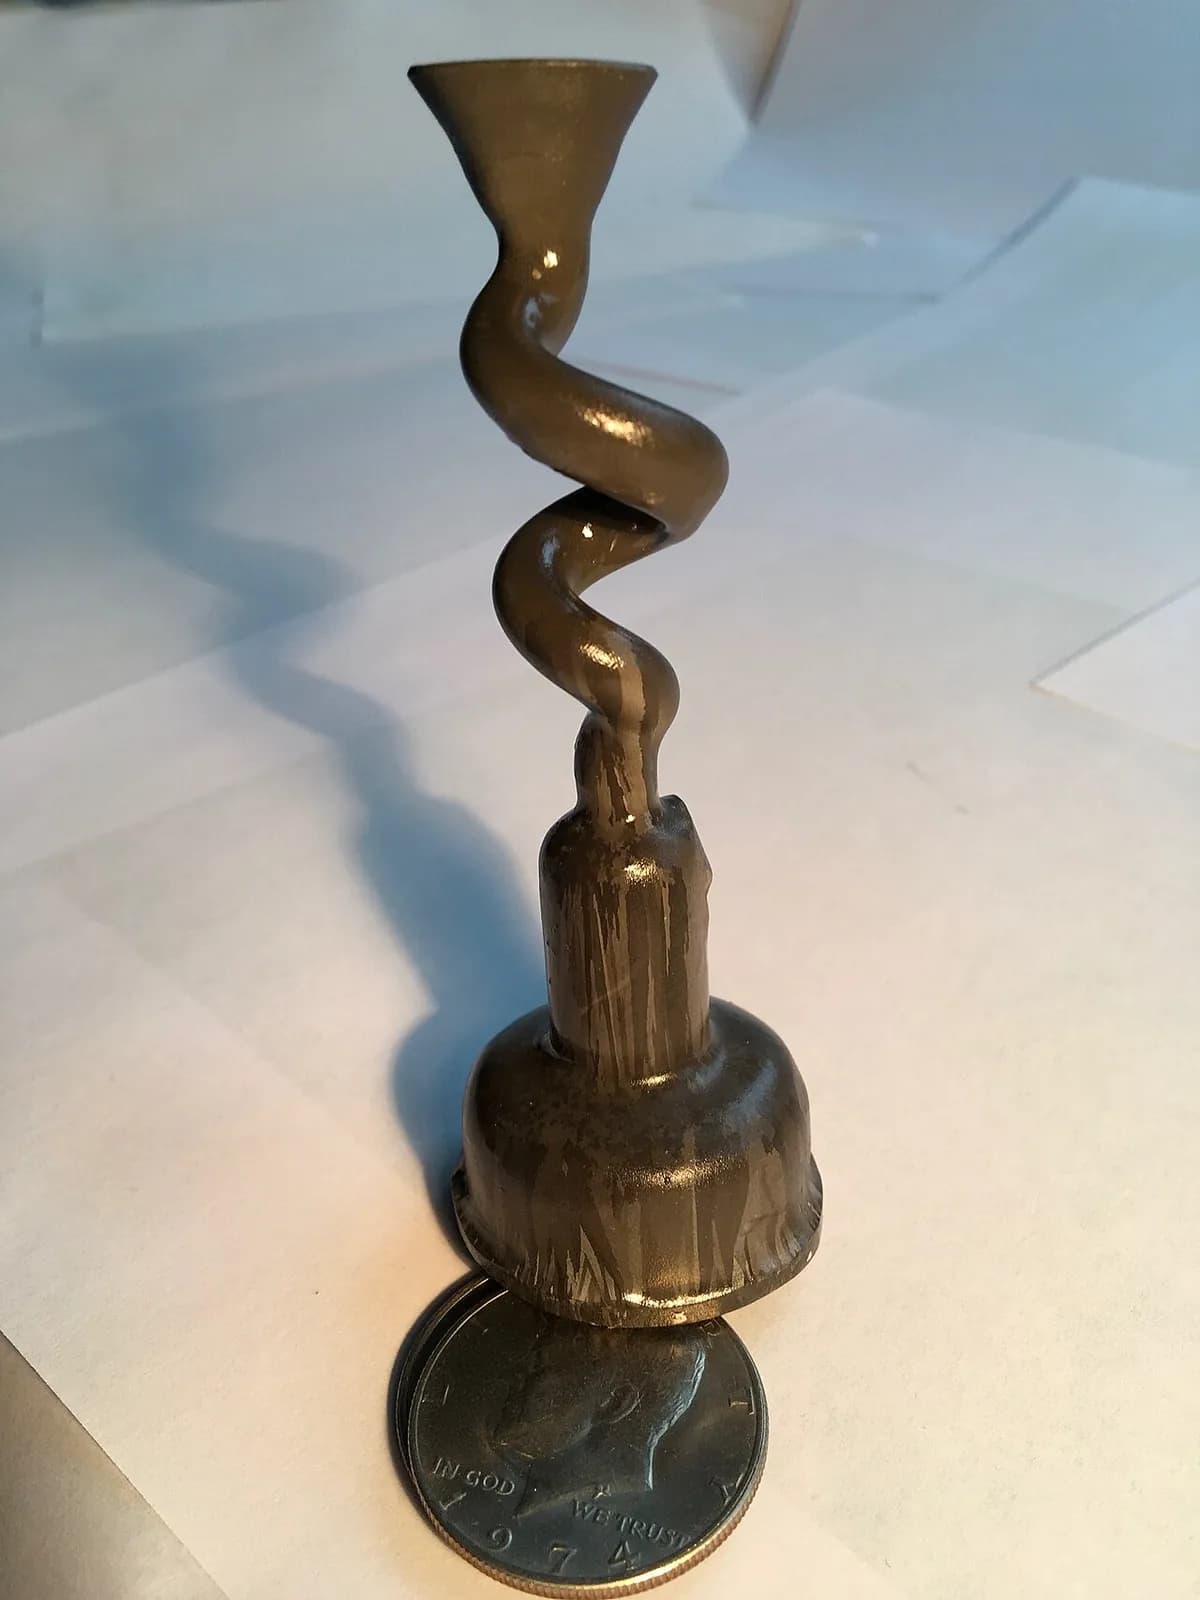
結晶を 1 つだけ通す。 らせん状の結晶選別器は曲がりくねっていて、ほとんどの結晶は追いつけません。通常は 1 つだけが上へ抜け出します。代わりに種結晶を使って、結晶の向きを決めることもできます。
ゆっくり引き下げる。 型は、バッフルを通して高温部から引き下げられます。速度は通常、毎時数センチです。凝固の前線はバッフルの位置で平らに保たれ、単結晶はブレード全体を通って上へ成長します。
殻を取り除いて検査する。 セラミックを割って取り除き、中子を溶かします。各ブレードをエッチングし、X 線と結晶方位の測定で、1 つの結晶であることを確かめます。
主なポイント
- 材料
- ニッケル基超合金(ニッケルに、クロム、コバルト、アルミニウム、レニウムなどを加えた耐熱合金)
- 代表的な部品
- ジェットエンジンとガスタービンの高圧タービンのブレードと静翼
- 部品サイズ
- 航空機用のブレードは長さ数センチから約 15 cm。発電所用のブレードは数倍大きいことも
- 精度
- インベストメント鋳造と同じレベルで約 ±0.1 mm。細かい冷却穴はあとからあける
- 表面仕上げ
- なめらか:Ra(平均粗さ)で約 1〜3 µm。そのあとコーティングされる
- 向いているロット数
- エンジンのプログラムごとに、年間数千から数十万枚のブレード
- 金型・設備コスト
- 真空引き下げ炉は数百万ドル。ブレード 1 枚は数百から数千ドル
- 速度
- 遅い:1 回の引き下げに数時間かかり、炉 1 回の装填に複数の型を入れる
強みと限界
強み
- 結晶粒界がないので、赤熱状態でのクリープと割れに対する耐性が優れている
- エンジンをより高温で運転でき、燃料を節約できる
- 剛性と疲労寿命が最もよくなるように、結晶の向きを選べる
- セラミックの中子によって、複雑な内部の冷却流路ができる
限界
- 非常に遅く、高価
- 迷走結晶粒ができると、多くのブレードが廃棄される
- 真空炉と、レニウムなどの希少元素を含む高価な合金が必要
- 小さくて非常に高価値の部品でのみ実用的
使われる場所
- 航空宇宙ジェットエンジンの高圧タービンのブレードと静翼
- 発電大型ガスタービンの 1 段目のブレード
- 防衛軍用のジェットエンジンとヘリコプターのエンジン
- 研究合金の研究用の単結晶の試料
見分け方
- コーティングされた完成品のブレードでは、たいてい見ても分かりません。ほかの精密鋳造品と同じに見えます。
- エッチング(結晶粒を浮かび上がらせる酸浴)をすると、単結晶のブレードは、結晶粒の模様がない、均一な 1 つの面に見えます。
- 通常の鋳造ブレードは結晶粒がパッチワークのように見え、一方向凝固のものは、根元から先端まで長い縞が見えます。
- 表面の小さな冷却穴と、高温部のブレードに典型的なモミの木形の根元。
比較
動画を見る
Magic Marks · 単結晶の背後にある、ゆっくりした一方向の凝固についての短い解説
Asianometry · 通常のブレードから柱状晶、単結晶ブレードへの歴史
Jetline Marvel · これらのブレードがなぜこれほどつくりにくく、なぜこんなに多く廃棄されるのか
The Business Times · タービンブレード工場の実際の映像
実写真を見る
- Wikipedia:Turbine blade — ブレードの材料、冷却、鋳造の背景
- Wikipedia:Directional solidification — ゆっくりした一方向の凝固法
- Wikimedia Commons の写真検索
覚えておこう
- 目標は、赤熱状態で弱くなる結晶粒界のない部品をつくることです。
- 下から上へのゆっくりした凝固とらせん状の選別器で、結晶を 1 つだけ成長させます。
- 極めて遅くて高価なので、最も高温になるタービンブレード専用です。
鋳造のほかのレッスン
100 のプロセスすべて
 1.1ショート砂型鋳造砂に詰めてつくった空洞に金属を流し込み、砂を壊して取り出すレッスンを開く
 1.2インベストメント鋳造(ロストワックス)ろうの複製をセラミックで覆い、ろうを溶かし出してから金属を流し込むレッスンを開く
 1.3金型鋳造重力で、繰り返し使える鋼の金型に金属を流し込むレッスンを開く
 1.4ダイカスト高圧で金属を鋼のダイに射出するレッスンを開く
 1.5遠心鋳造回転する型の壁に金属を振りつけるレッスンを開く
 1.6ロストフォーム鋳造ゆるい砂に埋めた発泡スチロールの複製に、金属を流し込むレッスンを開く
 1.7半溶融鋳造(チクソモールディングとレオキャスティング)半分固体の金属スラリーを、鋼のダイに射出するレッスンを開く