

遠心鋳造
回転する型の壁に金属を振りつける
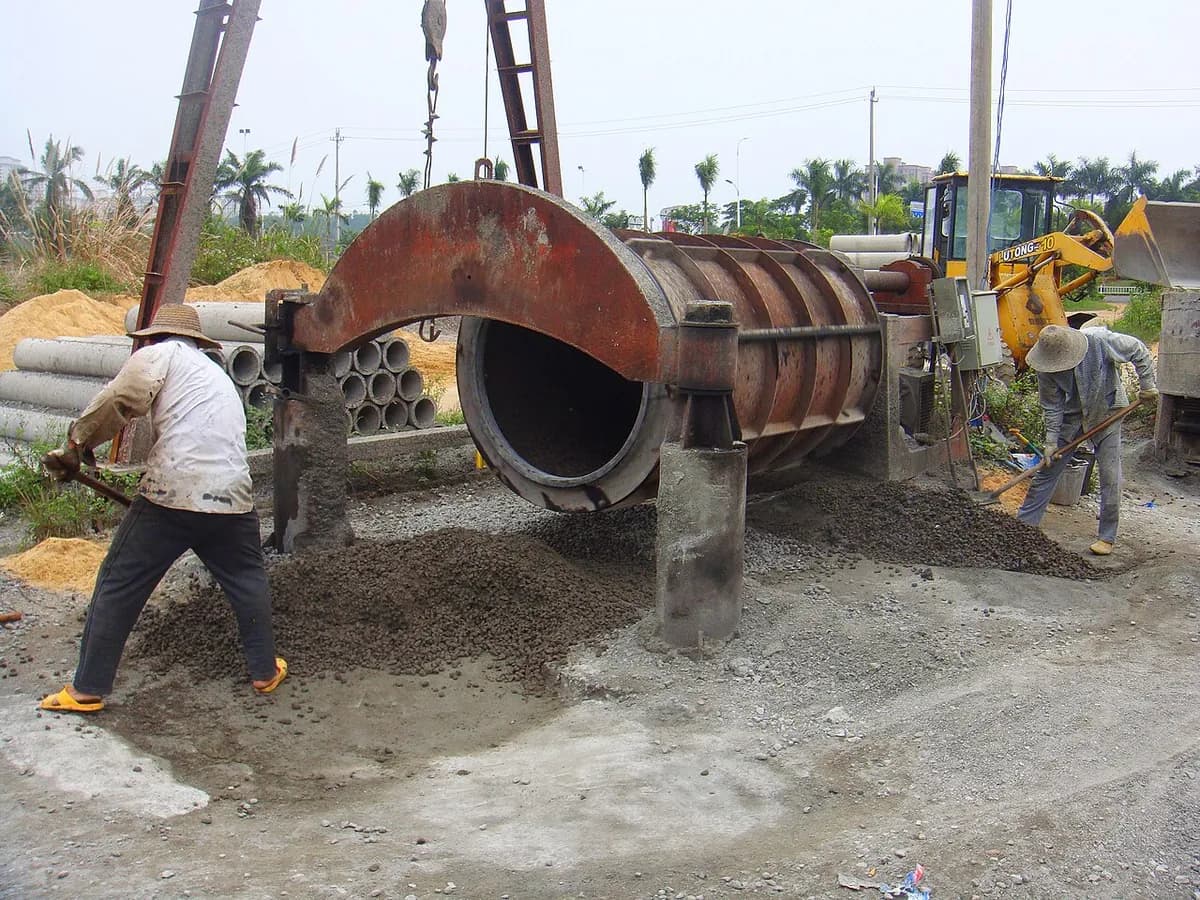
遠心鋳造は、高速で回転する型に溶けた金属を注ぎます。金属は壁に振りつけられ、固まって管やリングになります。水道管や下水管、エンジンのシリンダーライナー、軸受のリングは、この方法でつくられます。回転によって金属が密に詰まるので、壁は緻密で強くなります。
しくみ
型を回す。 鋼または鉄の型は、薄いコーティングを施してあることが多く、駆動ローラーの上に載って、通常は毎分数百から数千回転で回ります。
注湯する。 溶けた金属が、取鍋から注ぎ口を通って流れ込みます。穴のための中子は要りません。内径は自然にできます。
回転で形をつくらせる。 遠心力(メリーゴーランドで感じる外向きの力)が金属を壁に押しつけ、均一な層に広げます。注ぐ量で壁の厚さが決まります。
外側から内側へ凝固する。 金属は、冷たい型に接した側から先に固まります。軽い不純物とガスの気泡は内側の内径へ寄っていき、それは後で機械加工で削り取られます。
止めて取り出す。 型が止まり、熱い管が引き出されます。そのあと、洗浄、機械加工、またはライニングがされます。セメントライニング水道管がその例です。
主なポイント
- 材料
- 鋳鉄とダクタイル鋳鉄、鋼とステンレス鋼、青銅と真鍮、ニッケル合金
- 代表的な部品
- 管、シリンダーライナー、ブッシュ、軸受のリング、製鉄所用のロール、フランジ
- 部品サイズ
- 幅数センチの小さなブッシュから、幅 1 m 超・長さ約 6 m の管まで
- 精度
- 外径で約 ±0.5 から ±2 mm。内径は通常、機械加工する
- 表面仕上げ
- 外面はかなり滑らか(Ra 約 3 から 12 µm)。内径は機械加工前はより粗い
- 向いているロット数
- 大きなロール1本から、年間数百万本の管まで
- 金型・設備コスト
- 型は単純。機械は数万ドルから、管工場向けでは数百万ドル
- 速度
- 1個あたり数分。管のラインなら1–2分ごとに1本つくれる
強みと限界
強み
- ガス孔が少なく、緻密で強い壁
- 内径に中子が不要
- 無駄が少ない:湯口も押湯もない
- 2種類の金属を層状に鋳造でき、たとえば粘り強い芯の上に硬い外殻をつくれる
限界
- 回転軸まわりの丸い中空の形しかつくれない
- 内径は粗くて汚れており、通常は機械加工が必要
- 壁の厚さと長さは、機械によって制限される
- 一部の合金は、回転中に重さによって分離する
使われる場所
- 上下水道ダクタイル鋳鉄の水道本管と下水管
- 自動車シリンダーライナー、ブレーキドラム
- 石油・ガス・化学耐熱性の炉用管、ポンプスリーブ
- 鉄鋼業圧延機用のロール
- 機械青銅のブッシュ、軸受のリング、歯車の素材
見分け方
- 完全に丸い中空の部品で、壁が全周にわたって均一。
- 型を写した外面で、細かく均一な質感をもつことが多い。
- 機械加工された内径。鋳放しの内側は粗いため。
- パーティングラインがなく、切り落とした湯口や押湯の跡もありません。
比較
動画を見る
Shubham Kola · 回転する型の原理を、アニメーションで解説
MetalTek International · 水平に回る型へ注湯し、管を引き抜く
MetalTek International · リングや短い円筒を鋳造する縦型機
McWane Ductile · 水冷の型で、ダクタイル鋳鉄管を大量に生産
実写真を見る
- Wikipedia: 遠心鋳造(産業用) — 原理、横型機と縦型機、代表的な製品
- Wikimedia Commons の写真検索
覚えておこう
- 金属を形にするのは、重力や圧力ではなく、回転です。
- 穴は自然にできるので、中子は要りません。
- 管やリングのような、緻密で丸い中空の部品にいちばん向いています。
鋳造のほかのレッスン
100 のプロセスすべて
 1.1ショート砂型鋳造砂に詰めてつくった空洞に金属を流し込み、砂を壊して取り出すレッスンを開く
 1.2インベストメント鋳造(ロストワックス)ろうの複製をセラミックで覆い、ろうを溶かし出してから金属を流し込むレッスンを開く
 1.3金型鋳造重力で、繰り返し使える鋼の金型に金属を流し込むレッスンを開く
 1.4ダイカスト高圧で金属を鋼のダイに射出するレッスンを開く
 1.6ロストフォーム鋳造ゆるい砂に埋めた発泡スチロールの複製に、金属を流し込むレッスンを開く
 1.7半溶融鋳造(チクソモールディングとレオキャスティング)半分固体の金属スラリーを、鋼のダイに射出するレッスンを開く
 1.8単結晶鋳造(タービンブレード)一方の端からゆっくり凝固させて、部品を 1 つの結晶として成長させるレッスンを開く