

レーザー粉末床溶融結合(金属、SLM/DMLS)
レーザーが金属粉末の薄い層を溶かす(粉末床溶融結合)
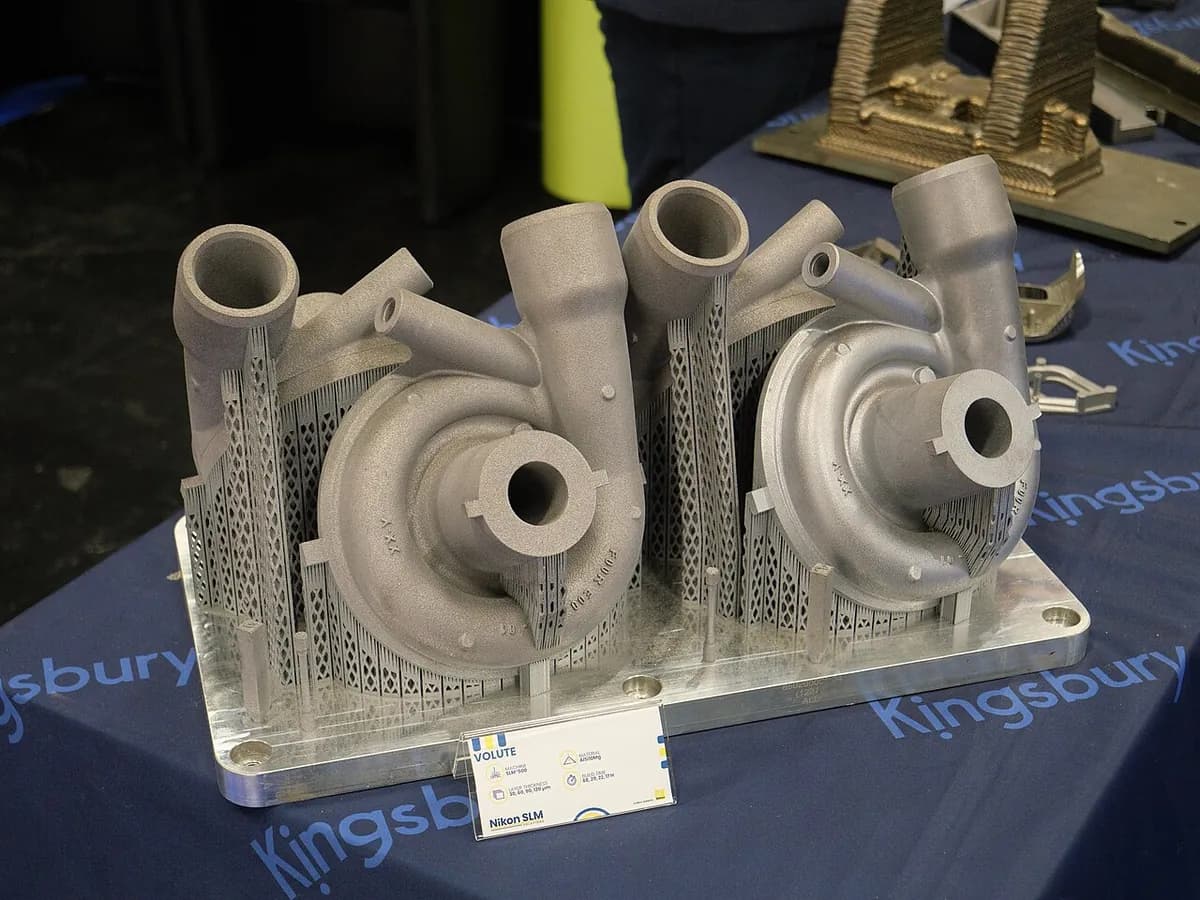
レーザー粉末床溶融結合(LPBF)は、微細な金属粉末をレーザーで 1 層ずつ薄く溶かし、完全に緻密な金属部品を造形する工程です。機械メーカーは SLM(選択的レーザー溶融)や DMLS(直接金属レーザー焼結)と呼びます。切削工具でも金型でも作れない金属の形、たとえば内部に冷却流路をもつロケットエンジン部品を作れる点が重要です。
しくみ
スライスしてサポートを追加する。 ソフトウェアがモデルを非常に薄い層にスライスし、サポート(薄い金属の支柱)を追加します。サポートはオーバーハングをビルドプレートに固定し、熱を逃がして部品の反りを防ぎます。
アルゴンで満たす。 チャンバーを密閉し、アルゴンか窒素(高温の金属の酸化を防ぐ不活性ガス)で満たします。安定したガスの流れが、ヒューム(煙)とスパッタ(高温の微小な飛沫)をレーザーの経路から運び去ります。
層を敷く。 供給ピストンが上がり、リコーターブレードが金属粉末をビルドプレート全面に、通常 0.02〜0.06 mm の厚さで広げます。
スライスを溶かす。 通常 200〜1,000 W のファイバーレーザーがスライスをなぞります。粉末が小さな溶融池になり、ほぼ瞬時に凍って、下の層に溶着します。
下げて繰り返す。 ビルドプレートが 1 層分下がり、サイクルが繰り返されます。1 日以上かけて、数千回に及ぶことも珍しくありません。
部品を仕上げる。 プレートに付いたまま、部品に応力除去の熱処理(閉じ込められた応力を緩める、ゆっくりした加熱)を行います。そのあと切り離し、サポートを除去し、多くは HIP(熱間等方圧加圧、レッスン 9.3)と機械加工に進みます。
主なポイント
- 材料
- チタン合金(Ti-6Al-4V)、ステンレス鋼と工具鋼、ニッケル超合金(Inconel)、アルミニウム(AlSi10Mg)、コバルトクロム、銅合金
- 代表的な部品
- ロケットエンジンのインジェクター、タービンや燃料系の部品、医療用インプラント、歯科用クラウン、冷却流路付きの金型、熱交換器
- 部品サイズ
- 通常は 1 辺 25〜40 cm。最大の機械は 1 m を超える
- 精度
- 造形したままで約 ±0.1 mm。重要な面は後から機械加工する
- 表面仕上げ
- つや消しで、細かいやすりのように少しざらつく。下向きの面はより粗い。ブラスト、研磨、機械加工をすることが多い
- 向いているロット数
- 年間 1 個から数千個。部品ごとに複雑で価値が高いほど向いている
- 金型・設備コスト
- 工具は不要。機械は数十万ドルから数百万ドル
- 速度
- 遅い:造形に 1 日から数日かかることも多い
強みと限界
強み
- 機械加工や鋳造では不可能な形:内部流路、ラティス、有機的な形
- 完全に緻密な金属。熱処理後は鋳造材や展伸材に匹敵する
- 複数の部品を 1 つにまとめ、組立と重量を減らせる
- トポロジー最適化(不要な材料を取り除くソフトウェア)による軽量設計
限界
- 機械、粉末、後処理が非常に高価
- サポートが必要で、切断や機械加工で取り除かなければならない
- 閉じ込められた熱応力で、部品が反ったり、プレートから割れて外れたりすることがある
- 遅く、表面が粗いため、機械加工が必要になることが多い
使われる場所
- 宇宙ロケットエンジンのインジェクター、燃焼室、ターボポンプの部品
- 航空宇宙ジェットエンジンの燃料ノズル、ブラケット、熱交換器
- 医療多孔質表面をもつ股関節のカップや脊椎インプラント、オーダーメイドのインプラント
- 歯科コバルトクロム製のクラウン、ブリッジ、義歯のフレーム
- 金型・工具コンフォーマル冷却(部品の形に沿った流路)を備えた射出成形金型
- モータースポーツ軽量なブラケット、アップライト、排気系や油圧系の部品
見分け方
- つや消しで、わずかにざらついた灰色の金属表面。かすかな積層の線が見えることも多い。
- 下向きの面に残る、サポートを取り除いた小さな傷跡や粗い部分。
- 部品をビルドプレートから切り離した、平らで、機械加工されていることが多い底面。
- ドリルでも金型でも作れない、有機的な形、ラティス、内部流路。
比較
動画を見る
RAPID DIRECT · SLM の全工程を、初心者向けに解説
Billy Wu · 部品が造形されていく様子のクローズアップ映像
3D Distributed · 稼働中の機械:レーザー、火花、リコーター
NASA's Marshall Space Flight Center · NASA でプリントされたロケットエンジン部品
実写真を見る
- Wikipedia:Selective laser melting — 工程の概略図と、プリントされた金属部品の写真
- Wikimedia Commons の写真検索
覚えておこう
- LPBF は、不活性ガス中で金属粉末をレーザーで溶かし、完全に緻密な部品を 1 層ずつ造形します。
- 他の工程では作れない複雑で軽量な金属部品を作れますが、遅く、コストも高くなります。
- サポート、熱処理、プレートからの切り離し、そして多くの場合は機械加工まで、どの案件にも含まれます。
積層造形のほかのレッスン
100 のプロセスすべて
 8.1ショートFDM(熱溶解積層)溶かしたプラスチックのフィラメントを、動くノズルから押し出す(材料押出)レッスンを開く
 8.2光造形(SLA/DLP)レーザーやプロジェクターで、液状の樹脂を層ごとに硬化させる(液槽光重合)レッスンを開く
 8.3選択的レーザー焼結(SLS)レーザーが、粉末床のナイロン粉末を融合させ、ゆるい粉末が部品を支える(粉末床溶融結合)レッスンを開く
 8.5バインダージェッティングインクジェットヘッドで粉末を接着し、その後に部品を硬化または焼結する(バインダージェッティング)レッスンを開く
 8.6マテリアルジェッティング(PolyJet)樹脂の液滴を噴射し、UV 光で硬化させる(マテリアルジェッティング)レッスンを開く
 8.7指向性エネルギー堆積(DED/LMD)レーザーが部品の上に溶融池をつくり、吹き込んだ粉末が金属を加える(指向性エネルギー堆積)レッスンを開く
 8.8ワイヤーアーク積層造形(WAAM)溶接ロボットが、アークで溶かしたワイヤーをビードとして積み上げる(指向性エネルギー堆積)レッスンを開く
 8.9超音波積層造形(UAM)超音波振動で金属箔を溶かさずに接合し、ミリングで整える(シート積層)レッスンを開く
 8.10ボリューメトリック造形(CAL)あらゆる角度からの光が、回転するバイアルの樹脂を一度に硬化させる(ボリューメトリック造形)レッスンを開く