

指向性エネルギー堆積(DED/LMD)
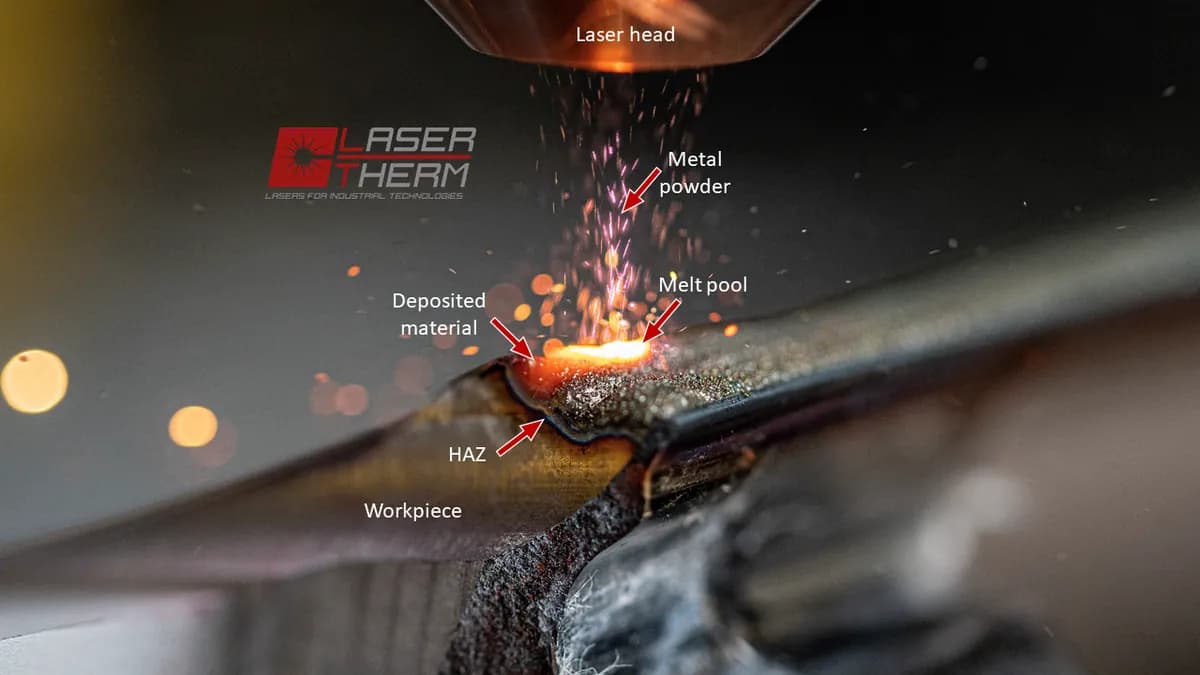
レーザーが部品の上に溶融池をつくり、吹き込んだ粉末が金属を加える(指向性エネルギー堆積)
指向性エネルギー堆積(DED)は、金属が着地するちょうどその場所で溶かして加えます。接合するのではなく造形する、溶接トーチのようなものです。もっとも一般的な形であるレーザーメタルデポジション(LMD)では、レーザーが小さな溶融池をつくり、吹き込まれた粉末が新しい金属になります。高価な摩耗部品を補修したり、既存の部品に形状を追加したりするときの定番の方法です。
しくみ
小さな溶融池をつくる。 絞ったレーザービーム、通常は数百ワットから数キロワットが、部品の一点を溶かします。この溶融池(液体金属の小さな水たまり)は幅が数ミリです。
粉末を吹き込む。 ビームのまわりのノズルが、細かい金属粉末を溶融池に吹き込みます。アルゴン(不活性ガス)が粉末を運び、熱い金属を空気から守ります。
ビードを固める。 粉末は溶融池に溶け込みます。ヘッドが先へ進むと、その後ろの金属は一瞬で冷え、ビード(新しい金属の盛り上がった線)になります。
層をたどり、一段上がる。 ロボットまたは5軸機(部品を傾けたり回したりもできるもの)が、各層の経路に沿ってヘッドを導きます。そのあと1層分上がって、繰り返します。
寸法に機械加工する。 表面はさざ波状で、わずかに大きめに仕上がるので、部品をフライス加工や研削で最終形状にします。補修では、元の輪郭が復元されます。
主なポイント
- 材料
- 溶接できる金属:チタン合金、ニッケル超合金(ジェットエンジン用の耐熱合金)、ステンレス鋼と工具鋼、コバルト合金と銅合金。2種類の粉末を混ぜて、ある金属から別の金属へ組成を傾斜させることもできます
- 代表的な部品
- 補修されたタービンブレード、軸、金型。耐摩耗コーティング。既存部品への形状追加。ニアネットシェイプのブランク(最終形状に近く、軽い機械加工だけで済むもの)
- 部品サイズ
- 数ミリの補修から 1 m を超える部品まで。ロボットや機械の届く範囲で制限される
- 精度
- 堆積したままで約 ±0.5 mm。最終加工で約 ±0.05 mm にする
- 表面仕上げ
- 堆積したままは粗くさざ波状。機械加工した後で初めてなめらかになる
- 向いているロット数
- 1品もの、補修、小ロット
- 金型・設備コスト
- 金型は不要。産業用レーザーシステムは通常、数十万ドルから 100 万ドル超
- 速度
- 通常、1 時間あたり約 0.1–2 kg の金属:粉末床溶融結合より速く、WAAM より遅い
強みと限界
強み
- 既存の部品に金属を加えるので、摩耗した部品を補修できる
- 粉末床なしで、大きな部品を造形できる
- 1つの部品の中で、金属を切り替えたり混ぜたりできる
- 傾けられる5軸ヘッドなら、サポートなしでも多くのオーバーハングを造形できる
限界
- 表面が粗い:ほぼすべての部品が、後で機械加工を必要とする
- 粉末床溶融結合より細部が粗い:細かい格子や微小な穴はできない
- 熱が応力とひずみを生み、その管理が必要
- レーザーは高価で、細かい金属粉末は火災と吸入の危険がある
使われる場所
- 航空宇宙タービンブレードの先端やブリスク(一体型の翼付きディスク)の補修。チタンのプリフォーム
- 発電摩耗したタービンやポンプ部品の復元
- 石油・ガス掘削工具やバルブの、耐摩耗・耐食クラッディング
- 金型・工具金型を交換せず、補修や改造をする
- 重工業摩耗した軸、ローラー、歯車の再生
見分け方
- 表面に並ぶ細かな平行のさざ波で、ヘッドが1回通過して置いたビード1本につき、1本ずつあります。
- 新しい金属が元の部品と出会う境界線で、切断面や研磨面で見えます。
- 同じ部品の上で、機械加工された面が、粗くうねった面のすぐ隣にあります。
- 鋭い角ではなく、ビード状に丸みを帯びた縁をもつ厚い壁。
比較
動画を見る
3Dnatives · DED とその材料・用途を、初心者向けに2分で紹介
AM Media | The Cool Parts Show · 専門家が、粉末供給とワイヤ供給を比較し、5軸ヘッドでサポートが要らない理由を説明
AM Media | The Cool Parts Show · 実際の補修作業:摩耗したブレード先端に新しい金属を盛る
Vision Miner · ワイヤ供給版のレーザー堆積が動いている様子
実写真を見る
- Wikipedia: 指向性エネルギー堆積 — 粉末供給式とワイヤ供給式の仕組み。写真は少なめ
- Wikimedia Commons の写真検索
覚えておこう
- DED は、絞った熱源と粉末またはワイヤを使い、金属を加えるちょうどその場所で溶かします。
- 既存部品の補修や追加、大きくて粗い形の造形で威力を発揮します。
- 機械加工を前提に計画しましょう:部品は、さざ波状でわずかに大きめの状態で機械から出てきます。
積層造形のほかのレッスン
100 のプロセスすべて
 8.1ショートFDM(熱溶解積層)溶かしたプラスチックのフィラメントを、動くノズルから押し出す(材料押出)レッスンを開く
 8.2光造形(SLA/DLP)レーザーやプロジェクターで、液状の樹脂を層ごとに硬化させる(液槽光重合)レッスンを開く
 8.3選択的レーザー焼結(SLS)レーザーが、粉末床のナイロン粉末を融合させ、ゆるい粉末が部品を支える(粉末床溶融結合)レッスンを開く
 8.4レーザー粉末床溶融結合(金属、SLM/DMLS)レーザーが金属粉末の薄い層を溶かす(粉末床溶融結合)レッスンを開く
 8.5バインダージェッティングインクジェットヘッドで粉末を接着し、その後に部品を硬化または焼結する(バインダージェッティング)レッスンを開く
 8.6マテリアルジェッティング(PolyJet)樹脂の液滴を噴射し、UV 光で硬化させる(マテリアルジェッティング)レッスンを開く
 8.8ワイヤーアーク積層造形(WAAM)溶接ロボットが、アークで溶かしたワイヤーをビードとして積み上げる(指向性エネルギー堆積)レッスンを開く
 8.9超音波積層造形(UAM)超音波振動で金属箔を溶かさずに接合し、ミリングで整える(シート積層)レッスンを開く
 8.10ボリューメトリック造形(CAL)あらゆる角度からの光が、回転するバイアルの樹脂を一度に硬化させる(ボリューメトリック造形)レッスンを開く