

アーク溶接(MIG/MAG、TIG、被覆アーク)
溶融接合:電気アークで母材の縁と、たいていは溶加材を溶かす
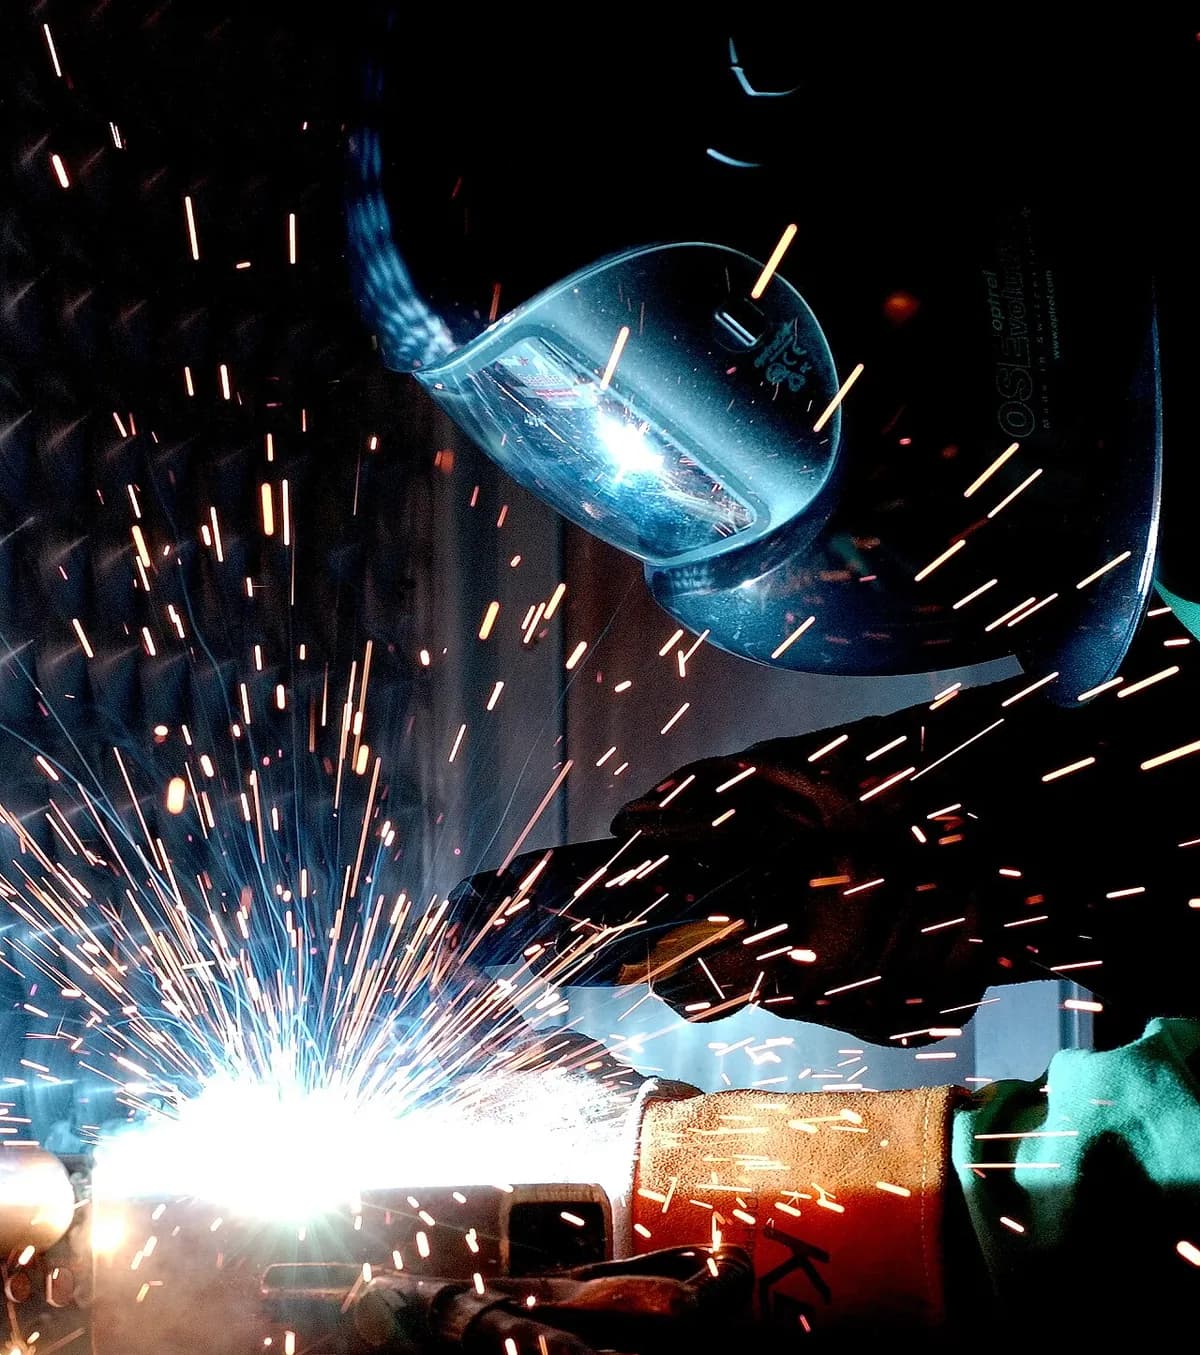
アーク溶接は、電気アークで部品の縁を溶かし、一つに流れ合わせて固めることで金属を接合します。自転車のフレームやトレーラーから橋や船まで、鋼を接合するもっとも一般的な方法です。この章のほかの溶融溶接も、同じ考え方を発展させたものです。溶かして、混ぜて、再び固めます。
MecMade による 1 分でわかるアーク溶接(MIG/MAG、TIG、被覆アーク)
しくみ
回路を閉じる。 電源からケーブルを通してトーチに電流を送り、母材につけたアースクランプで戻します。一般的な設定は、数十から数百アンペアで、電圧はわずか 10–35 V ほどです。
アークを出す。 ワイヤが金属に触れて引き戻されると、電気アーク(熱くて電気を通すガスの中を流れ続ける火花)が発生します。温度は摂氏数千度に達します。
溶融池をつくる。 アークが両方の部品の縁を溶かし、液体の金属の小さな水たまり、溶融池になります。参考までに、鋼は約 1,500 °C で溶けます。
溶加材を送る。 MIG/MAG では、モーターが細いワイヤをトーチから休みなく送り出します。先端がアークで溶けて溶融池に滴り落ち、継手を埋める金属になります。
溶融池を保護する。 ノズルから流れるガスが空気を押しのけます。これがないと、酸素と窒素のせいでブローホール(閉じ込められた気泡)ができ、溶接部がもろくなります。
進めて、固める。 溶接工またはロボットが、継手に沿ってトーチを動かします。その後ろで溶融池が固まり、両方の部品と一体になったビード(溶接金属の盛り上がった筋)になります。
3つの方式、1つの原理。 MIG/MAG(メタル・イナート・ガス/メタル・アクティブ・ガス)は、アルゴンまたはアルゴンと CO2 の混合ガスの中で、ワイヤを自動で送ります。TIG(タングステン・イナート・ガス)は溶けないタングステン電極を使い、溶接工が別の溶加棒を溶融池に差し入れます。被覆アーク溶接は、フラックス(化学粉末)を塗った棒を使い、それが燃えて自前のシールドガスとスラグという外皮をつくります。
主なポイント
- 材料
- 炭素鋼とステンレス鋼(3方式すべて)。アルミニウム、チタン、銅、ニッケル合金は、おもに TIG か MIG
- 代表的な部品
- 鉄骨フレーム、自動車シャシー、配管、タンク、船体、橋、自転車フレーム
- 部品サイズ
- 厚さ約 0.5–1 mm の薄板(TIG)から、100 mm を超える厚板(多層溶接)まで。組立品はどんな大きさでも可
- 精度
- 溶接組立品でおよそ ±1 mm。熱ひずみが最大の制約なので、精度が必要な面は溶接後に機械加工します
- 表面仕上げ
- 盛り上がったさざ波状のビード。スパッタ(MIG)やスラグ(被覆アーク)は除去が必要。見た目が重要なら平らに研削します
- 向いているロット数
- 1品ものや補修から、ロボットによる量産まで
- 金型・設備コスト
- 手動セットで数百から数千ドル。ロボットセルはおよそ 10 万ドル以上
- 速度
- 手溶接でおよそ 1 分あたり 0.1–0.5 m の溶接。TIG がもっとも遅く、ロボットがもっとも速い
強みと限界
強み
- ほとんどの鋼を接合でき、TIG ならほかの大半の金属も接合できる
- 設備が安く、持ち運べる。被覆アークは屋外や風のある場所でも使える
- 良い溶接は、接合する部品と同じ強度にもなる
- 自転車フレームから船まで、どんな規模でも使える
限界
- 熱で薄い部品が反り、溶接部の隣の金属(熱影響部)の性質が変わる
- 品質は溶接工の腕、またはよく調整されたロボットしだい
- ヒューム、強い紫外線、スパッタがあるため、換気と保護具が必要
- 重要な部品では、見えない欠陥(ブローホール、割れ、溶け込み不足)の検査が必要
使われる場所
- 建設鉄骨の梁、柱、橋桁
- 自動車シャシー、サスペンションアーム、排気系(ロボット MIG)
- エネルギーパイプライン、圧力容器、風力タワーの各セクション
- 造船船殻板、甲板、フレーム
- 航空宇宙と食品機器薄いステンレスやアルミの部品(TIG)
- 補修と農業被覆アーク溶接による機械の現場補修
見分け方
- 継手に沿って盛り上がったビードに、細かな半月形のさざ波が出ます。きれいな TIG ビードは、積み重ねたコインの列のように見えます。
- MIG 溶接の横に付着した、小さな金属の粒(スパッタ)。
- ステンレス鋼の溶接部のそばに出る、麦わら色、青、虹色の焼け色。
- 被覆アーク溶接では、ビードが粗く、ガラス質のスラグが残っています。
比較
動画を見る
TimWelds · 各方式の違いを並べて比べる
Miller Welders · MIG トーチ、ワイヤ送給、溶融池のクローズアップ
DIY PRO · タングステン、溶加棒、アークのクローズアップ
FANUC America · 工場のセルで大きな部品を溶接するロボット
実写真を見る
- Wikipedia: アーク溶接 — 溶接工、トーチ、ビードの写真つき概説
- Wikipedia: ガスメタルアーク溶接 — MIG/MAG のトーチ、セットアップ、溶接部のクローズアップ
- Wikipedia: ガスタングステンアーク溶接 — TIG のトーチ、タングステン電極、アークの写真
- Wikimedia Commons の写真検索
覚えておこう
- 電気アークが両方の縁を溶かし、たいていは溶加材を加えて一つの溶融池にし、それが固まって継手になります。
- シールドガスやフラックスが熱い金属から空気を遠ざけます。これがないと、溶接部は多孔質でもろくなります。
- MIG/MAG は速くて簡単、TIG は遅いが精密、被覆アークは頑丈で持ち運びやすい。
接合のほかのレッスン
100 のプロセスすべて
 7.2抵抗スポット溶接融合:電流のパルスが、クランプした板のあいだにナゲットを溶かしてつくるレッスンを開く
 7.3ろう付けとはんだ付け溶加材だけが溶ける:融点の低い溶加材が、狭い隙間に流れ込むレッスンを開く
 7.4レーザー溶接融合:集光したレーザーがキーホールをあけ、狭くて深い溶接をつくるレッスンを開く
 7.5電子ビーム溶接溶融接合:真空中の電子ビームで、非常に厚い金属を溶接するレッスンを開く
 7.6摩擦攪拌接合固相接合:回転する工具が、軟化した縁をかき混ぜて一つにするレッスンを開く
 7.7超音波溶接固相接合:高速の振動で、小さな接合部を 1 秒足らずで結合するレッスンを開く
 7.8爆発圧接(クラッディング)固相接合:爆発が一方の板をもう一方に叩きつけるレッスンを開く