

電子ビーム溶接
溶融接合:真空中の電子ビームで、非常に厚い金属を溶接する
電子ビーム溶接は、真空チャンバーの中で高速に撃ち出した電子の流れを絞り、継手を溶かします。あらゆる溶融溶接のなかで、もっとも深く、もっとも狭く、もっともきれいな溶接ができ、厚さ 10 cm を超える鋼でも1パスで貫通します。航空機のエンジン、ロケット部品、粒子加速器が、これに頼っています。
しくみ
電子を放出させる。 タングステンの陰極(マイナス電極)を、電子を放つまで加熱します。昔の電球のフィラメントによく似ています。
電子を加速する。 通常約 30–150 kV の高電圧が、電子を陽極(プラスの板)の穴へ引き込みます。電子は、光速のかなりの割合の速さで飛び出します。
絞って、向きを変える。 磁気コイルがレンズの役割をします。ビームを 1 ミリよりずっと小さな点に絞り、揺らして溶接の形をつくることもできます。
継手に当てる。 電子が金属に当たると、運動のエネルギーがほぼ一瞬で熱に変わります。真空(気圧が通常のおよそ百万分の1以下)により、空気分子がビームを散乱させるのを防ぎます。
キーホールをあける。 レーザー溶接と同じく、金属が溶けて一部が沸騰し、全厚にわたって届く細い蒸気の通り道ができます。
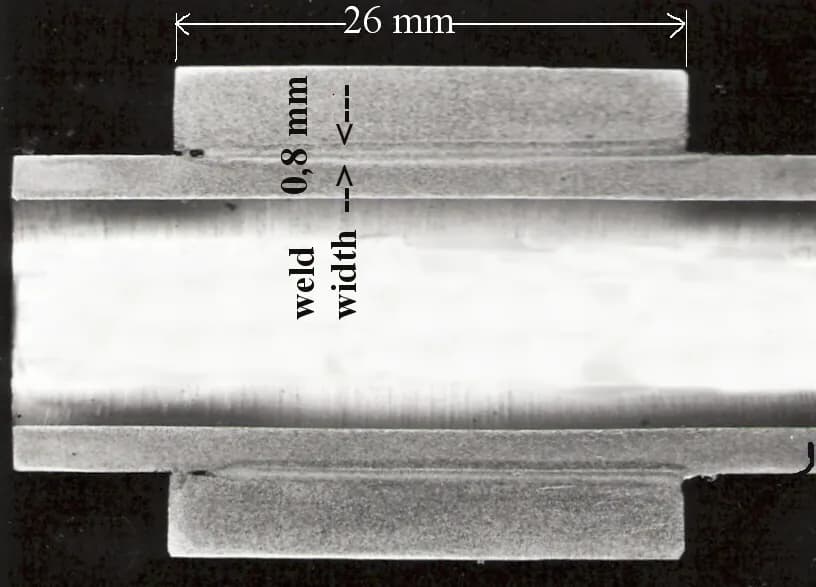
動かして固める。 テーブルが、固定されたビームの下で部品を動かします。キーホールの後ろで溶けた金属が閉じて固まり、幅の約 20 倍の深さをもつ溶接部になります。
真空が重要な理由。 それは強みであり弱みでもあります。空気がなければ、酸化もシールドガスも要らず、チタンのような反応性の高い金属に向いています。しかし、チャンバーを真空に引くあいだ、バッチごとに、多くは数分待たなければなりません。
主なポイント
- 材料
- 鋼、ステンレス鋼、チタン、ニッケル超合金、銅、ニオブやタンタルなどの高融点金属。多くの異種金属の組み合わせ
- 代表的な部品
- ジェットエンジンのローターや歯車、ロケットや衛星の部品、変速機の歯車、加速器の空洞、原子力部品
- 部品サイズ
- 小さなセンサーから、長さ数メートルの部品まで。限界はチャンバーで決まります
- 精度
- ひずみが非常に小さい。部品は、多くの場合、仕上げ寸法の近くで、約 ±0.1 mm 以内に溶接できる
- 表面仕上げ
- 完全に貫通すると、両面に狭くなめらかな溶接部ができる。スパッタはほとんどまたはまったくない
- 向いているロット数
- 高価な部品の小ロットから中ロット。一部の自動車歯車工場では量産でも使われる
- 金型・設備コスト
- おおよそ数十万から数百万ドルに、治具が加わる
- 速度
- 溶接は速く、多くは毎分 1 m ほどだが、チャンバーに入れるたびに、数分の真空引きが必要
強みと限界
強み
- あらゆる工程のなかで、1パスの溶接がもっとも深い
- 溶接部が非常に狭いので、ひずみが小さい
- 真空が、反応性の高い金属を完璧にきれいに保つ
- 溶接が難しい金属や異種金属を接合できる
限界
- 真空チャンバーが必要で、部品のサイズが限られ、真空引きの時間もかかる
- 機械が非常に高価で、熟練した作業者が必要
- X 線が出るので、チャンバーを遮蔽する必要がある
- 部品はぴったり合わせて、脱磁する必要がある。さもないとビームがずれる
使われる場所
- 航空宇宙ジェットエンジンの圧縮機ローター、チタン構造材、ロケットのノズル
- 宇宙衛星の燃料タンクとスラスター部品
- 自動車変速機の歯車と歯車群
- 科学とエネルギー粒子加速器の空洞、原子炉の部品
- 医療とエレクトロニクスセンサーと、密閉された機器のハウジング
見分け方
- 極めて狭くまっすぐな溶接部。厚い部品でも、幅は 1–2 mm 未満のことが多い。
- 同じ細い溶接部が、裏面にも見えます(完全溶け込み)。
- 溶接部の隣は、酸化のない光った金属で、チタンでも焼け色がありません。
比較
動画を見る
Cambridge Vacuum Engineering · 電子銃、ビーム、キーホールをアニメーションで
Aluminium Guide Videos · 工程を、平易な言葉で概説
TWI Ltd · 研究室にある、本物の機械とチャンバー
TWI Ltd · 非常に大きな部品が、巨大な真空チャンバーにどう収まるか
実写真を見る
- Wikipedia: 電子ビーム溶接 — 原理、電子銃とチャンバーの図、写真へのリンク
- Wikimedia Commons の写真検索
覚えておこう
- 高電圧で撃ち出された電子は大きなエネルギーをもち、非常に厚い金属にもキーホールをあけます。
- 真空がビームの焦点を保ち、溶接を完璧にきれいに保ちます。
- もっとも深く狭い溶接が得られますが、その代償は、チャンバー、真空引きの時間、そして高い価格です。
接合のほかのレッスン
100 のプロセスすべて
 7.1ショートアーク溶接(MIG/MAG、TIG、被覆アーク)溶融接合:電気アークで母材の縁と、たいていは溶加材を溶かすレッスンを開く
 7.2抵抗スポット溶接融合:電流のパルスが、クランプした板のあいだにナゲットを溶かしてつくるレッスンを開く
 7.3ろう付けとはんだ付け溶加材だけが溶ける:融点の低い溶加材が、狭い隙間に流れ込むレッスンを開く
 7.4レーザー溶接融合:集光したレーザーがキーホールをあけ、狭くて深い溶接をつくるレッスンを開く
 7.6摩擦攪拌接合固相接合:回転する工具が、軟化した縁をかき混ぜて一つにするレッスンを開く
 7.7超音波溶接固相接合:高速の振動で、小さな接合部を 1 秒足らずで結合するレッスンを開く
 7.8爆発圧接(クラッディング)固相接合:爆発が一方の板をもう一方に叩きつけるレッスンを開く