

摩擦攪拌接合
固相接合:回転する工具が、軟化した縁をかき混ぜて一つにする
摩擦攪拌接合は、回転する工具を継手に沿って押し進めて金属板を接合します。摩擦が金属を軟化させ、工具が両方の縁をかき混ぜて一つにし、溶かすことはありません。2つの粘土の塊をこねて合わせるようなものです。1991年に英国の TWI で発明され、現在はロケットの燃料タンク、鉄道車両の車体、電気自動車の電池トレイをつくっています。
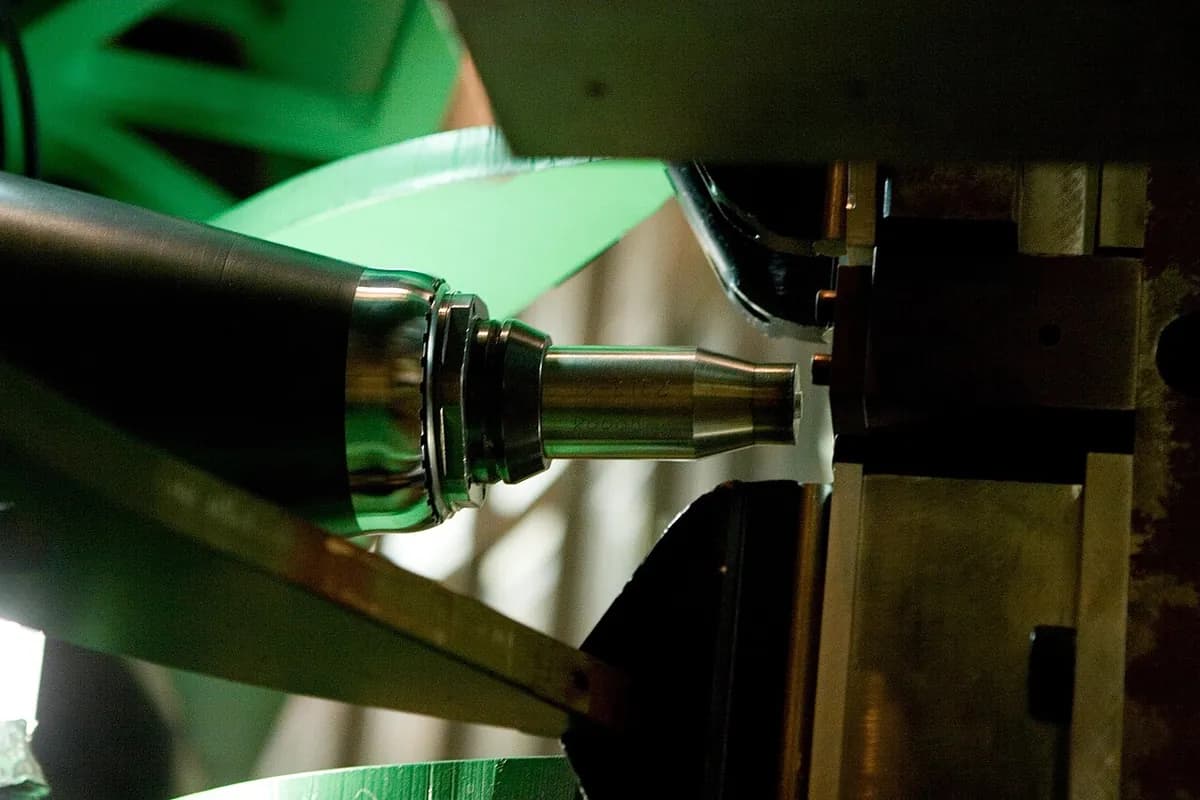
しくみ
しっかり固定する。 板を、当て金の上で突き合わせて強く固定します。工具が大きな力で板を押し広げようとするためです。
回転させて押し込む。 硬い工具が、通常毎分数百から約 2,000 回転で回り、そのピンを継手に、幅の広いショルダーが表面に触れるまで押し込みます。
摩擦で加熱する。 ショルダーが金属にこすれて、融点のおよそ 70–90% まで加熱します。金属は粘土のように柔らかくなりますが、固体のままです。
進めてかき混ぜる。 工具が継手に沿って動きます。ねじ山のあるピンが、軟化した金属を前から後ろへ掃き回し、2つの縁を混ぜ合わせます。
鍛えて仕上げる。 ショルダーが、かき混ぜられた金属を押さえつけ、それが冷えて、細かい結晶粒をもつ固体の溶接線になります。最後に工具が引き上がり、小さな抜け穴を残します。これは、捨てタブの上にあることが多いです。
溶かさないことが役立つ理由。 溶かして再び固めることが、溶接欠陥の大半の原因です:気泡、割れ、弱い鋳造組織の結晶粒。摩擦攪拌接合はそれを避けるので、溶融溶接が難しいアルミニウム合金もよく接合でき、ひずみも小さく、ヒュームも火花も溶加材もありません。
主なポイント
- 材料
- 主にアルミニウム合金。マグネシウム、銅、異種金属の組み合わせも。鋼やチタンは、高価な特殊工具で
- 代表的な部品
- ロケットの燃料タンク、鉄道車両の車体、船の甲板パネル、電池トレイ、ヒートシンク
- 部品サイズ
- 約 1 mm の板から、厚さ数センチのアルミ板まで。溶接線は数メートルの長さ
- 精度
- ひずみが小さい。CNC 機械なら、溶接線の位置は 1 ミリの何分の1という精度
- 表面仕上げ
- 細かい半月形のさざ波がある、なめらかな溶接線で、表面よりわずかに低い。縁には小さなバリ
- 向いているロット数
- 長くてまっすぐ、またはゆるやかに曲がった溶接線の、中ロットから大ロット
- 金型・設備コスト
- CNC への改造で数万ドルから、大型の専用機では 100 万ドルをはるかに超える
- 速度
- 1パスで、通常は溶接線 1 分あたり 0.1–2 m
強みと限界
強み
- 溶かさないので、ブローホールも高温割れもない
- 溶融溶接が難しいアルミニウム合金を接合できる
- ひずみが小さく、強くて結晶粒の細かい溶接部になる
- 溶加材もガスも不要で、ヒュームも火花も出ない
限界
- 重くて剛性の高い機械と、強い固定が必要
- 溶接線の終わりごとに、抜け穴が残る
- 単純なまっすぐな継手や平らな継手で最もよく働く
- 鋼やチタンでは、工具がすぐに摩耗する
使われる場所
- 宇宙ロケットの燃料タンクと酸化剤タンク
- 鉄道高速列車や通勤電車のアルミニウム製車体
- 造船大きなアルミニウム製の甲板パネルと船殻パネル
- 自動車電気自動車の電池トレイ、ホイール、サスペンション部品
- エレクトロニクスと暖房ヒートシンク、コールドプレート、ボイラーの熱交換器
見分け方
- なめらかで平らな溶接線で、同じ向きを向いた、細かく等間隔の半月形の跡があります。
- ショルダーが押した場所のわずかなくぼみと、縁に沿った細く巻いたバリ。
- 切り落とされていなければ、溶接線の終わりに丸い抜け穴があります。
比較
動画を見る
TheGrenzebachGroup · 原理を、機械メーカーが解説
RIFTEC GmbH - Videos · 押し込み、進め、固相の継手ができるまでを、一歩ずつ
Manufacturing Technology, Inc. (MTI) · 押し込みから抜け穴までの、本物の溶接
ESAB · 産業用機械が動いている様子
実写真を見る
- Wikipedia: 摩擦攪拌接合 — 工具、攪拌部、鉄道・宇宙・船・自動車での用途
- Wikimedia Commons の写真検索
覚えておこう
- 金属を加熱するのは炎でもアークでもなく摩擦で、金属は決して溶けません。
- ピンが軟化した2つの縁をかき混ぜて一つにし、ショルダーがそれを押さえて鍛えます。
- 長いアルミの溶接線で威力を発揮します:強く、きれいで、ひずみも小さい。
接合のほかのレッスン
100 のプロセスすべて
 7.1ショートアーク溶接(MIG/MAG、TIG、被覆アーク)溶融接合:電気アークで母材の縁と、たいていは溶加材を溶かすレッスンを開く
 7.2抵抗スポット溶接融合:電流のパルスが、クランプした板のあいだにナゲットを溶かしてつくるレッスンを開く
 7.3ろう付けとはんだ付け溶加材だけが溶ける:融点の低い溶加材が、狭い隙間に流れ込むレッスンを開く
 7.4レーザー溶接融合:集光したレーザーがキーホールをあけ、狭くて深い溶接をつくるレッスンを開く
 7.5電子ビーム溶接溶融接合:真空中の電子ビームで、非常に厚い金属を溶接するレッスンを開く
 7.7超音波溶接固相接合:高速の振動で、小さな接合部を 1 秒足らずで結合するレッスンを開く
 7.8爆発圧接(クラッディング)固相接合:爆発が一方の板をもう一方に叩きつけるレッスンを開く