

爆発圧接(クラッディング)
固相接合:爆発が一方の板をもう一方に叩きつける
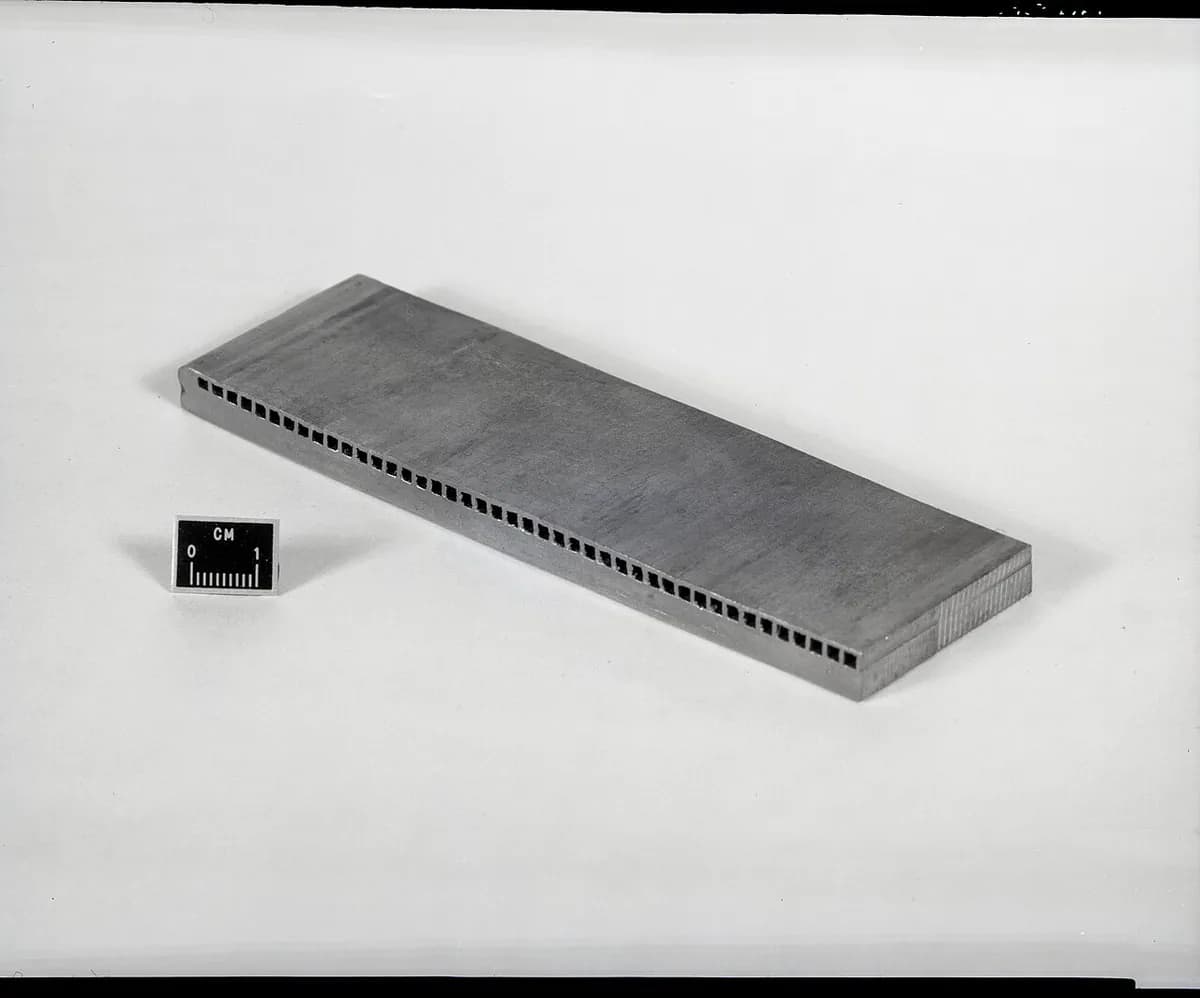
爆発圧接は、制御した爆発で2枚の板を叩きつけ合わせ、ある金属の薄い板を、別の金属の厚い板に接合します。衝撃は非常に速く激しいので、きれいな表面同士が溶けることなくしっかり接合します。安価な構造用金属を、高価な耐食性の金属で覆ったクラッド板、たとえば鋼の上のチタンのように、ほかの溶接では接合できないものをつくります。
しくみ
板を重ねる。 厚い母材は、砂または鋼の堅い台の上に置きます。薄い合せ材は、その上に小さなスペーサーで支え、通常は数ミリの隙間をあけます。
爆薬を敷く。 燃焼のゆるやかな粒状の爆薬を、均一な層にして、多くは厚さ数センチで、合せ材の上に敷きます。
一端で起爆する。 爆轟波が、通常約 2,000–3,000 m/s で板の上を走ります。
合せ材を叩きつける。 波面の後ろで、合せ材が曲がり、小さな角度で母材に、毎秒数百メートルで衝突します。
ジェットで洗い流す。 移動する衝突点で、巨大な圧力が、表面の金属の薄いジェットを前方へ噴出させます。それが両方の板から、酸化物と汚れを剥ぎ取ります。
溶かさずに接合する。 洗われたばかりの表面が、非常に強く押し合わされ、原子同士が結合します。典型的な波状の界面ができます。溶接全体は、約千分の1秒で終わります。
特別な理由。 チタンと鋼のような金属は、一緒に溶かすともろい化合物ができるので、溶融溶接は失敗します。爆発圧接は溶かさないので、ほかの方法では接合できない組み合わせを、何平方メートルもの面積で一度に接合できます。
主なポイント
- 材料
- 延性のある金属のほぼどんな組み合わせでも:鋼とステンレス鋼、チタン、ジルコニウム、ニッケル合金、銅、アルミニウム
- 代表的な部品
- 圧力容器用のクラッド板、熱交換器の管板、アルミニウムと鋼の遷移継手、製錬所用の電気コネクタ
- 部品サイズ
- 合せ材の厚さは通常数ミリから数センチ。板は数メートルまで
- 精度
- 低い:板は、接合後に平らにし、切断し、機械加工する
- 表面仕上げ
- 粗く、爆発の跡が残る。外側の面は、あとで研削または研磨する
- 向いているロット数
- 受注生産の1枚ものや小ロット
- 金型・設備コスト
- 機械はほとんどないが、許可を受けた離れた爆破場所、爆薬、専門の人員が必要。板1枚あたり数千ドル以上
- 速度
- 溶接は約 1 ミリ秒。板の準備と仕上げに数時間から数日
強みと限界
強み
- 溶融溶接できない金属の組み合わせを接合できる
- 非常に大きな面積を一度に接合できる
- 熱影響部がない:それぞれの金属が性質を保つ
- 接合部が、2つの金属のうち弱いほうより強いことが多い
限界
- 爆薬、離れた場所、厳格な安全規則が必要
- ほとんどが平らな板と単純な管に限られる
- 騒音と振動が、実施できる場所と時間を制限する
- もろい金属は衝撃で割れる
使われる場所
- 化学・石油チタンやジルコニウムのライニングを施した、反応容器と塔
- 発電と海水淡水化復水器の熱交換器の管板
- 造船アルミニウムの甲板を鋼の船体に接合するための、アルミニウムと鋼の遷移ストリップ
- アルミニウム製錬アルミニウムと鋼の電気コネクタ
- アート重ねた金属板を爆発させてつくる彫刻
見分け方
- 2種類の金属が面と面で接合された板で、切断面には完全にシャープな境界があります。
- 拡大鏡で見ると、その境界は直線ではなく、凍りついたさざ波のように波打っています。
- 溶接ビードはどこにもありません:継手は板の全面です。
比較
動画を見る
NobelClad · 爆発圧接とは何か、なぜ接合するのか
NobelClad · 板の準備、スタンドオフ、爆薬層、起爆を、一歩ずつ
NobelClad · 最初から完成した板までの、産業プロセス
Sichuan Jinglei Science and Technology Co., Ltd. · 大きな板をクラッディングする、屋外の本物の爆発
実写真を見る
- Wikipedia: 爆発圧接 — 歴史、材料、限界。写真は少なめ
- Wikimedia Commons の写真検索
覚えておこう
- 爆発が一方の板をもう一方に非常に速く叩きつけるので、きれいな表面同士が溶けることなく接合します。
- 衝突点の金属のジェットが、2つの表面が触れる直前に、その両方をきれいに洗い流します。
- クラッディングの定番の方法です:高価な耐食性の金属を、安価な鋼に、広い面積で接合します。
接合のほかのレッスン
100 のプロセスすべて
 7.1ショートアーク溶接(MIG/MAG、TIG、被覆アーク)溶融接合:電気アークで母材の縁と、たいていは溶加材を溶かすレッスンを開く
 7.2抵抗スポット溶接融合:電流のパルスが、クランプした板のあいだにナゲットを溶かしてつくるレッスンを開く
 7.3ろう付けとはんだ付け溶加材だけが溶ける:融点の低い溶加材が、狭い隙間に流れ込むレッスンを開く
 7.4レーザー溶接融合:集光したレーザーがキーホールをあけ、狭くて深い溶接をつくるレッスンを開く
 7.5電子ビーム溶接溶融接合:真空中の電子ビームで、非常に厚い金属を溶接するレッスンを開く
 7.6摩擦攪拌接合固相接合:回転する工具が、軟化した縁をかき混ぜて一つにするレッスンを開く
 7.7超音波溶接固相接合:高速の振動で、小さな接合部を 1 秒足らずで結合するレッスンを開く