

FDM(熱溶解積層)
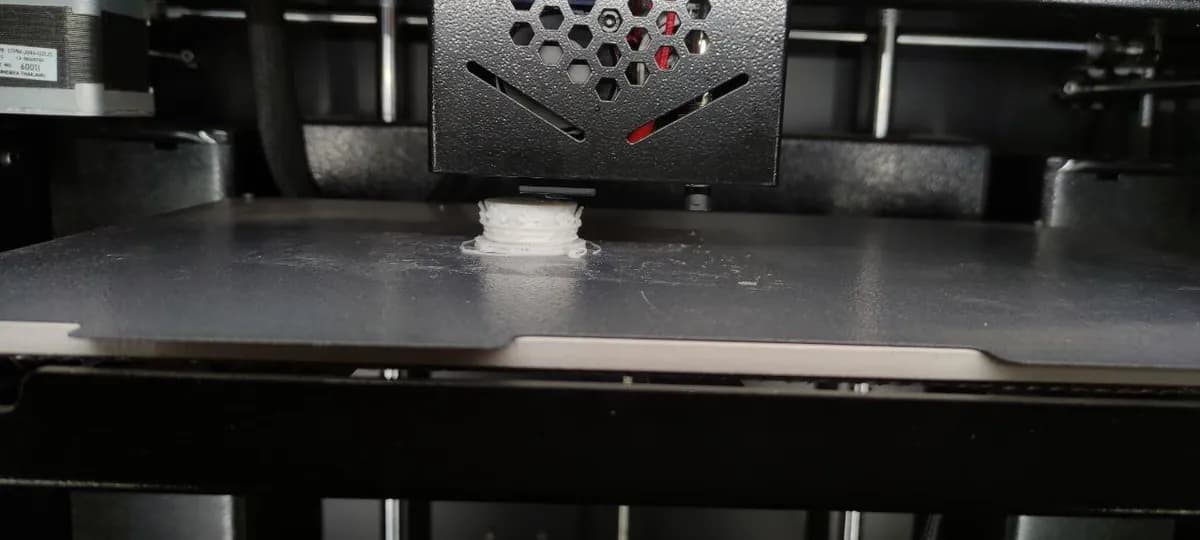
溶かしたプラスチックのフィラメントを、動くノズルから押し出す(材料押出)
FDM(熱溶解積層、FFF とも呼ばれます)は、溶かしたプラスチックを細いノズルから押し出して、層の上に層を重ねて部品をつくります。スマートフォンスタンドやおもちゃのフィギュア、交換用のつまみの背後にある、卓上の3Dプリンターです。金型も工具も使わずに、デジタルファイルを数時間で本物のプラスチック部品にしてくれるので、重要です。
MecMade による 1 分でわかるFDM(熱溶解積層)
しくみ
モデルをスライスする。 スライサーと呼ばれるソフトウェアが、3Dモデルを薄い水平の層に切ります。そのあとツールパス(各層でノズルがたどる正確な経路)を書き出します。
フィラメントを送る。 駆動ギヤが、フィラメントと呼ばれるプラスチックの線(通常は太さ 1.75 mm)をつかみ、ホットエンドへ一定に押し込みます。
溶かす。 ヒーターブロックが、材料によって約 190–260 °C まで、プラスチックを温めます。温かい歯磨き粉のような、どろりとしたペーストに柔らかくなります。
1層を描く。 ヘッドが X 方向と Y 方向に動き、ノズルから、通常は幅 0.4 mm のビードを置きます。最初に外壁をなぞり、そのあと内側を、インフィルと呼ばれる疎なパターンで埋めます。
1段上がって繰り返す。 プレートが1層分の高さ、通常は 0.1–0.3 mm だけ下がります(またはヘッドが上がります)。次の層は、まだ温かい下の層に融着します。これが何百回も繰り返されます。
取り外して仕上げる。 冷えたら、部品をプレートから外します。サポート(オーバーハングの下に印刷される一時的な足場)は折り取り、表面は、やすりがけや塗装ができます。
主なポイント
- 材料
- 熱可塑性樹脂(加熱すると柔らかくなるプラスチック):PLA、PETG、ABS、ASA、柔軟な TPU、ナイロン、ポリカーボネート、繊維入りの材種。産業用機械では PEEK と ULTEM
- 代表的な部品
- 試作品、筐体、ブラケット、ジグと治具、交換部品、展示用モデル
- 部品サイズ
- 卓上プリンターでは通常、1辺約 25 cm まで。産業用機械ではおよそ 1 m まで
- 精度
- 約 ±0.2–0.5 mm(数十分の1ミリ)。産業用機械ではさらに良い
- 表面仕上げ
- 積層の線が見え、筋のあるつや消しの表面。やすりがけ、パテ埋め、コーティングをして、初めてなめらかになる
- 向いているロット数
- 1個から数百個。多数のプリンターを並べたプリントファームなら、さらに多く
- 金型・設備コスト
- 金型は不要。卓上プリンターは数百から数千ドル、産業用システムは数万から数十万ドル
- 速度
- 遅い:小さなクリップなら 1 時間未満、大きな部品なら1日以上
強みと限界
強み
- ファイルからプラスチック部品をつくる、もっとも安くて身近な方法
- 金型が要らないので、設計変更にコストがかからない
- 丈夫なもの、耐熱性のもの、柔軟なものを含む、本物のエンジニアリングプラスチック
- 疎なインフィルで、軽くて材料を節約した部品になる
限界
- 積層の線が見え、仕上げが粗い
- 層に沿った方向より、層間のほうが弱い(異方性、つまり強度が方向に左右される)
- オーバーハングにはサポートが要り、跡が残る
- 遅く、数量が増えても1個あたりのコストはほとんど下がらない
使われる場所
- 製品設計筐体、クリップ、つまみのコンセプトモデルと、動く試作品
- 製造組立ライン用のジグ、治具、ゲージ、特注のグリッパー
- 航空宇宙と自動車難燃性プラスチックの、試作品、工具、少量生産の内装部品
- 医療手術計画のための解剖モデル、特注の装具部品
- 教育と趣味授業の課題、コスプレの小道具、家庭用の交換部品
見分け方
- すべての側面の壁にある細かな水平の筋で、細い糸を積み重ねたよう(積層線)。
- ゆるやかに傾いた面や曲面の上面に見える、「階段」のような模様。
- 各層の始まりと終わりにある、小さな継ぎ目や盛り上がり。縦に並んでいることが多い。
- オーバーハングの下の、サポートを折り取った粗い部分や出っ張りと、ビルドプレートに載っていた非常に平らな底面。
比較
動画を見る
3Dnatives · FDM の原理を、初心者向けに解説
Protolabs · FDM が試作に向くのはいつか、設計のコツつき
Protolabs · 部品が層ごとに育っていく様子の早送り
Strange Parts · 量産で部品をつくる、巨大なプリントファーム
実写真を見る
- Wikipedia: 熱溶解積層法 — 押出ヘッドの図、プリンターと造形物の写真
- Wikimedia Commons の写真検索
覚えておこう
- FDM は、プラスチックのフィラメントを溶かし、ビードごと、層ごとに部品を描いていきます。
- ファイルから本物のプラスチック部品へ至る、もっとも安い道ですが、遅く、積層線も見えます。
- 部品は層間がいちばん弱いので、荷重が層に沿って働くように、印刷の向きを決めましょう。
積層造形のほかのレッスン
100 のプロセスすべて
 8.2光造形(SLA/DLP)レーザーやプロジェクターで、液状の樹脂を層ごとに硬化させる(液槽光重合)レッスンを開く
 8.3選択的レーザー焼結(SLS)レーザーが、粉末床のナイロン粉末を融合させ、ゆるい粉末が部品を支える(粉末床溶融結合)レッスンを開く
 8.4レーザー粉末床溶融結合(金属、SLM/DMLS)レーザーが金属粉末の薄い層を溶かす(粉末床溶融結合)レッスンを開く
 8.5バインダージェッティングインクジェットヘッドで粉末を接着し、その後に部品を硬化または焼結する(バインダージェッティング)レッスンを開く
 8.6マテリアルジェッティング(PolyJet)樹脂の液滴を噴射し、UV 光で硬化させる(マテリアルジェッティング)レッスンを開く
 8.7指向性エネルギー堆積(DED/LMD)レーザーが部品の上に溶融池をつくり、吹き込んだ粉末が金属を加える(指向性エネルギー堆積)レッスンを開く
 8.8ワイヤーアーク積層造形(WAAM)溶接ロボットが、アークで溶かしたワイヤーをビードとして積み上げる(指向性エネルギー堆積)レッスンを開く
 8.9超音波積層造形(UAM)超音波振動で金属箔を溶かさずに接合し、ミリングで整える(シート積層)レッスンを開く
 8.10ボリューメトリック造形(CAL)あらゆる角度からの光が、回転するバイアルの樹脂を一度に硬化させる(ボリューメトリック造形)レッスンを開く