

光造形(SLA/DLP)
レーザーやプロジェクターで、液状の樹脂を層ごとに硬化させる(液槽光重合)
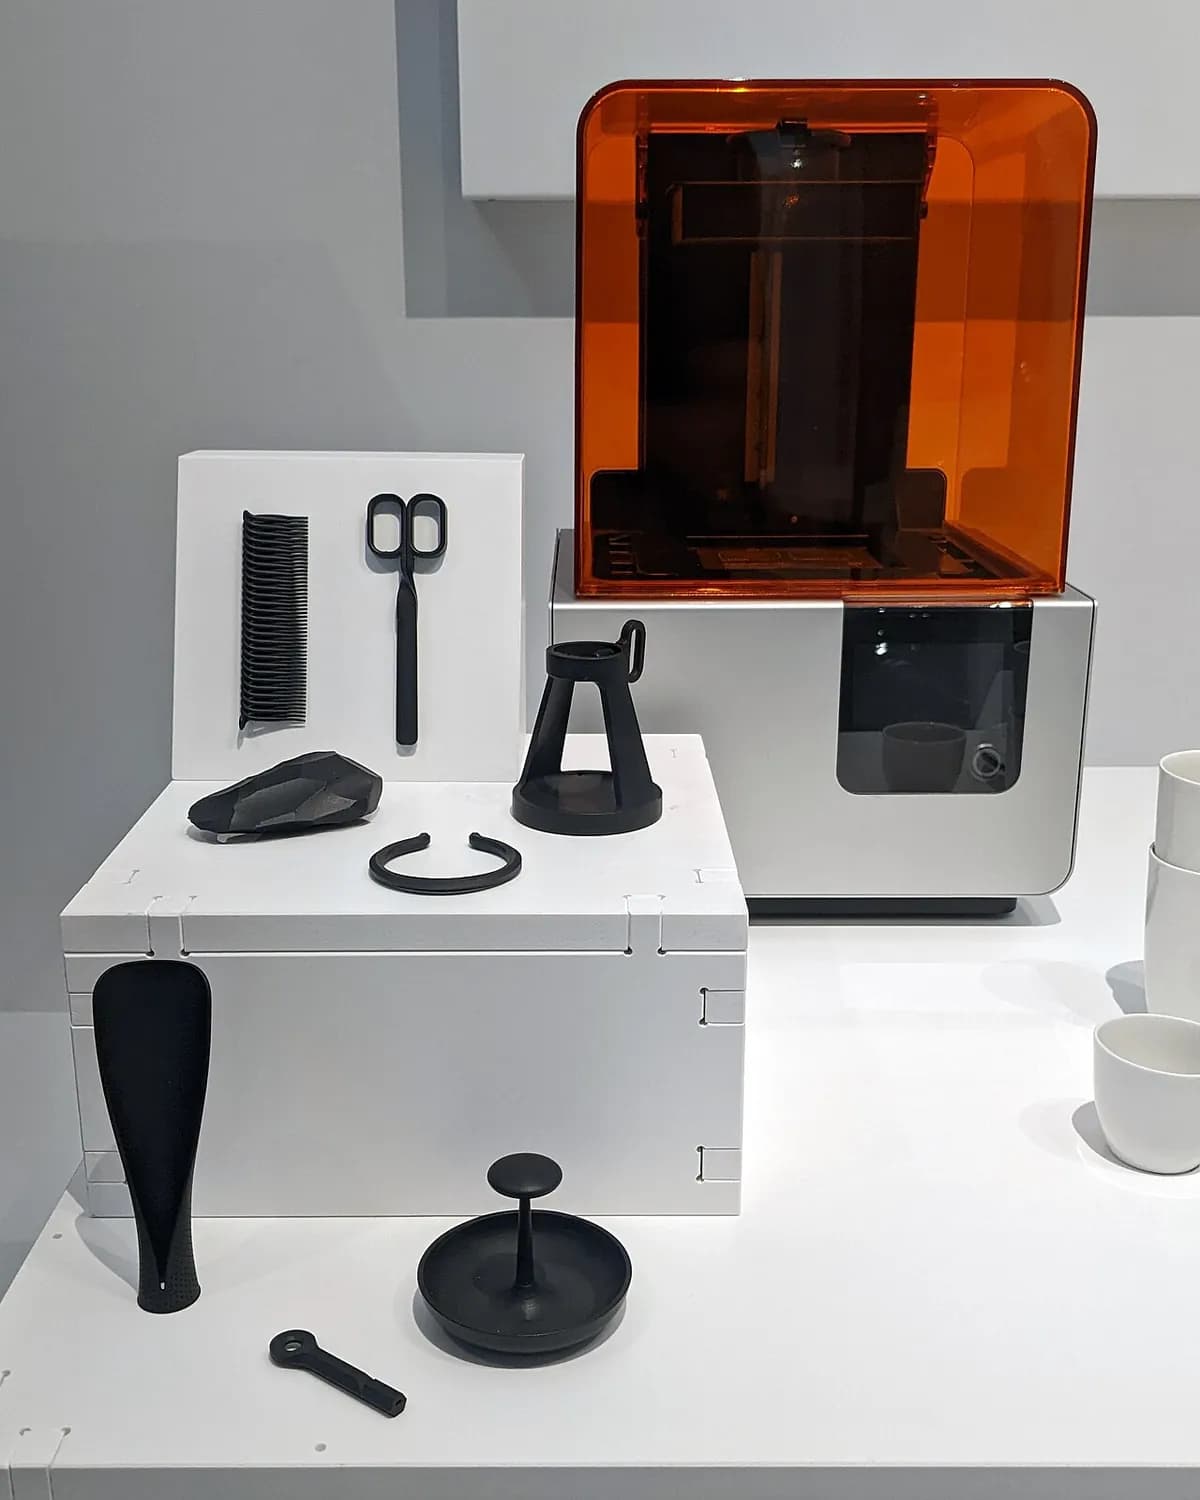
光造形(SLA)は、UV 光で液状の樹脂を 1 層ずつ薄く硬化させ、固体の部品にします。その仲間の DLP(デジタルライトプロセッシング)は、同じことをプロジェクターで行います。歯科技工所では、アライナーやクラウンの模型をプリントするのに、毎日どちらも使われています。一般的な 3D プリント方式の中で、最も細かいディテールが得られるからです。
しくみ
モデルをスライスする。 ソフトウェアが 3D モデルを薄い層に切り、部品をプラットフォームに固定するサポート(薄くて折り取れる支柱)を加えます。
プラットフォームを浸す。 造形プラットフォームが、フォトポリマー樹脂(紫外線で硬化する液状プラスチック)の入ったタンクへ下がります。タンク底の透明フィルムから 1 層分だけ上で止まり、その間隔は通常 0.025–0.1 mm です。
1 層を硬化させる。 紫外線がフィルムの下から当たり、スライスした形のとおりに薄い樹脂の層を硬化させます。SLA では高速回転するミラーでレーザーが形をなぞり、DLP と LCD のプリンターは 1 層をまとめて一度に照射します。
持ち上げて剥がす。 プラットフォームが上がって新しい層をフィルムから引き剥がし、下に新しい樹脂が流れ込みます。手順 2 から 4 を繰り返し、部品は上下逆さまに成長します。
洗浄する。 部品をイソプロピルアルコール(IPA)ですすぎ、ベタつく未硬化の樹脂を落とします。
後硬化する。 紫外線とやさしい熱を当てるチャンバーで、部品を完全な強度まで硬化させます。そのあとサポートを切り取り、跡に残った小さな突起をヤスリで整えます。
主なポイント
- 材料
- フォトポリマー樹脂:標準、タフ、柔軟、耐熱、鋳造用、歯科用、セラミック充填のグレード
- 代表的な部品
- 精密な試作品、歯科用モデル、ジュエリーの原型、ミニチュア、小型の金型、マイクロ流体チップ
- 部品サイズ
- デスクトップ機やベンチトップ機では 1 辺 20–35 cm 程度まで。大型の産業機では約 1.5 m に達します
- 精度
- デスクトップ機で約 ±0.1 mm、産業機ではさらに高精度。ディテールは約 0.1 mm まで
- 表面仕上げ
- なめらかで光沢が出やすく、成形品に近い仕上がり。曲面にはうっすら積層の跡、サポートが触れた所には小さな跡が残ります
- 向いているロット数
- 1 個から数百個。歯科や消費者向け製品では数千個になることもあります
- 金型・設備コスト
- 金型は不要。LCD の趣味用プリンターは数百ドル、業務用デスクトップ SLA は数千ドル、産業機は数十万ドル
- 速度
- 1 回の造形で数時間から 1 日。DLP と LCD は 1 層を一度に照射するので、レーザー SLA より速い
強みと限界
強み
- 一般的な 3D プリント方式のなかで最も細かいディテールと最もなめらかな表面
- 水を通さず、ほぼ等方性(どの方向にも同じ強さ)の部品
- 鋳造用、歯科用、柔軟性や耐熱性のある部品用の特殊な樹脂
- DLP と LCD は、プラットフォームいっぱいに並べても 1 個とほぼ同じ速さで造形できます
限界
- ほとんどの樹脂は成形プラスチックより脆く、日光で黄ばむことがあります
- 手が汚れやすい:液状の樹脂は肌を刺激するため、手袋と換気が必要です
- 手順が増える:洗浄、後硬化、サポートの除去
- 造形サイズに限りがあり、樹脂はフィラメントよりキログラム単価が高い
使われる場所
- 歯科透明アライナー、クラウン、サージカルガイド用のモデル
- ジュエリー鋳造用の指輪の原型。のちにロストワックス鋳造で金属にします
- 医療解剖学モデル、オーダーメイドの補聴器シェル
- 製品設計なめらかで精密な、消費者向け製品の試作品
- エンジニアリング小型の金型、マイクロ流体チップ、風洞模型
- エンターテインメントミニチュア、フィギュア、映画の小道具
見分け方
- 非常になめらかで光沢があることが多く、積層の跡はほとんど見えません。
- 細いサポートを切り取った面に、小さな突起やくぼみが集まっています。
- 小さな文字が読めたり、鋭いテクスチャが出ていたりと、細部がくっきりしています。
- 半透明か均一な色で、少しガラスのような見た目であることが多いです。
比較
動画を見る
Formlabs · SLA の原理を、プリンターメーカーが解説
JLC3DP · プロセスと後処理を、初心者向けに
Adam Savage's Tested · 工場にある大型の産業用樹脂プリンター
MLC CAD Systems · プリント、洗浄、硬化の全工程
実写真を見る
- Wikipedia:Stereolithography — 原理図とプリンターの写真
- Wikimedia Commons の写真検索
覚えておこう
- SLA と DLP は、液状の樹脂を紫外線で 1 層ずつ薄く硬化させます。
- 一般的な 3D プリントのなかで最も細かいディテールと最もなめらかな仕上がりが得られる一方、後処理は手間がかかります。
- どのプリントも、洗浄と後硬化を終えて初めて完全な強度になります。
積層造形のほかのレッスン
100 のプロセスすべて
 8.1ショートFDM(熱溶解積層)溶かしたプラスチックのフィラメントを、動くノズルから押し出す(材料押出)レッスンを開く
 8.3選択的レーザー焼結(SLS)レーザーが、粉末床のナイロン粉末を融合させ、ゆるい粉末が部品を支える(粉末床溶融結合)レッスンを開く
 8.4レーザー粉末床溶融結合(金属、SLM/DMLS)レーザーが金属粉末の薄い層を溶かす(粉末床溶融結合)レッスンを開く
 8.5バインダージェッティングインクジェットヘッドで粉末を接着し、その後に部品を硬化または焼結する(バインダージェッティング)レッスンを開く
 8.6マテリアルジェッティング(PolyJet)樹脂の液滴を噴射し、UV 光で硬化させる(マテリアルジェッティング)レッスンを開く
 8.7指向性エネルギー堆積(DED/LMD)レーザーが部品の上に溶融池をつくり、吹き込んだ粉末が金属を加える(指向性エネルギー堆積)レッスンを開く
 8.8ワイヤーアーク積層造形(WAAM)溶接ロボットが、アークで溶かしたワイヤーをビードとして積み上げる(指向性エネルギー堆積)レッスンを開く
 8.9超音波積層造形(UAM)超音波振動で金属箔を溶かさずに接合し、ミリングで整える(シート積層)レッスンを開く
 8.10ボリューメトリック造形(CAL)あらゆる角度からの光が、回転するバイアルの樹脂を一度に硬化させる(ボリューメトリック造形)レッスンを開く