

超音波積層造形(UAM)
超音波振動で金属箔を溶かさずに接合し、ミリングで整える(シート積層)
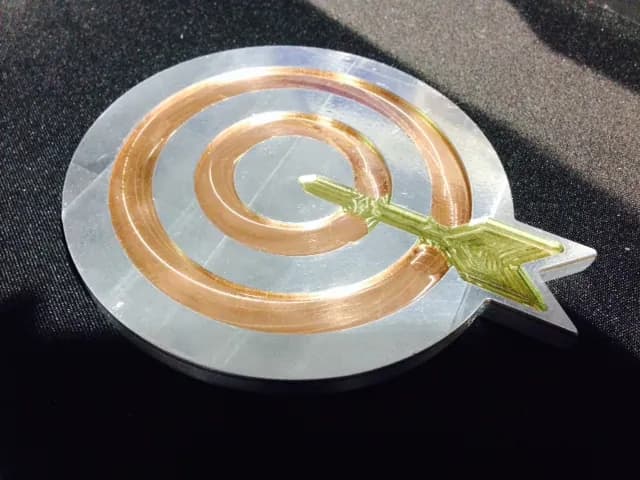
超音波積層造形(UAM)は、高周波の振動で薄い箔を互いに接合しながら、金属部品を積み上げる方法です。何も溶けません。非常にきれいな金属面どうしを強くこすり合わせると付くのと同じように、金属は固体のままです。低温で進むので、UAM では、センサー、配線、冷却流路を中身の詰まった金属の内部に埋め込めます。
しくみ
箔を 1 枚敷く。 金属箔の帯(通常、厚さ約 0.15 mm、幅 25 mm)が、部品の上に繰り出されます。
押し付けて振動させる。 ソノトロード(超音波振動で駆動される車輪状のホーン)が箔の上を転がります。強く押し付けながら、1 秒間に約 20,000 回(20 kHz)、左右にこすります。
溶かさずに接合する。 こすることで、両方の表面の薄い酸化皮膜(変色の膜)が壊れます。きれいな金属どうしが触れて原子が結合し、部品は温かいだけで、溶けません。
繰り返す。 箔を横にも上にも並べ、中身の詰まったブロックを 1 層ずつ積み上げます。
機械加工して埋め込む。 数層ごとに、内蔵の CNC ミル(コンピューター制御の切削機)が輪郭を整え、流路やポケットを削ります。センサーやファイバーをポケットに入れ、新しい箔でその上を封じます。
主なポイント
- 材料
- アルミニウム合金(最も一般的)、銅、チタン、ニッケル、鋼の箔。アルミニウムと銅、アルミニウムとチタンなど、異種金属の組み合わせも可能
- 代表的な部品
- 内部流路をもつ熱交換器、センサーやファイバーを埋め込んだ部品、多種金属のプレートや遷移継手
- 部品サイズ
- 数センチから、最大の機械では約 1.8 m まで
- 精度
- 内蔵の CNC ミルで決まり、加工面で約 ±0.05 mm
- 表面仕上げ
- 機械加工されるので、フライス加工した部品と同じくなめらか
- 向いているロット数
- プロトタイプ、1 点もの、高付加価値部品の少量生産
- 金型・設備コスト
- 金型は不要。機械は通常、数十万ドルから数百万ドル
- 速度
- 1 個あたり数時間から数日:接合は速いが、機械加工の工程が時間を足す
強みと限界
強み
- 溶かさないので、異種金属でも脆い層ができずに接合できる
- センサー、ファイバー、電子部品を金属に埋め込んでも壊れない
- サポートも、取り除く粉末も不要な内部流路
- 同じ機械で、機械加工の精度と仕上がりが得られる
限界
- やわらかい金属ほど向く。アルミニウムが断然やさしい
- 積層方向では、箔どうしの接合が弱くなることがある
- 多くはブロック状の形。薄い、高い、入り組んだ形状は難しい
- 機械メーカーが少なく、設備が高価
使われる場所
- 航空宇宙・宇宙人工衛星や航空機の熱交換器と熱制御部品
- エレクトロニクス冷却流路を内蔵したコールドプレートとハウジング
- エネルギーと研究光ファイバーや温度センサーを埋め込んだ構造
- 重工業アルミニウムを鋼や銅に接合した、多種金属の遷移継手
見分け方
- 中身の詰まった材料から削り出したように見えるブロック状の部品で、外側に積層の跡はありません。
- 切断してエッチングした断面には、約 0.15 mm 間隔の細い縞、つまり箔の層が見えます。
- アルミニウムと銅のように、2 つの異なる金属が 1 つのブロックの中で、シャープな直線の境界で接しています。
- 外側からは、どんな刃物でも届かなかったはずの、隠れた内部流路や配線。
比較
動画を見る
Fabrisonic3D · メーカーが、超音波溶接が箔を溶かさずに接合する仕組みを解説
Fabrisonic3D · 機械が箔を敷き、接合し、整える実際の映像
Fabrisonic3D · サンプル部品:埋め込みセンサー、内部流路、異種金属
Fabrisonic3D · 大型の生産機が動く様子
実写真を見る
- Wikipedia:Ultrasonic consolidation — プロセスとその歴史。テキストのみで写真なし
- Wikimedia Commons の写真検索
覚えておこう
- UAM は圧力と超音波振動で金属箔を接合し、決して溶かしません。
- 低温なので、異種金属を接合したり、中身の詰まった金属の内部にセンサーを埋め込んだりできます。
- 接合と CNC 加工を交互に繰り返すため、部品は精度よく仕上がります。
積層造形のほかのレッスン
100 のプロセスすべて
 8.1ショートFDM(熱溶解積層)溶かしたプラスチックのフィラメントを、動くノズルから押し出す(材料押出)レッスンを開く
 8.2光造形(SLA/DLP)レーザーやプロジェクターで、液状の樹脂を層ごとに硬化させる(液槽光重合)レッスンを開く
 8.3選択的レーザー焼結(SLS)レーザーが、粉末床のナイロン粉末を融合させ、ゆるい粉末が部品を支える(粉末床溶融結合)レッスンを開く
 8.4レーザー粉末床溶融結合(金属、SLM/DMLS)レーザーが金属粉末の薄い層を溶かす(粉末床溶融結合)レッスンを開く
 8.5バインダージェッティングインクジェットヘッドで粉末を接着し、その後に部品を硬化または焼結する(バインダージェッティング)レッスンを開く
 8.6マテリアルジェッティング(PolyJet)樹脂の液滴を噴射し、UV 光で硬化させる(マテリアルジェッティング)レッスンを開く
 8.7指向性エネルギー堆積(DED/LMD)レーザーが部品の上に溶融池をつくり、吹き込んだ粉末が金属を加える(指向性エネルギー堆積)レッスンを開く
 8.8ワイヤーアーク積層造形(WAAM)溶接ロボットが、アークで溶かしたワイヤーをビードとして積み上げる(指向性エネルギー堆積)レッスンを開く
 8.10ボリューメトリック造形(CAL)あらゆる角度からの光が、回転するバイアルの樹脂を一度に硬化させる(ボリューメトリック造形)レッスンを開く