

フライス加工
回転する多刃カッターが、固定した部品の上を動く
フライス加工は、複数の刃をもつ回転カッターで部品を削り出す加工で、ワークはカッターの下を通過するように動かされます。平らな面、溝、ポケット、そしてほとんどあらゆる 3D 形状をつくれます。エンジンブロックの面、プラスチックの射出成形金型、多くのノートパソコンのアルミ筐体は、フライス加工でつくられています。最も万能な機械加工です。
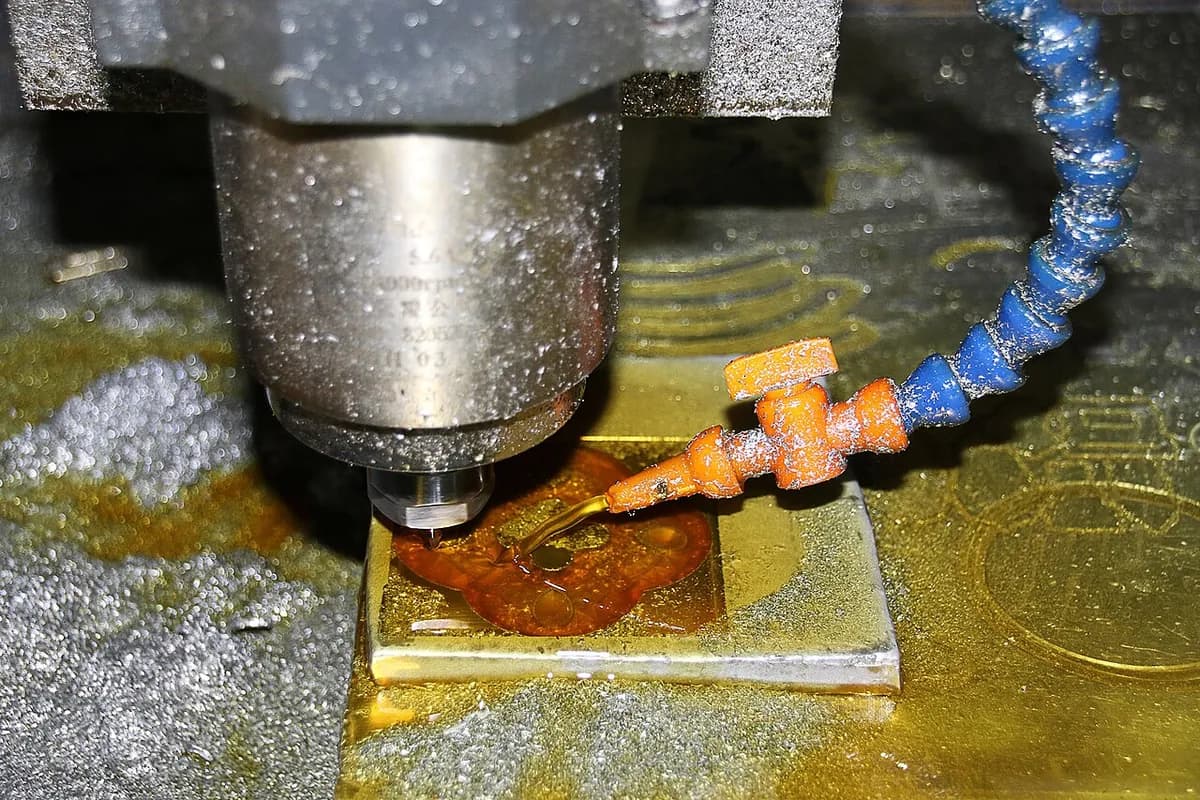
MecMade による 1 分でわかるフライス加工
しくみ
ブロックを固定する。 切削力が大きいので、バイス(ねじで締めるクランプ)やボルトで、ワークを機械のテーブルにしっかり固定します。
カッターを回す。 主軸が、複数の切れ刃(歯)をもつカッターを回します。回転数は、鋼を削る大きなカッターで毎分数百回転(rpm)から、アルミを削る小さなカッターで 20,000 回転以上まで。
切り込み深さを設定する。 カッターを切り込み深さまで下げます。仕上げなら数分の 1 ミリ、荒加工なら数ミリです。
部品を送る。 テーブルが部品をカッターの下で動かします。各刃は、通常 0.05〜0.2 mm の厚さのひと口ずつを削り取り、切りくずとして弾き飛ばします。
経路をたどる。 CNC プログラム(コンピュータ数値制御:機械が座標のコードに従う)が、カッターを X、Y、Z 方向に動かします。輪郭をなぞり、ポケットを何回にも分けて削り取ります。最初に荒加工、最後に仕上げ加工を行い、カッターも自動で交換します。
主なポイント
- 材料
- 金属(アルミニウム、鋼、チタン、真ちゅう)、プラスチック、木材、複合材
- 代表的な部品
- ブラケット、ハウジング、エンジンブロック、金型とダイ、ギアボックスのケース、試作品
- 部品サイズ
- 数ミリから、大型のガントリー機(航空機の主翼部品)では数メートルまで
- 精度
- 通常は ±0.01〜0.05 mm。高精度の機械では約 ±0.005 mm
- 表面仕上げ
- 通常は Ra 0.8〜3.2 µm(Ra は平均粗さ、1 µm は 1 ミリの 1,000 分の 1)で、工具経路の線が見える
- 向いているロット数
- 1 点ものや試作から、数千個まで
- 金型・設備コスト
- カッターは数十〜数百ドル。機械は数千ドル(手動)から、数十万ドル以上(5 軸 CNC)まで
- 速度
- 1 個あたり数分から数時間。取り除く材料の量による
強みと限界
強み
- ほとんどあらゆる形がつくれる:平らな面、溝、ポケット、3D 曲面
- 部品専用の工具は不要:新しい設計に必要なのは新しいプログラムだけ
- 正確で再現性が高く、自動化しやすい
- ほとんどの中実の材料に使える
限界
- 大量生産では、鋳造や成形より 1 個あたり遅く、コストも高い
- もとのブロックの大部分が切りくずになることがある
- カッターが丸いので、内側の角には必ず丸みが残る
- 深くて狭いキャビティは難しい:長くて細いカッターはたわみ、振動する
使われる場所
- 航空宇宙主翼のリブとスパー、エンジンケーシング、アルミニウムやチタンの塊から削り出すブラケット
- 自動車エンジンブロックとシリンダーヘッド(平らな面)、ギアボックスのハウジング、試作品
- 金型・工具射出成形金型、ダイカストのダイ、プレス金型
- エレクトロニクスノートパソコンやスマートフォンの筐体、ヒートシンク、エンクロージャー
- 医療人工膝関節・股関節、手術器具
見分け方
- 平らな面に見える、細かい平行線や重なり合う円弧:カッターの通った跡です。
- ポケットの内側の角の丸み。カッターの半径と一致します。
- 大きな平面に見える大きな円形の渦模様と、曲がった 3D 曲面に見える小さな隆起(スカラップ)。
比較
動画を見る
Autodesk Fusion · 初心者向けのフライス加工の基本
Sandvik Coromant · 稼働中のフライスカッターのクローズアップ
DMG MORI · 5 軸マシニングセンタ(部品も傾けられる CNC フライス盤)を、メーカーが紹介
Practical Machinist · 複雑な部品を削り出す、実際の 5 軸加工
実写真を見る
- Wikipedia:Milling (machining) — カッター、フライス盤、マシニングセンタ
- Wikimedia Commons の写真検索
覚えておこう
- フライス加工では、カッターが回転し、機械が部品またはカッターをプログラムされた経路に沿って動かします。
- 各刃がひと口ずつ削るので、刃の数が多いカッターほど速く送れます。
- 丸みのある内側の角と、細かい経路の線は、フライス加工された部品の特徴です。
機械加工のほかのレッスン
100 のプロセスすべて
 5.1ショート旋削(旋盤)部品が回転し、1 枚刃のバイトが削るレッスンを開く
 5.3ショート穴あけ回転するツイストドリルが、部品に突き進むレッスンを開く
 5.4ブローチ加工歯のついた長い棒を、1回のストロークで貫通または横断させて引くレッスンを開く
 5.5歯切り(ホブ切り、ギヤシェーピング)ホブまたはシェーパーカッターが、歯車の歯を創成するレッスンを開く
 5.6ローレット加工焼入れしたホイールを回転する部品に押しつけて、滑り止めの模様をつけるレッスンを開く
 5.7研削硬い砥粒の高速回転する砥石が、表面を削るレッスンを開く
 5.8ホーニング砥石が穴の中で回り、往復するレッスンを開く
 5.9超仕上げとポリッシング細かい砥石やバフで、最後の微細な山を取り除くレッスンを開く