

形彫り放電加工
火花が、形のついた電極を、止まり穴の空洞に写し取る
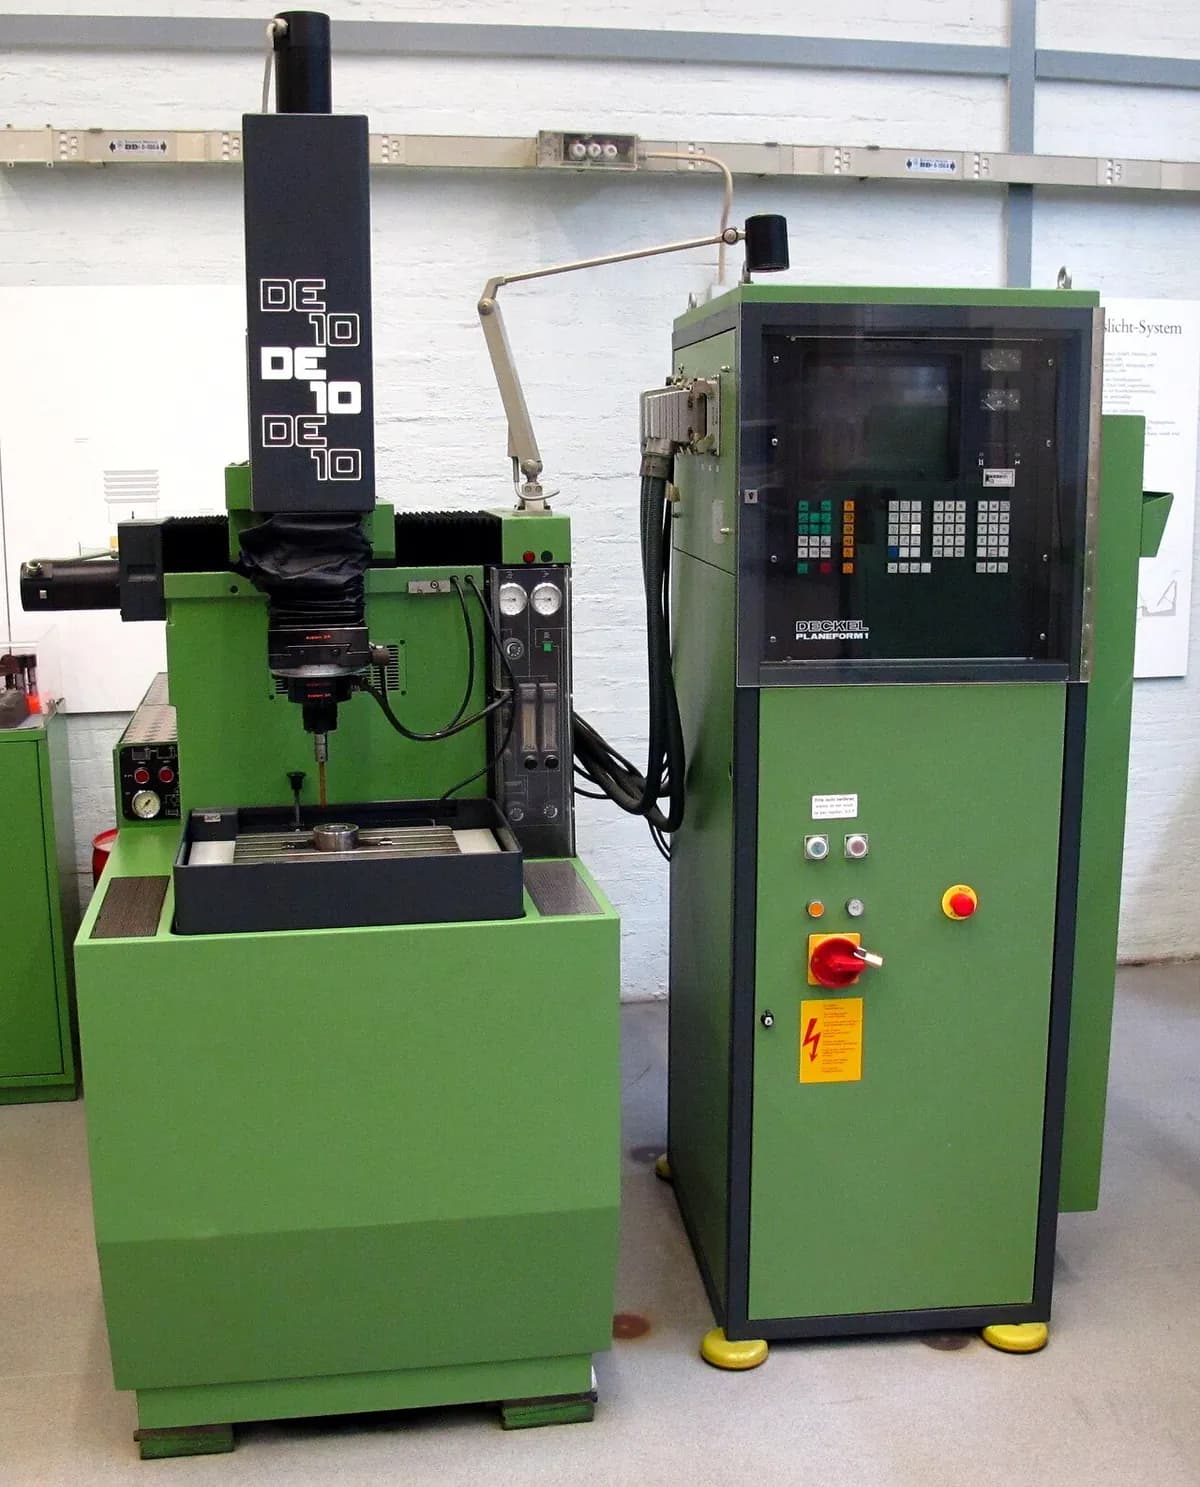
形彫り放電加工(EDM:放電加工、ダイシンキングやラム EDM とも呼ばれる)は、小さな電気火花で金属に形のある空洞を焼き込む加工です。空洞のネガ(空洞でくぼむ場所が出っ張る形)に成形した黒鉛や銅の電極が、鋼に一度も触れることなく、鋼の中へ沈んでいきます。キャップ、スマートフォンのケース、自動車の内装トリムなど、多くのプラスチック部品用の金型の、深いリブや鋭い内側の角は、この方法でできています。
しくみ
電極を成形する。 黒鉛または銅の電極を、空洞とまったく逆のネガの形にフライス加工します。放電ギャップの余裕を残すため、少し小さめにつくります。
ワークを浸す。 鋼のブロックは、絶縁油(電気を通さない液体)を満たしたタンクの中のテーブルに置かれます。油は、火花が生じるまで電流を遮り、金属を冷やし、加工くずを運び去ります。
隙間を詰める。 サーボ(常に自分の位置を補正するモーター)が、わずかな隙間(通常は数百分の 1 ミリ)だけを残して、電極を下ろします。両者が触れ合うことはありません。
放電する。 パルス発生器が、短い電圧パルスを撃ちます。1 回ごとに油が絶縁破壊を起こし、およそ 8,000〜12,000 °C の火花が、微小なクレーターを溶かして蒸発させます。
洗い流して前進する。 パルスの合間に、油が加工くずをギャップから洗い流します。サーボはギャップを一定に保ち、電極は毎秒数千回の火花とともに、さらに深く沈んでいきます。
穏やかに仕上げる。 機械はより弱い火花に切り替えます。多くは新しい仕上げ用の電極と、小さな軌道運動を使います。小さな火花は小さなクレーターを残し、最終的な寸法と質感が得られます。
主なポイント
- 材料
- 電気を通すあらゆる材料:焼入れした工具鋼、炭化タングステン、チタン、ニッケル合金、銅。プラスチック、ガラス、ほとんどのセラミックスは不可
- 代表的な部品
- 金型とダイの空洞、深くて狭いリブとスロット、鋭い内側の角、焼入れした部品の止まりキー溝や内六角
- 部品サイズ
- 1 mm 未満の形状から、約 1 m 角の金型ブロックの空洞まで
- 精度
- 通常は約 ±0.01 mm。慎重に仕上げれば数ミクロン(1,000 分の数ミリ)
- 表面仕上げ
- つや消しで、細かいクレーターがある。粗さ Ra(表面の凹凸の平均の高さ)は、荒加工で約 10 µm、仕上げで約 0.2 µm
- 向いているロット数
- 1 点ものと工具(金型はすべて固有のもの)。小さな精密部品の中ロット
- 金型・設備コスト
- 機械はおよそ 10 万〜50 万ドル。形ごとに専用の電極が 1 つ。荒加工用と仕上げ用に複数になることも多い
- 速度
- 遅い:通常、毎分 2〜400 mm³ の金属を除去する。金型の空洞は、数時間から数日かかることも多い
強みと限界
強み
- 焼入れ鋼や超硬も、軟らかい金属と同じように切れる
- 切削力がないので、薄いリブや細かいディテールも残る
- 鋭い内側の角と、ほぼどんな形の深い止まりの空洞もつくれる
- 機械から出たままで、均一で再現性のある質感
限界
- 電気を通す材料にしか使えない
- 遅い:深い空洞では数時間から数日
- 形ごとに専用の電極が必要で、電極は消耗する
- 薄い再凝固層(再び固まった、脆い表皮)が残り、研磨が必要になることがある
使われる場所
- プラスチックの射出成形金型キャップ、ハウジング、コネクタ、自動車の内装部品の空洞
- ダイカストと鍛造アルミ製ハウジングや鍛造の手工具のための、焼入れしたダイ
- 航空宇宙ニッケル合金のタービンブレードの、形のついた冷却穴
- エレクトロニクス小さなコネクタ部品のための金型とプレス金型
- 工具室高価な部品に残った、折れたタップやドリルの除去
見分け方
- 小さな重なり合うクレーターでできた、均一でつや消しの「すりガラス」のような表面。一方向に走る工具痕はありません。
- 回転するカッターでは届かない、鋭い内側の角と、深くて狭いリブ。
- 成形されたプラスチック部品に見られる、均一で細かい粒状のつや消しの質感は、放電加工した型に由来することが多い(VDI 3400 のテクスチャ等級で評価)。
- 工場では:部品の精密な「ネガ」のように見える、暗い灰色の黒鉛電極。
比較
動画を見る
Practical Machinist · 放電加工の基本的な物理を、初心者向けに
temmy candra wijaya · 電極、ギャップ、火花のアニメーション
Defiance Machine · 油の中で空洞を焼き込んでいく、実際の機械
Sodick Inc. · 無人運転のための、自動電極交換
実写真を見る
- Wikipedia:Electrical discharge machining — 原理図、形彫りとワイヤ放電加工の機械
- Wikimedia Commons の写真検索
覚えておこう
- 形彫り放電加工は、油の中の小さな火花で、形のついた電極を、どれほど硬くても、電気を通す金属に写し取ります。
- 遅く、専用の電極が必要ですが、金型、ダイ、そのほかでは作れない形のためには、元が取れます。
- 鋭い内側の角と、均一でつや消しのクレーター状の表面を探してください。
切断と非伝統的加工のほかのレッスン
100 のプロセスすべて
 6.1パンチングとシャーリングパンチがダイとの間で、板から形をせん断して切り抜くレッスンを開く
 6.2レーザー切断集光した光で、細い切れ目を溶かすか蒸発させるレッスンを開く
 6.3プラズマ切断過熱したガスのジェットが、導電性の板を溶かして貫くレッスンを開く
 6.4ウォータージェット切断超高圧の水(通常は砥粒入り)が、材料を侵食して切るレッスンを開く
 6.5ワイヤ放電加工細く動くワイヤーが出す火花で、貫通する輪郭を切るレッスンを開く
 6.7電解加工(ECM)電気分解で、工具の形に金属を溶かすレッスンを開く
 6.8ケミカルマシニングと光化学エッチング光で焼き付けたマスクにより、エッチング液は地金が露出した部分だけを溶かすレッスンを開く
 6.9超音波加工振動する工具が、砥粒を表面に叩き込むレッスンを開く