

パンチングとシャーリング
パンチがダイとの間で、板から形をせん断して切り抜く
パンチングは、硬いパンチを板に通して対応するダイに押し込み、板金に穴や形を切り抜く加工です。スチール棚の支柱にあるスロットや、パンチングメタルの穴は、この方法で、1 穴ごとに 1 ストロークでつくられました。シャーリングは、2 枚の長い刃で、同じ切断を直線に沿って行う加工で、ほとんどの板がこれで所定のサイズに切られます。
しくみ
型締め。 板はダイ(下側の工具:穴の形に開口した、焼入れされたブロック)の上に置かれます。ストリッパー(パンチの周りの板)が、板を平らに押さえます。
プレスする。 パンチ(上側の工具:穴の形をした、焼入れ鋼の棒)が下りてきて、金属をダイの開口へ押し込みます。縁はまず曲がって丸まります。
せん断して割れる。 鋭い刃が、金属になめらかな帯を切り込みます。その後、パンチの縁とダイの縁から亀裂が始まり、クリアランス(パンチとダイのあいだの小さな隙間)を越えて、互いに向かって走ります。
貫通する。 亀裂が出会うと、切り抜かれた円板(スラグ)が外れ、スクラップとしてダイの下へ押し出されます。
ストリップして移動する。 ストリッパーが板を押さえているあいだに、パンチが上がります。CNC タレットパンチプレス(パンチを回転式のマガジンに収めた、コンピュータ制御の機械)では、そのあとテーブルが板を次の穴の位置へ滑らせます。
シャーリング
シャーリング(右下)は、同じ動作を直線に沿って行います。ホールドダウンが板を押さえ、長い上刃が固定された下刃のすぐ脇を通って下りてきます。上刃は通常わずかに傾いていて、はさみのように線に沿って少しずつ切っていきます。刃の後ろにある調整可能なストップ(バックゲージ)が、切り出す帯の幅を決めます。
主なポイント
- 材料
- 鋼板、ステンレス鋼、アルミニウム、銅、真ちゅう。単純な工具なら、プラスチック、革、ガスケット用シートも
- 代表的な部品
- 電気キャビネット、ブラケット、シャシーのパネル、パンチングスクリーン、ワッシャー、棚の支柱
- 部品サイズ
- 板は通常、厚さ約 6 mm まで。CNC タレットプレスは、およそ 1.5 × 3 m までの板に対応
- 精度
- CNC タレットプレスで約 ±0.1 mm
- 表面仕上げ
- 面には手を加えない。切断面には、光沢のある帯、粗い帯、小さなバリ(鋭く盛り上がった縁)がある
- 向いているロット数
- 標準工具なら試作から大量生産まで。専用のダイは大量生産で元が取れる
- 金型・設備コスト
- 標準のパンチとダイのセットは、それぞれ数十〜数百ドル。CNC タレットプレスは数十万ドル
- 速度
- 穴 1 つにつき 1 ストロークで、毎分数百ストロークのことも多い
強みと限界
強み
- 非常に速い:穴 1 つにつき 1 ストローク
- 穴 1 つあたりのコストが低い。標準工具で一般的な形をカバーできる
- 熱を使わないので、穴の周りの金属は変化しない
- 同じ機械で、ルーバー(盛り上がった通気スロット)や補強リブも成形できる
限界
- 穴の形ごとに、専用のパンチとダイが必要
- 板のみ、通常は厚さ約 6 mm まで
- 縁は部分的に粗く、バリが付く
- 板厚ほどより狭い穴は、パンチが折れることがある
使われる場所
- 電気制御盤、ジャンクションボックス、ケーブル引き込み用のノックアウト
- 建築と家具棚の支柱、パンチングのファサードパネル、天井の格子部品
- 家電と空調オーブンや洗濯機のハウジング、通気グリル、ダクト部品
- エレクトロニクスと ITサーバーラック、コンピュータのシャシー、シールド板
- 自動車ブラケットと補強材。プレス成形のボディパネル用にシャーリングで切ったブランク
見分け方
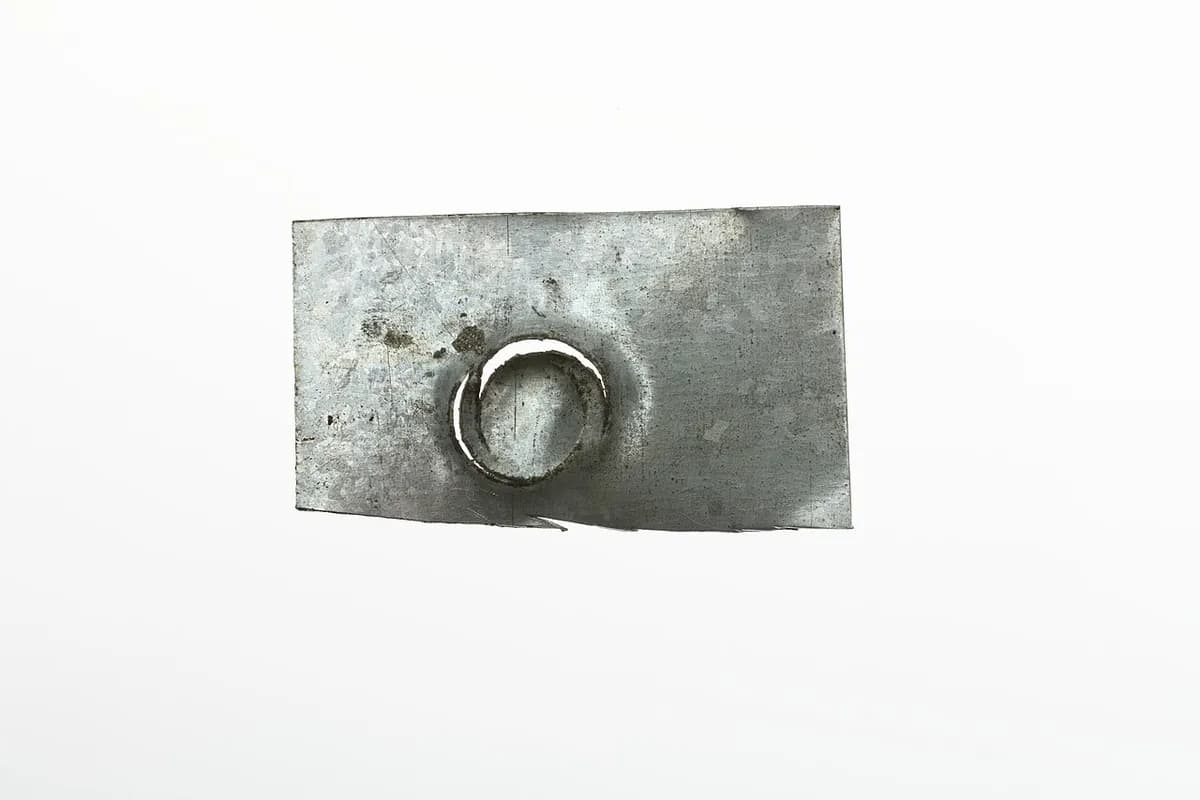
- 穴の壁面には、片方の面の近くに光沢のある帯、もう片方の近くに鈍くて粗い帯がある。
- 片方の面には穴の縁がわずかに丸く、もう片方の面には小さくて鋭いバリがある。
- ニブリングによる、かすかに波打った縁をもつ大きな輪郭:小さな打撃を重ねて行います。
- 同じ穴、スロット、ルーバーの列と、ノックアウト(ケーブルのために折り取る、途中まで切った円板)。
比較
動画を見る
Roy Manufacturing · CNC タレットパンチとその工具の、初心者向けツアー
Headland Technology · アニメーションで分解して見る、機械の各部
TRUMPF Inc. · パンチングヘッドとその工具が動く様子のクローズアップ
NCTOOLS CADCAM · 長い列に穴をあけられた板
実写真を見る
- Wikipedia:Punching — 原理。手動パンチと産業用パンチプレスの写真付き
- Wikipedia:Shearing (manufacturing) — 直刃のシャーリングの概要
- Wikimedia Commons の写真検索
覚えておこう
- パンチとダイはせん断で切ります:金属は曲がり、途中まで切られ、そして割れて貫通します。
- パンチとダイのクリアランスが、切断面の品質とバリの大きさを決めます。
- パンチングは、板に多くの穴をあける最も速い方法です。シャーリングは、同じことを直線に沿って行います。
切断と非伝統的加工のほかのレッスン
100 のプロセスすべて
 6.2レーザー切断集光した光で、細い切れ目を溶かすか蒸発させるレッスンを開く
 6.3プラズマ切断過熱したガスのジェットが、導電性の板を溶かして貫くレッスンを開く
 6.4ウォータージェット切断超高圧の水(通常は砥粒入り)が、材料を侵食して切るレッスンを開く
 6.5ワイヤ放電加工細く動くワイヤーが出す火花で、貫通する輪郭を切るレッスンを開く
 6.6形彫り放電加工火花が、形のついた電極を、止まり穴の空洞に写し取るレッスンを開く
 6.7電解加工(ECM)電気分解で、工具の形に金属を溶かすレッスンを開く
 6.8ケミカルマシニングと光化学エッチング光で焼き付けたマスクにより、エッチング液は地金が露出した部分だけを溶かすレッスンを開く
 6.9超音波加工振動する工具が、砥粒を表面に叩き込むレッスンを開く