

レーザー切断
集光した光で、細い切れ目を溶かすか蒸発させる
レーザー切断は、集光した光のビームで平らな材料の上に形をなぞり、細い線状に溶かして貫通させる加工です。金属のブラケット、筐体のパネル、アクリルの看板など、多くはここから始まります。工具は要りません。機械は図面ファイルからそのまま切るので、1 個作るのも 1,000 個作るのも同じくらい簡単です。
しくみ
ビームをつくる。 レーザー光源が、電気を強力で目に見えない赤外線のビームに変えます。金属の切断ではファイバーレーザー(ビームがガラスファイバーの内部で生成される)が主流で、木材やプラスチックには CO2 レーザー(ビームがガス混合物から生まれる)がよく使われます。
焦点を合わせる。 ファイバーケーブル(CO2 の場合はミラー)がビームを切断ヘッドへ運びます。レンズがそれを、幅 1 ミリに満たないスポットに絞り込みます。
溶かす。 そのスポットではエネルギーが非常に集中し、材料が全厚にわたって溶ける、または一部が蒸発します。
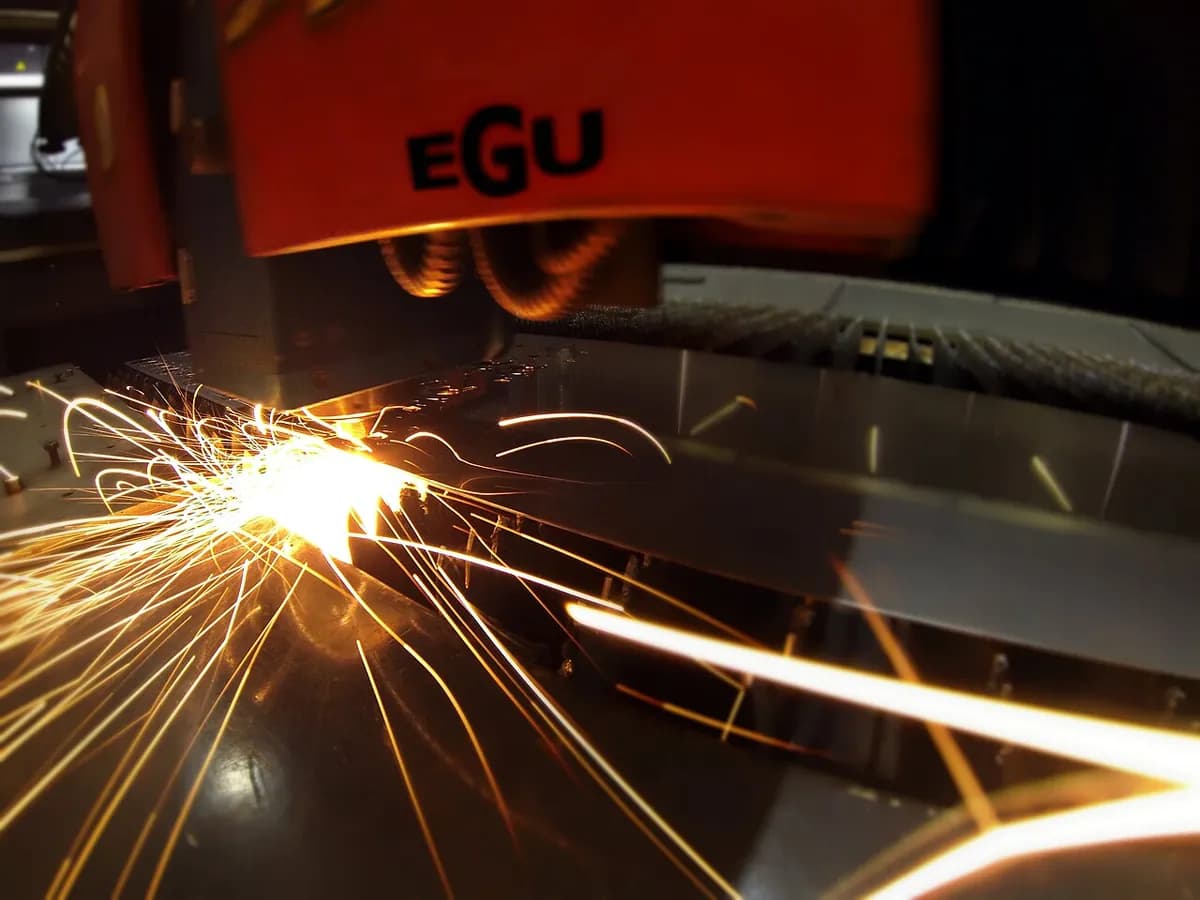
吹き飛ばす。 アシストガスがビームを囲むノズルから流れ、溶けた金属を切断部の下側から火花として吹き飛ばします。酸素は鋼を燃焼させて熱を加え、窒素は清潔で光沢のある切断面を残します。
輪郭をなぞる。 CNC(コンピュータ数値制御)がヘッドを輪郭に沿って動かし、細いカーフ(切断でできる溝)を残します。センサーがノズルを板の約 1 mm 上に保ちます。
ほとんどの機械は、とがったサポートスラットのベッドに平らな板を載せて切ります。チューブレーザーは、ヘッドの下で管を回転させ、穴、スロット、斜めの端を切ります。
主なポイント
- 材料
- 軟鋼とステンレス鋼、アルミニウム、銅、真ちゅう(ファイバーレーザー)。木材、アクリル、厚紙、布、革(CO2 レーザー)
- 代表的な部品
- ブラケット、筐体のパネル、ガスケット、看板や文字、板の上にネスティングした平らな部品
- 部品サイズ
- 平らな板で、通常は最大 1.5 × 3 m や 2 × 4 m。一般的な機械で鋼は厚さ約 25 mm まで
- 精度
- 多くは約 ±0.1 mm
- 表面仕上げ
- 切断面はなめらかで細い縦の筋が入る。熱影響部(熱で組織が変化した帯)は薄い
- 向いているロット数
- 1 個から大量生産まで。工具不要で、板の自動搬入も可能
- 金型・設備コスト
- 部品専用の工具は不要。趣味用の CO2 カッターは数千ドル、産業用のファイバー機は数十万ドル
- 速度
- 薄板では毎分数十メートル。厚さ 20 mm の鋼では毎分約 1 m
強みと限界
強み
- 工具不要:図面ファイルから、どんな 2D 輪郭もそのまま切れる
- カーフが狭くディテールが細かい。多くは約 ±0.1 mm
- 薄板では速い。部品はネスティング(板の上に隙間なく配置)して材料を節約する
- 1 台で多くの金属を、CO2 光源なら木材やプラスチックも扱える
限界
- 主に平らな板と管。厚板は遅い
- 熱で変質した薄い領域が残り、薄い部品は反ることがある
- 光沢のある銅や真ちゅうにはファイバーレーザーと注意が必要
- PVC など一部のプラスチックは有毒ガスを出すため、レーザーで切ってはいけない
使われる場所
- 板金加工業ブラケット、パネル、機械のガード、1 点ものの部品
- 自動車試作のボディ部品、5 軸レーザーによる成形部品のトリミング、排気系部品
- 機械と農業フレーム、フランジ、ガセット、取付プレート
- 建築と看板装飾的なファサードのスクリーン、文字、階段の部品
- エレクトロニクスステンレスのはんだペースト用ステンシル、薄いシールド部品
- メイカーとデザインアクリルのディスプレイ、合板のモデル、革製品
見分け方
- 切断面に入る非常に細かく規則的な縦の線(ストライエーション)と、くっきりした直角の縁。
- 縁にある小さなタブや切り欠き:マイクロジョイント。部品を板に留めておくために残す小さな橋で、あとで折り取ります。
- 各切断の始まりにある小さな穴あけ跡。ビームが最初に焼き抜けた場所で、最終的な輪郭のすぐ外側にあることが多い。
- 木材では縁が茶色くやや焦げ、アクリルでは縁がつややかな炎研磨のようになります。
比較
動画を見る
Ponoko Laser Cutting · レーザー切断機の各部を、わかりやすく解説
Small Things · なぜ集光した光で鋼が溶けるのか
TRUMPF Inc. · 厚さ 25 mm の板を切るファイバーレーザー。火花も一緒に
Ray Frith · 3 mm の板を切る、現場の日常風景
実写真を見る
- Wikipedia:Laser cutting — レーザー切断ヘッドと切断された部品の写真、工程データ付き
- Wikimedia Commons の写真検索
覚えておこう
- レンズがビームを小さなスポットに集め、材料に一本の線状の溶融を作ります。
- アシストガスが溶けた金属を吹き飛ばします。酸素は熱を加え、窒素は縁をきれいに保ちます。
- 工具不要で約 ±0.1 mm:薄板〜中厚板の平らな部品なら、まずこの方法です。
切断と非伝統的加工のほかのレッスン
100 のプロセスすべて
 6.1パンチングとシャーリングパンチがダイとの間で、板から形をせん断して切り抜くレッスンを開く
 6.3プラズマ切断過熱したガスのジェットが、導電性の板を溶かして貫くレッスンを開く
 6.4ウォータージェット切断超高圧の水(通常は砥粒入り)が、材料を侵食して切るレッスンを開く
 6.5ワイヤ放電加工細く動くワイヤーが出す火花で、貫通する輪郭を切るレッスンを開く
 6.6形彫り放電加工火花が、形のついた電極を、止まり穴の空洞に写し取るレッスンを開く
 6.7電解加工(ECM)電気分解で、工具の形に金属を溶かすレッスンを開く
 6.8ケミカルマシニングと光化学エッチング光で焼き付けたマスクにより、エッチング液は地金が露出した部分だけを溶かすレッスンを開く
 6.9超音波加工振動する工具が、砥粒を表面に叩き込むレッスンを開く