

プラズマ切断
過熱したガスのジェットが、導電性の板を溶かして貫く
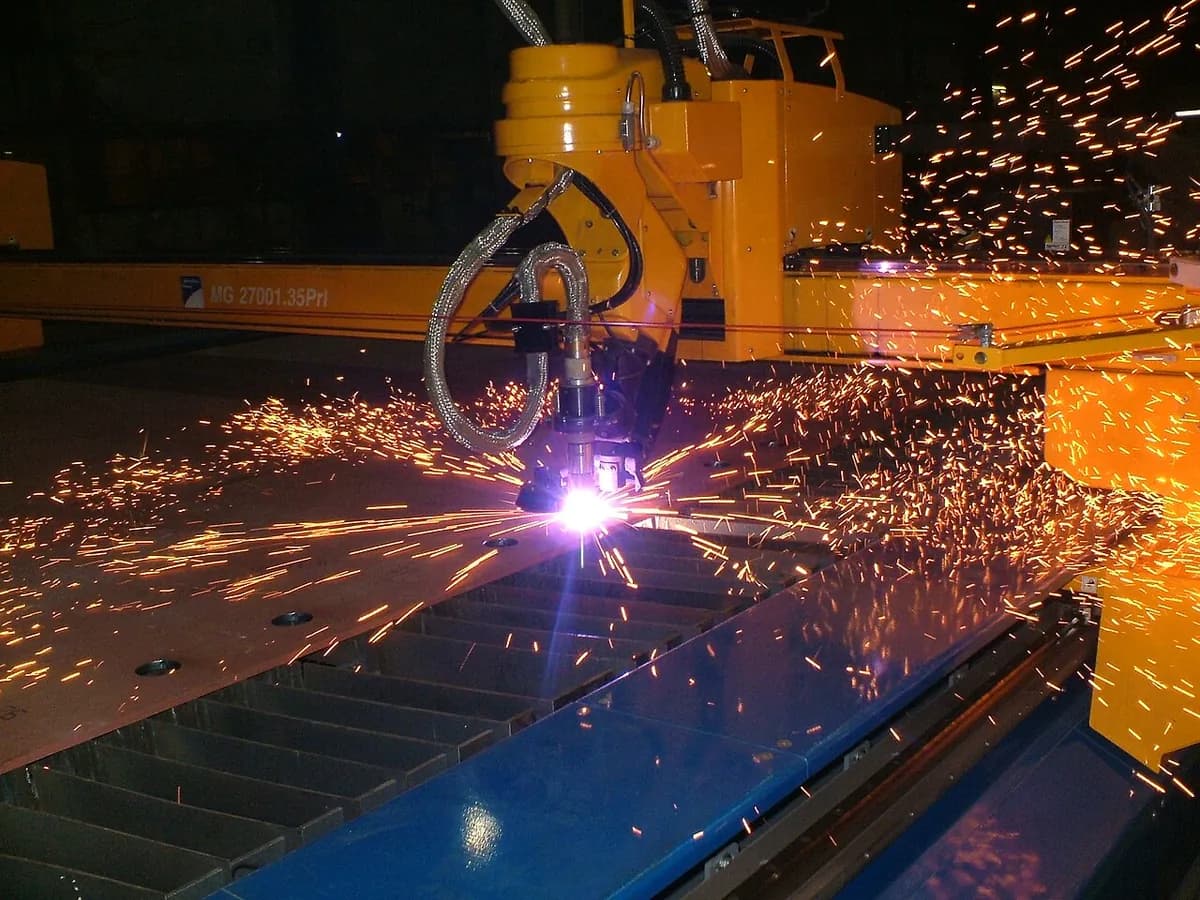
プラズマ切断は、電気アークを過熱したガスの細いジェットに絞り込み、金属板を切り抜く加工です。厚さ約 3〜50 mm の鋼板の主力で、トレーラーのフレーム、機械のベース、ブラケット、補修作業などに使われます。ハンドヘルド機は車のトランクに収まり、CNC プラズマテーブルは板の全面から部品を切り出します。
しくみ
回路を閉じる。 クランプが、板を直流電源(電池のような直流)のプラス側につなぎます。トーチの中の電極がマイナス側です。
パイロットアークで始める。 圧縮空気(または別のガス)が、トーチの中を渦を巻いて流れます。電極とノズルのあいだの小さなパイロットアーク(点火用の火花)が、その一部を、電気を通すガスであるプラズマに変えます。
アークを絞る。 ノズルの細い穴が、アークとガスを、細くて非常に速いジェットに絞り込みます。中心部はおよそ 20,000 °C です。
板に届く。 ジェットが板に触れると、アークが金属に飛び移り、切断用の全電流がそこを流れます。多くは数十〜数百アンペアです。金属は厚さ全体にわたって溶けます。
吹き飛ばす。 ジェットが溶けた金属を、火花として切断部の下側から吹き飛ばします。たいていは、ヒュームも捕らえるウォーターテーブルの中へ落ちます。一部の金属は、ドロス(再凝固した粒)として下の縁に付着します。
経路をたどる。 CNC のガントリーがトーチを輪郭に沿って動かし、高さを一定に保ちます。ハンドヘルドのトーチでは、人が導きます。
主なポイント
- 材料
- 電気を通すあらゆる金属:軟鋼とステンレス鋼、アルミニウム、銅、真ちゅう
- 代表的な部品
- ブラケット、ベースプレート、フランジ、ガセット、フレーム部品、スクラップや解体の切断
- 部品サイズ
- 板の厚さは通常 1〜約 50 mm。CNC テーブルは 1.5 × 3 m のことが多く、もっと大きいものもある
- 精度
- 通常は約 ±0.5 mm。ファインアーク(高精細)トーチはこれより良い
- 表面仕上げ
- レーザーより粗く、わずかな開先角度(ベベル)、下の縁のドロス、より広い熱影響部(熱で変化した帯)がある
- 向いているロット数
- 1 点ものの補修から、CNC テーブルでの板部品の量産まで
- 金型・設備コスト
- 工具は不要だが、電極とノズルは消耗する。ハンドヘルド機は数百ドルから、CNC テーブルは数万ドルから
- 速度
- 厚さ 6〜12 mm の鋼で毎分数メートル。厚板ではレーザーより速い
強みと限界
強み
- 中厚から厚い鋼板で、速くて安い
- 持ち運べるハンドヘルド機も含め、機械が低コスト
- 酸素・燃料ガスの炎では切れないステンレス鋼やアルミニウムも切れる
- ベベルヘッドで、溶接用に角度のついた縁を切れる
限界
- 電気を通す金属だけ
- カーフが広く(1.5〜4 mm)、レーザーやウォータージェットより精度が低い
- 縁がわずかに斜めになり、ドロスは欠いたり研削したりして取り除く必要がある
- 明るいアーク、ヒューム、騒音には、遮光とヒューム排気が必要
使われる場所
- 鉄骨加工ビルや橋のベースプレート、ガセット、ブラケット
- 重機と農業トラクターやトレーラーのシャシープレート、バケット、フレーム
- 造船船体の板と補強材。ベベルヘッドを使うことも多い
- 空調とダクト薄い亜鉛めっき鋼板から切り出すダクトの継手
- 補修、スクラップ、解体現場でのハンドヘルドによる切断、鉄骨構造物の解体
見分け方
- 切断面が少し直角からずれている。切断線の片側のほうが、もう片側より直角に近いことが多い。
- 下の縁に付いたドロス(再凝固した金属)の粒、または、それを取り除いたグラインダーの跡。
- 切断面に入る、下に向かって遅れていく曲線状のドラグライン、そして切断部の脇にある青色やわら色の帯。
- 穴がわずかにテーパー状になっている、または切断が始まった場所(ピアス点)に小さなくぼみがある。
比較
動画を見る
Messer Cutting · アーク、ガス、トーチを、わかりやすく解説
Hypertherm EMEIA · プラズマがガス炎に勝つとき、勝てないとき
Westermans International · CNC 高精細切断と、その切断面の品質をクローズアップで
Bueno's Handyworks · 小さな工房で切断するハンドヘルドのトーチ
実写真を見る
- Wikipedia:Plasma cutting — 原理、ハンドヘルドと CNC のトーチ、ベベル切断と管の切断、歴史
- Wikimedia Commons の写真検索
覚えておこう
- 小さなノズルで絞られたアークが、ガスをプラズマのジェットに変え、金属を溶かして吹き飛ばします。
- 板は電気回路の一部なので、プラズマは電気を通す金属しか切れません。
- 厚さ数ミリから数センチの鋼板で最も価値が高い。レーザーより粗い。
切断と非伝統的加工のほかのレッスン
100 のプロセスすべて
 6.1パンチングとシャーリングパンチがダイとの間で、板から形をせん断して切り抜くレッスンを開く
 6.2レーザー切断集光した光で、細い切れ目を溶かすか蒸発させるレッスンを開く
 6.4ウォータージェット切断超高圧の水(通常は砥粒入り)が、材料を侵食して切るレッスンを開く
 6.5ワイヤ放電加工細く動くワイヤーが出す火花で、貫通する輪郭を切るレッスンを開く
 6.6形彫り放電加工火花が、形のついた電極を、止まり穴の空洞に写し取るレッスンを開く
 6.7電解加工(ECM)電気分解で、工具の形に金属を溶かすレッスンを開く
 6.8ケミカルマシニングと光化学エッチング光で焼き付けたマスクにより、エッチング液は地金が露出した部分だけを溶かすレッスンを開く
 6.9超音波加工振動する工具が、砥粒を表面に叩き込むレッスンを開く