

超音波加工
振動する工具が、砥粒を表面に叩き込む
超音波加工は、成形した工具を、砥粒を含むペーストを介して、硬くて脆い材料に毎秒約 20,000 回振動させながら押し当てます。1 回の打撃ごとに微細な破片が削り取られるため、工具の形が、ガラスやセラミックにひびを入れることなく、ゆっくり沈み込んでいきます。ドリルなら割れてしまう、ガラスやセラミックの四角形、星形、スロット形の穴をあけられます。
しくみ
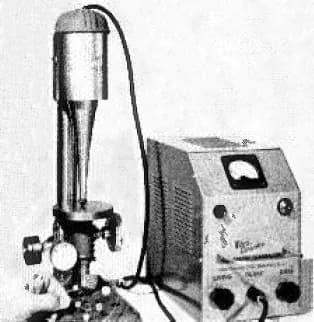
信号をつくる。 発振器が、通常 18–40 kHz(毎秒数千サイクル)の電気信号をつくります。人の耳に聞こえる範囲のすぐ上です。
振動に変える。 圧電トランスデューサー(電圧に応じて伸び縮みする結晶の積層体)が、信号を機械的な振動に変換します。
増幅する。 ホーン(ソノトロード、先細りの金属棒)が動きを拡大し、工具先端で数百分の 1 mm の振幅にします。
スラリーを送る。 スラリー(水に炭化ホウ素、炭化ケイ素、アルミナなどの砥粒を混ぜたもの)が、工具と部品の間を流れます。
砕く。 工具の 1 回の打撃ごとに、砥粒が表面に打ち込まれます。脆い材料は微細な破片になって割れ落ち、工具自体が直接切ることはありません。
送って写し取る。 軽く一定の力で工具を押し下げるため、工具の形をそのまま反転した形が部品に沈み込みます。新しいスラリーが削りくずを運び去ります。
主なポイント
- 材料
- 硬くて脆い材料:ガラス、石英、サファイア、アルミナやジルコニアのセラミック、炭化ケイ素、フェライト、炭化物。やわらかく延性のある金属には不向き。
- 代表的な部品
- 脆い部品の、丸い穴や異形の穴、スロット、浅いキャビティ、彫刻
- 部品サイズ
- 約 0.1 mm から数十 mm のフィーチャー。工具の先端面は通常小さい
- 精度
- 通常は数百分の 1 mm 程度
- 表面仕上げ
- 細かくマットで、熱による損傷もバリもない。砥粒が細かいほどなめらかで、Ra(表面の凹凸の平均高さ)は 1 µm 未満になることが多い
- 向いているロット数
- 試作から大量生産まで(1 個から 100,000 個以上)
- 金型・設備コスト
- 工具は単純でやわらかい(低炭素鋼であることが多い)が、摩耗が速い。機械は数万ドルから、CNC の回転式ではそれ以上
- 速度
- 遅い:工具の送りは通常、毎分 0.数 mm から約 1 mm
強みと限界
強み
- ガラス、セラミック、宝石を、ひびを入れずに切れる
- 丸だけでなく、どんな形の穴でもあけられる
- 熱も化学変化もバリも出ない
- 放電加工(EDM)や電解加工(ECM)と違い、電気絶縁体にも使える
限界
- 遅い。特に深い穴で顕著
- 工具が摩耗するため、交換や再成形が必要
- 切りくずが出るより先にへこんでしまう、やわらかく延性のある金属には不向き
- 深い穴はテーパーになり、スラリーが底まで届きにくい
使われる場所
- エレクトロニクスセラミック基板、フェライト、石英部品の穴とスロット
- 光学ガラス、石英、サファイアの窓の異形穴
- 航空宇宙工業用セラミックやセラミック複合材のフィーチャー
- 時計製造とジュエリー宝石やサファイア部品の穴あけ
- 研究室科学機器用のガラスと石英の部品
見分け方
- ガラスやセラミックに加工された、丸くない穴(四角形、星形、スロット)。
- 穴の壁には、細かい曇りガラスのようなマットな質感があり、熱の跡はありません。
- 深い穴にはわずかなテーパーがあり、出口側のエッジに小さな欠けが見られます。
比較
動画を見る
ADTW Study · 振動する工具、スラリー、キャビティのアニメーション
Innovative learning of Engineering By MuthuKumar · トランスデューサー、ホーン、工具、スラリー供給の解説
Berkness Company · 機械加工の現場の実際の映像
DMG MORI · 現代の回転式のバリエーション:振動もするダイヤモンド工具を回転させる
実写真を見る
- Wikipedia:Ultrasonic machining — 原理、周波数、砥粒、バリエーション(ほぼテキスト)
- Wikimedia Commons の写真検索
覚えておこう
- 毎秒約 20,000 回振動する工具が砥粒を叩き、脆い材料を削り取ります。
- ドリルや放電では扱えない、ガラス、セラミック、宝石の異形穴を加工する方法です。
- ガラスやセラミックにある、曇ったような壁面の異形穴を探してみましょう。
切断と非伝統的加工のほかのレッスン
100 のプロセスすべて
 6.1パンチングとシャーリングパンチがダイとの間で、板から形をせん断して切り抜くレッスンを開く
 6.2レーザー切断集光した光で、細い切れ目を溶かすか蒸発させるレッスンを開く
 6.3プラズマ切断過熱したガスのジェットが、導電性の板を溶かして貫くレッスンを開く
 6.4ウォータージェット切断超高圧の水(通常は砥粒入り)が、材料を侵食して切るレッスンを開く
 6.5ワイヤ放電加工細く動くワイヤーが出す火花で、貫通する輪郭を切るレッスンを開く
 6.6形彫り放電加工火花が、形のついた電極を、止まり穴の空洞に写し取るレッスンを開く
 6.7電解加工(ECM)電気分解で、工具の形に金属を溶かすレッスンを開く
 6.8ケミカルマシニングと光化学エッチング光で焼き付けたマスクにより、エッチング液は地金が露出した部分だけを溶かすレッスンを開く