

研削
硬い砥粒の高速回転する砥石が、表面を削る
研削は、無数の小さくて非常に硬い砥粒でできた高速回転の砥石で、金属を除去します。砥粒の一つひとつが、小さな切削工具の役割をします。焼入れした鋼の軸、軸受のリング、ドリルの刃に、最終的な寸法となめらかな仕上げを与えます。部品が数マイクロメートル(千分の1ミリ)以内の精度を必要とするときは、たいてい研削されます。
しくみ
砥石をドレッシングする。 ダイヤモンドを付けた工具が、回転する砥石の表面をなでて、砥石が完全な円になり、砥粒が鋭く露出するようにします。
高速で回す。 砥石は毎分数千回転で回り、その外周は毎秒約 30 m(時速約 100 km)で動きます。
砥粒が小さな切りくずを削る。 部品に触れる砥粒の一つひとつが、髪の毛よりはるかに薄い切りくずを削り取ります。切りくずは赤熱するほど熱くなり、それが火花です。
クーラントをかけ流す。 水溶性のクーラントや油のジェットが、部品を冷やし、切りくずを洗い流し、砥石の目詰まりを防ぎます。これがないと、表面が焼ける(過熱して、軟化したり割れたりする)ことがあります。
小さな段階で送り込む。 テーブルが、砥石の下で部品を前後に滑らせ、1パスごとに砥石を少しずつ下げます。それ以上下げない最後のパス(スパークアウト)は、火花が消えると終わります。
主なポイント
- 材料
- 焼入れ鋼、工具鋼、鋳鉄、超硬、セラミックス、ガラス。アルミニウムのような軟らかい金属は、砥石を目詰まりさせやすい
- 代表的な部品
- 軸受のリングやころ、軸、ブロックゲージ、切削工具の刃先、機械の平らな摺動面
- 部品サイズ
- 幅数ミリのニードルローラーから、長さ数メートルのロールや機械のベッドまで
- 精度
- 通常は数マイクロメートル(約 ±0.005 mm)。精密加工では直径で約 1 µm に達する
- 表面仕上げ
- なめらかで、サテンから光沢まで。通常は Ra 0.2–0.8 µm(Ra は表面粗さの平均の高さ)
- 向いているロット数
- どんなロットでも:工具室の1個から、センタレスラインでの数百万個まで
- 金型・設備コスト
- 砥石(酸化アルミニウム、炭化ケイ素、または高価な CBN やダイヤモンド)は数十から数千ドル。精密研削盤は数万ドルから 100 万ドル超
- 速度
- 除去する金属の体積あたりでは遅く、1個あたり数分のことも多い。通し送りのセンタレス研削盤は、小さなピンを毎分数多く仕上げる
強みと限界
強み
- ふつうの切削工具では硬すぎる焼入れ鋼などの材料を削れる
- 非常に厳しい公差(数 µm)と、なめらかな表面
- 多くの機械の種類:平面、軸、穴、輪郭
- 1個の部品にも、完全自動の量産にも向く
限界
- 金属の除去が遅いので、最後の十分の数ミリのために取っておかれる
- クーラントや砥石の選択を誤ると、熱が多すぎて、表面が焼けたり割れたりする
- 砥石は摩耗するので、定期的にドレッシングが必要
- 精密研削盤は高価で、研削スラッジ(研削の汚泥)の扱いも面倒
使われる場所
- 自動車クランクシャフトやカムシャフトのジャーナル、バルブステム、変速機の軸
- 軸受内輪と外輪、玉、ころ
- 金型・工具工具研削盤で研がれる、ドリル、エンドミル、パンチ
- 航空宇宙タービンブレードの根元、降着装置の部品
- 機械製造平らな摺動面、ブロックゲージ、精密スピンドル
見分け方
- 非常に細くまっすぐで平行な傷の線が、すべて一方向、または軸のまわりに走っています。
- なめらかなサテンから光沢までの表面で、爪で触るとガラスのような感触です。
- ロータリー研削された平らな部品には、まっすぐな線ではなく、重なり合う渦巻き状の弧が見えます。
- 研削した表面の青や茶色の斑点は、研削焼け(局所的な過熱)です。
比較
動画を見る
THATLAZYMACHINIST · 円筒研削盤の初心者向けツアー:砥石、ドレッシング、部品の保持方法
Metal Cutting Corp · センタレス研削のしくみ:研削砥石、調整砥石、ワークレスト
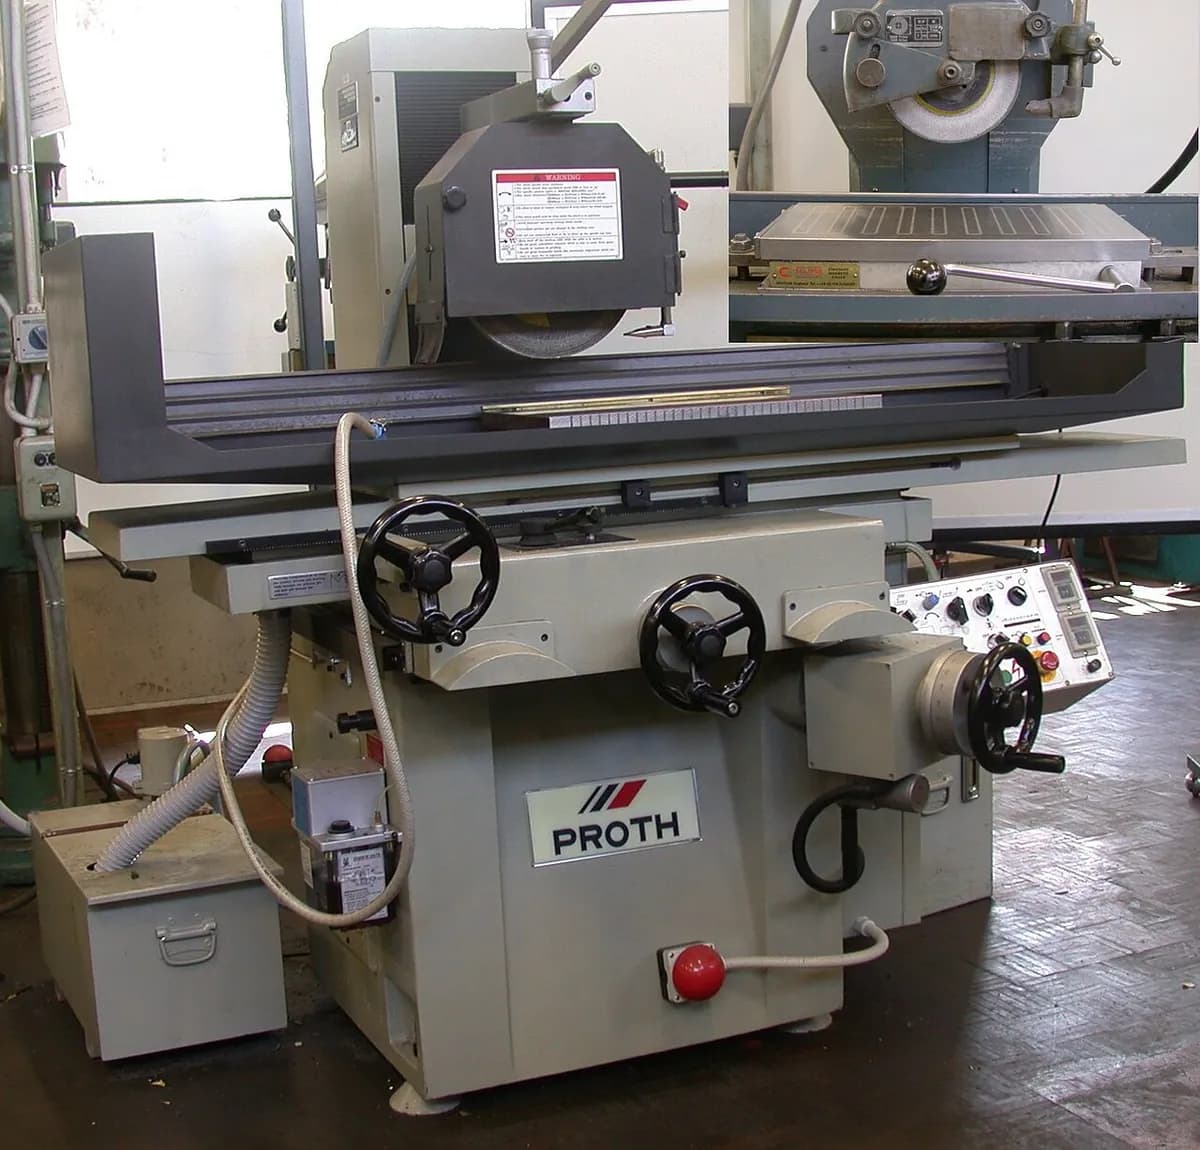
Okamoto Europe · 図のような CNC 平面研削盤が動いている様子
Fritz Studer AG · 火花とクローズアップで見る、精密円筒研削
実写真を見る
- Wikipedia: 研削加工 — 研削の種類、砥石、代表的な公差を、写真つきで
- Wikimedia Commons の写真検索
覚えておこう
- 研削は無数の小さな砥粒で削るので、焼入れ鋼やセラミックスも成形できます。
- 除去する量は少ないものの、マイクロメートルの精度と細かい仕上げが得られます。
- クーラントと定期的なドレッシングが、砥石の切れ味を保ち、部品が焼けるのを防ぎます。
機械加工のほかのレッスン
100 のプロセスすべて
 5.1ショート旋削(旋盤)部品が回転し、1 枚刃のバイトが削るレッスンを開く
 5.2ショートフライス加工回転する多刃カッターが、固定した部品の上を動くレッスンを開く
 5.3ショート穴あけ回転するツイストドリルが、部品に突き進むレッスンを開く
 5.4ブローチ加工歯のついた長い棒を、1回のストロークで貫通または横断させて引くレッスンを開く
 5.5歯切り(ホブ切り、ギヤシェーピング)ホブまたはシェーパーカッターが、歯車の歯を創成するレッスンを開く
 5.6ローレット加工焼入れしたホイールを回転する部品に押しつけて、滑り止めの模様をつけるレッスンを開く
 5.8ホーニング砥石が穴の中で回り、往復するレッスンを開く
 5.9超仕上げとポリッシング細かい砥石やバフで、最後の微細な山を取り除くレッスンを開く