

歯切り(ホブ切り、ギヤシェーピング)
ホブまたはシェーパーカッターが、歯車の歯を創成する
歯切りは、丸い素材に歯をつけます。主な2つの方法では、カッターと素材が、すでに噛み合った歯車のように一緒に回転するので、すべての歯が同じ精密な曲線の輪郭になります。自動車の変速機、コードレスドリル、風力タービンの歯車は、この方法でつくられます。
しくみ
素材を取り付ける。 歯車の素材(すでに寸法に旋削され、中心に穴のある円板)を、機械の回転するワーク主軸にクランプします。
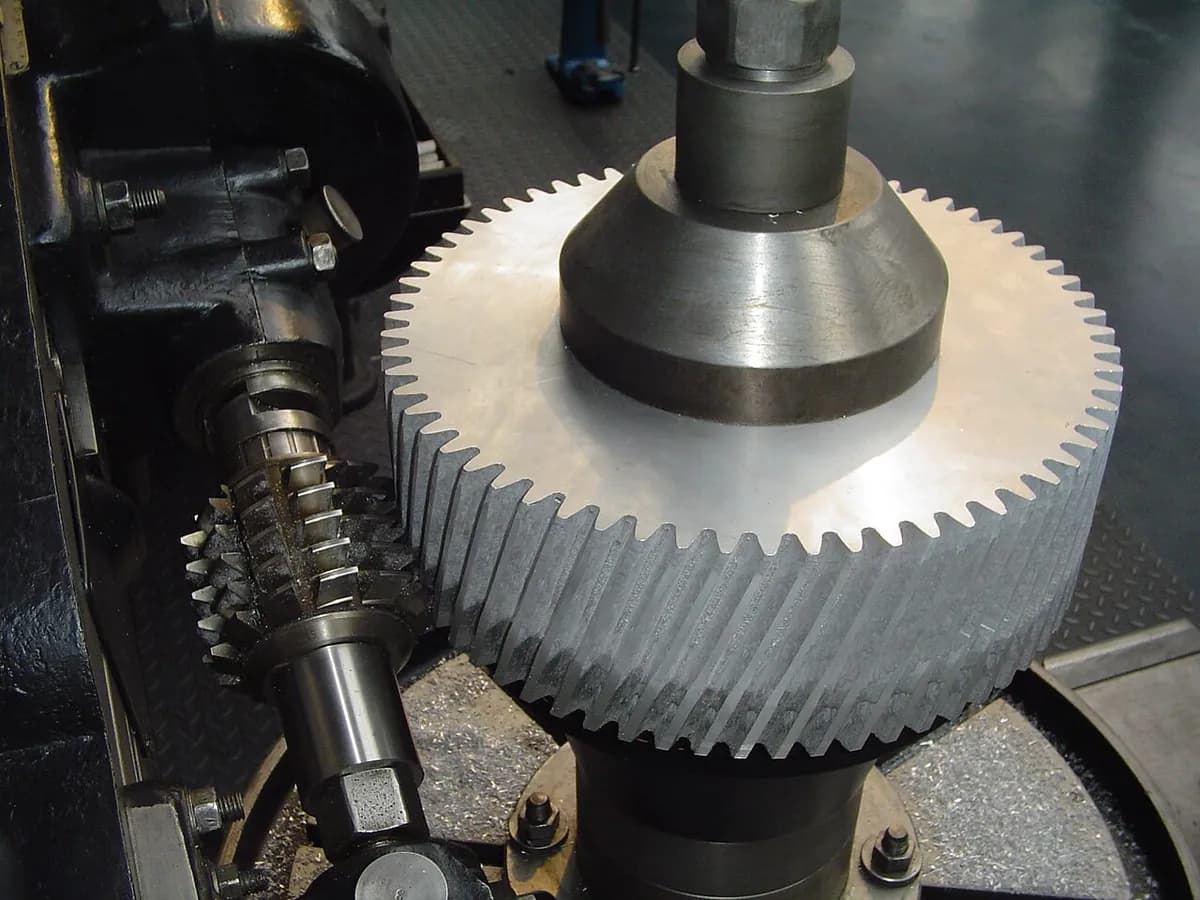
ホブ切り:ホブと素材を同期して回す。 ホブ(ウォームねじの形をした、多くの切れ刃をもつカッター)が回り、素材が一定の比で回ります。ウォームが歯車を駆動するのと同じです。
面に沿って送る。 ホブは、素材の軸に沿ってゆっくり進みます。1回転ごとに各歯みぞが少しずつ切られるので、すべての歯が一緒に育ちます。
ギヤシェーピング:上下にストロークする。 ホブ切りでは届かない歯車のために、歯車の形をしたカッターが、平削り盤のように上下に動き、下向きのストロークごとに切削します。
ゆっくり噛み合わせて回す。 ストロークの合間に、カッターと素材がどちらも少しずつ回り、噛み合っているかのように動いて、すべての歯ができあがります。ギヤシェーピングなら、内歯車や、ショルダー(部品の段差)のすぐ隣の歯も切れます。
切削のあと、自動車や機械用の歯車は通常、熱処理(焼入れ)され、精密なものはさらに研削またはホーニングされます。
主なポイント
- 材料
- 鋼(ほとんどの歯車)、鋳鉄、青銅、真鍮、アルミニウム、プラスチック
- 代表的な部品
- 平歯車とはすば歯車(まっすぐな歯、または斜めの歯)、スプロケット、スプライン軸、ウォームホイール
- 部品サイズ
- 幅数ミリの時計の歯車から、幅数メートルの風力タービンや鉱山用の歯車まで
- 精度
- ホブ切り後は通常 AGMA 8–10 または ISO 7–9 級で、歯の誤差はおよそ 0.01–0.03 mm。研削では約 ISO 4–5 級に達する
- 表面仕上げ
- 歯面で通常 Ra 1.6–3.2 µm(Ra は平均粗さ。1 µm は 1 ミリの千分の1)
- 向いているロット数
- 1個から数百万個まで。同じ歯の大きさなら、1つのホブでどの歯数も切れる
- 金型・設備コスト
- ホブやシェーパーカッターは数百から数千ドル。CNC の歯車機械は数十万ドル
- 速度
- 小さな自動車用歯車で、1個あたり数秒から約 1 分。幅数メートルの歯車なら何時間も
強みと限界
強み
- すべての歯が、正確で一貫した歯形をもつ
- 同じ歯の大きさなら、1つのホブで多くの歯車サイズに対応できる
- ホブ切りは速くて連続的で、量産に理想的
- ギヤシェーピングは、内歯車や連なった歯車にも届く
限界
- 専用の高価な機械
- ホブ切りでは、内歯車やショルダーの隣の歯は切れない
- ギヤシェーピングは、各ストロークの半分が何も削らないので、より遅い
- 焼入れした歯車は、最高の精度には依然として研削が必要
使われる場所
- 自動車変速機の歯車、デフの歯車、スターターやポンプの歯車
- エネルギー風力タービンの増速機、大型の産業用駆動装置
- 機械減速機、コンベア、工作機械の駆動装置
- 消費財電動工具、キッチンミキサー、自転車やバイクのスプロケット
- 航空宇宙ヘリコプターのトランスミッション、エンジン補機のギヤボックス
見分け方
- 曲線(インボリュート)の歯面をもつ同一の歯。歯車がなめらかに転がり合うための輪郭です。
- 各歯面を横切る細かい跡で、ホブが進んだ方向に沿っています。
- 内歯車や、ショルダーのすぐ隣にある歯車は、ホブ切りではなくギヤシェーピングによるものと考えられます。
比較
動画を見る
ProdMach · ホブ切りとギヤシェーピングの、初心者向けの比較
Evolvent Design · 工房で平歯車がホブ切りされる様子の、接写
Gleason Corporation · 最新の機械での、面取りも含む量産ホブ切り
Liebherr · 非常に大きな歯車用ホブ盤が動いている様子
実写真を見る
- Wikipedia: 歯切り — ホブ切り、ギヤシェーピング、ブローチ加工、フライス加工、仕上げ方法の概説
- Wikipedia: ホブ切り — ホブとホブ盤の写真
- Wikimedia Commons の写真検索
覚えておこう
- 歯車の歯は創成されます:カッターが、噛み合う歯車のように素材と一緒に転がります。
- ホブ切りは連続的で速く、ギヤシェーピングは上下にストロークして内歯車にも届きます。
- 精密な歯車の多くは、柔らかいうちに歯切りし、焼入れしてから研削します。
機械加工のほかのレッスン
100 のプロセスすべて
 5.1ショート旋削(旋盤)部品が回転し、1 枚刃のバイトが削るレッスンを開く
 5.2ショートフライス加工回転する多刃カッターが、固定した部品の上を動くレッスンを開く
 5.3ショート穴あけ回転するツイストドリルが、部品に突き進むレッスンを開く
 5.4ブローチ加工歯のついた長い棒を、1回のストロークで貫通または横断させて引くレッスンを開く
 5.6ローレット加工焼入れしたホイールを回転する部品に押しつけて、滑り止めの模様をつけるレッスンを開く
 5.7研削硬い砥粒の高速回転する砥石が、表面を削るレッスンを開く
 5.8ホーニング砥石が穴の中で回り、往復するレッスンを開く
 5.9超仕上げとポリッシング細かい砥石やバフで、最後の微細な山を取り除くレッスンを開く