

穴あけ
回転するツイストドリルが、部品に突き進む
穴あけは、丸い穴をつくります。先がとがった回転する工具、ツイストドリルを、材料にまっすぐ押し込みます。自動車のすべてのボルトの穴、回路基板の何千もの小さな穴、家の壁にあける穴は、すべて穴あけです。あらゆる機械加工のなかでもっとも一般的な作業です。
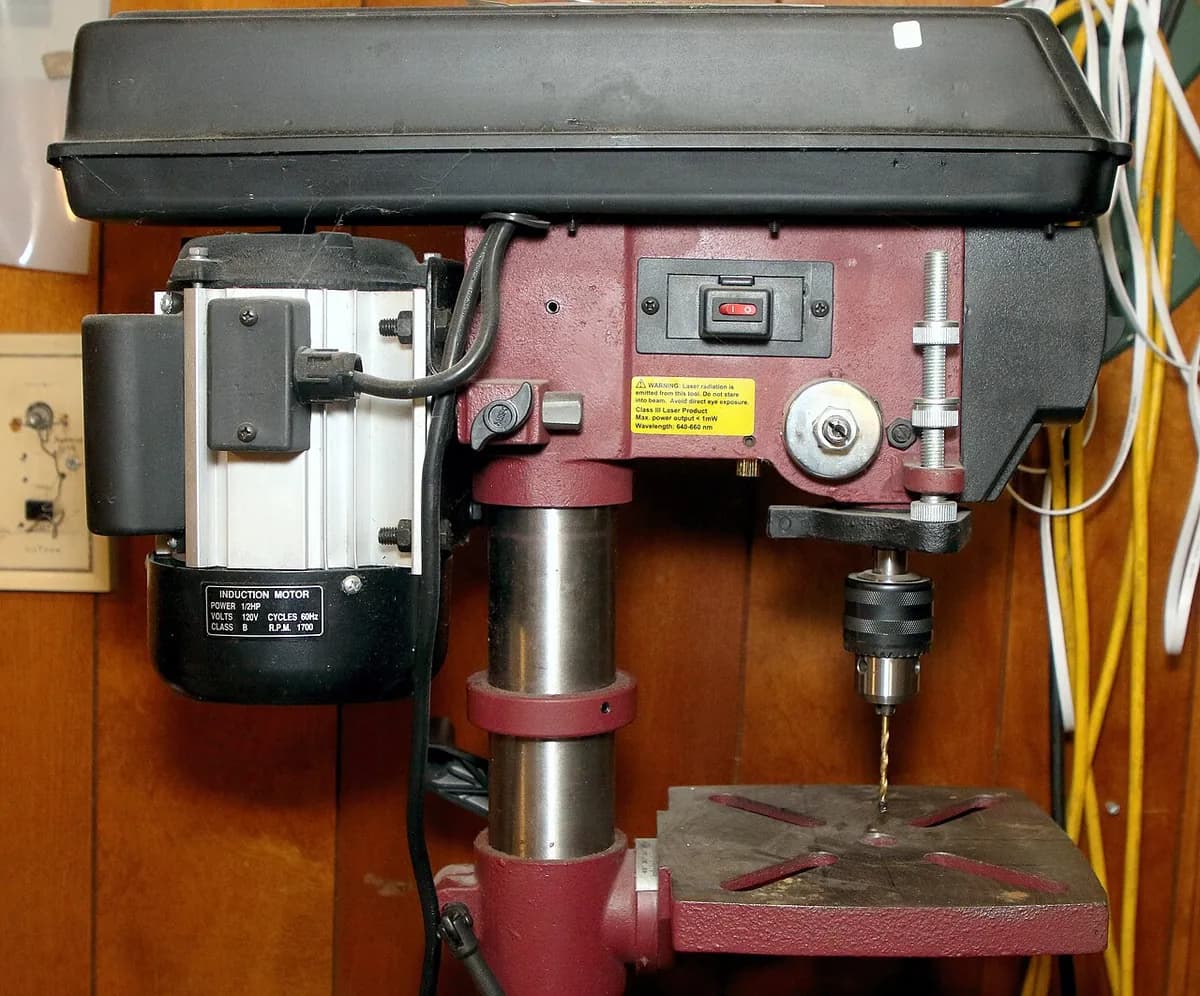
MecMade による 1 分でわかる穴あけ
しくみ
けがいてクランプする。 部品をクランプして、ドリルと一緒に回らないようにします。短くて剛性の高いスポットドリル(または手作業ならセンターポンチ)で、まず正確な位置に印をつけ、ドリルがぶれないようにします。
ドリルを回す。 主軸がドリルを回します。鋼に大きなドリルを使うときは通常、毎分数百回転(rpm)、小さなドリルでは数千回転です。
送り込む。 ドリルは、自身の軸の方向に押されます。2つの切れ刃(円すい形の先端の縁)が穴の底を削ります。1回転あたり通常 0.05–0.3 mm です。
切りくずを排出する。 切りくずは、溝(らせん状の溝)を上へ登り、上から出ていきます。クーラントが先端を冷やし、深い穴は、切りくずを排出するため、短い往復(ペック)で少しずつあけます。
貫通して、抜く。 貫通穴は、先端が反対側に出ると終わり、多くはバリ(粗い縁)が残るので取り除きます。止まり穴は、決めた深さで止まり、底は円すい形です。そのあと、タップで内側にねじを切れます。
主なポイント
- 材料
- ほとんどすべて:金属、プラスチック、木、複合材、回路基板
- 代表的な部品
- ボルト、ピン、リベットの穴、流体の通路、電気のビア
- 部品サイズ
- 約 0.1 mm(回路基板)から 50 mm 超まで。深穴ドリルは、直径の 100 倍以上の深さに届く
- 精度
- 直径で通常 ±0.05–0.1 mm。リーマ加工(軽い仕上げの切削)で約 ±0.01 mm になる
- 表面仕上げ
- 穴の内側で通常 Ra 1.6–6.3 µm(Ra は平均粗さ。1 µm は 1 ミリの千分の1)
- 向いているロット数
- どんなロットでも:手作業の1個から、自動化ラインでの数百万個まで
- 金型・設備コスト
- ドリルは数ドルから数百ドル。ボール盤は数百ドル、CNC 機械は数万ドル以上
- 速度
- 1穴あたり数秒。回路基板用のドリルは、1秒に数個の穴をあける
強みと限界
強み
- 速くて安くて簡単
- あらゆるサイズの標準ドリルがあり、専用の工具は要らない
- ほぼどんな材料にも使える
- 自動化しやすく、毎分何個もの穴をあけられる
限界
- 丸い穴しかあけられず、しかもまっすぐな穴だけ
- 穴は、少し大きめで、完全にはまっすぐにならない傾向がある
- 深い穴は難しい:切りくずが詰まり、ドリルがぶれたり折れたりする
- バリが出て、精密な穴には後でリーマ加工や中ぐりが必要
使われる場所
- 自動車エンジンブロックやホイールのボルト穴、油の通路
- 航空宇宙旅客機の外板にある、何十万ものリベット穴
- エレクトロニクスプリント回路基板の穴とビア
- 建設鉄骨やコンクリートへの、アンカーやボルト用の穴
- エネルギー金型、タービン部品、熱交換器の、長い冷却用・流体用の通路
見分け方
- 内壁に細かい円形の跡がある、丸い穴。
- 貫通していない穴の、円すい形の底(ドリルの先端角。多くは約 118°)。
- ドリルが入った側と出た側にある、小さなバリや面取り(斜めの縁)。
比較
動画を見る
Casual DIY · ボール盤の基本を、初心者向けに
Sandvik Coromant · CNC 機械での産業用の穴あけを、クローズアップで
MTDCNC · マシニングセンタで、非常に深い穴をどうあけるか
Newbury Electronics · 回路基板工場の見学。小さな穴の CNC 穴あけも含む
実写真を見る
- Wikipedia: 穴あけ — ドリル刃、穴あけ機械、穴
- オープン教科書:Introduction to Machining、8.10 Drilling — CC BY 4.0 ライセンスの写真と動画
- Wikimedia Commons の写真検索
覚えておこう
- ドリルは回転して、まっすぐに突き進みます。先端の2つの刃が、切削を行います。
- らせん状の溝は切りくずの通り道なので、深い穴にはペックとクーラントが必要になります。
- 穴あけは速いものの粗く、リーマ加工、中ぐり、タップ立てで仕上げます。
機械加工のほかのレッスン
100 のプロセスすべて
 5.1ショート旋削(旋盤)部品が回転し、1 枚刃のバイトが削るレッスンを開く
 5.2ショートフライス加工回転する多刃カッターが、固定した部品の上を動くレッスンを開く
 5.4ブローチ加工歯のついた長い棒を、1回のストロークで貫通または横断させて引くレッスンを開く
 5.5歯切り(ホブ切り、ギヤシェーピング)ホブまたはシェーパーカッターが、歯車の歯を創成するレッスンを開く
 5.6ローレット加工焼入れしたホイールを回転する部品に押しつけて、滑り止めの模様をつけるレッスンを開く
 5.7研削硬い砥粒の高速回転する砥石が、表面を削るレッスンを開く
 5.8ホーニング砥石が穴の中で回り、往復するレッスンを開く
 5.9超仕上げとポリッシング細かい砥石やバフで、最後の微細な山を取り除くレッスンを開く