転造とタップ立て
ブランクにねじ山を押し付ける、または穴にねじ山を切る・押し込む
ねじ転造は、溝の付いたダイスの間でねじのブランクにねじ山を押し付ける加工で、金属は削り取りません。タップ立ては、タップという工具で穴の内側に対応するねじ山をつくります。この 2 つで、ねじの物語が完結します:線材(3.4)、頭部(3.5)、そしてねじ山です。
しくみ
ブランクを送り込む。 冷間圧造(レッスン 3.5)でつくられた頭付きのブランクが、2 枚の焼入れ鋼ダイスの間に落ちます。ダイスの面には、ねじ山の形をした斜めの隆起が付いています。
転がす。 片方のダイスは止まったまま、もう一方が横をすべっていきます。ブランクは間で転がり、隆起が表面に食い込みます。金属は隆起の間へ盛り上がり、山を形づくります。
ねじの完成。 1 回の通過、通常は 1 秒に満たない時間でねじ山が完成します。金属は取り除かれないので、ねじ山の外径は元のブランクより大きくなります。
穴をあける。 めねじをつくるには、まずねじのサイズより少し小さい穴(下穴径)をあけます。
タップを回し入れる。 タップ(焼入れされた、ねじ状の工具)を回しながら穴に送り込みます。切削タップはねじ山を切り、切りくずを出します。転造タップには切れ刃がなく、ねじ山を壁面に押し込んでつくります。
戻して抜く。 タップを逆回転させて抜くと、ボルトを受けられるめねじが残ります。
主なポイント
- 材料
- 転造:延性のある金属(鋼、ステンレス鋼、アルミニウム、真ちゅう、チタン)。タップ立て:切削できる金属やプラスチックならほぼ何でも
- 代表的な部品
- ねじ、ボルト、スタッド、ねじ棒(転造)。エンジンブロック、ハウジング、ナットのねじ穴(タップ)
- 部品サイズ
- 転造ねじは約 1 mm から数十 mm まで。タップは 1 mm 未満から約 50 mm まで。それより大きなものは別の方法で切ります
- 精度
- ねじの公差等級により、通常は数百分の 1 mm の精度が保てます
- 表面仕上げ
- 転造ねじ:なめらかで光沢がある。切削ねじ:工具痕があり、ややざらつく
- 向いているロット数
- 転造:数千から数百万個。タップ立て:手作業の 1 穴から、自動機での数百万穴まで
- 金型・設備コスト
- 転造ダイス:1 組で数百から数千ドル。タップ:1 本あたり数ドルから数十ドル
- 速度
- 転造:毎分数百個になることも多い。タップ立て:機械で 1 穴あたり数秒
強みと限界
強み
- 転造ねじのほうが強い:繊維状の組織(グレイン)がねじ山に沿い、表面は加工硬化している
- 転造と転造タップでは、切りくずも金属の無駄も出ない
- 非常に速く、1 個あたりが安い
- タップは安価で、ほぼどんな機械でも、手作業でも使える
限界
- 転造には延性のある金属と、寸法の正確なブランクが必要
- 転造は外ねじ向き。穴にはタップ立てが必要
- タップは穴の中で折れることがあり、特に小さなものは取り除くのが難しい
- 切削タップは切りくずを出すので、特に止まり穴では除去が必要
使われる場所
- ファスナーねじ、ボルト、スタッド、ねじ棒
- 自動車ホイールスタッド、エンジンボルト、エンジンブロックやギアボックスのタップ穴
- 航空宇宙疲労強度のために転造ねじを使った高強度ボルト
- 機械フレーム、ハウジング、ブラケットのタップ立てした取り付け穴
- 配管ねじ込み式の継手と管端
見分け方
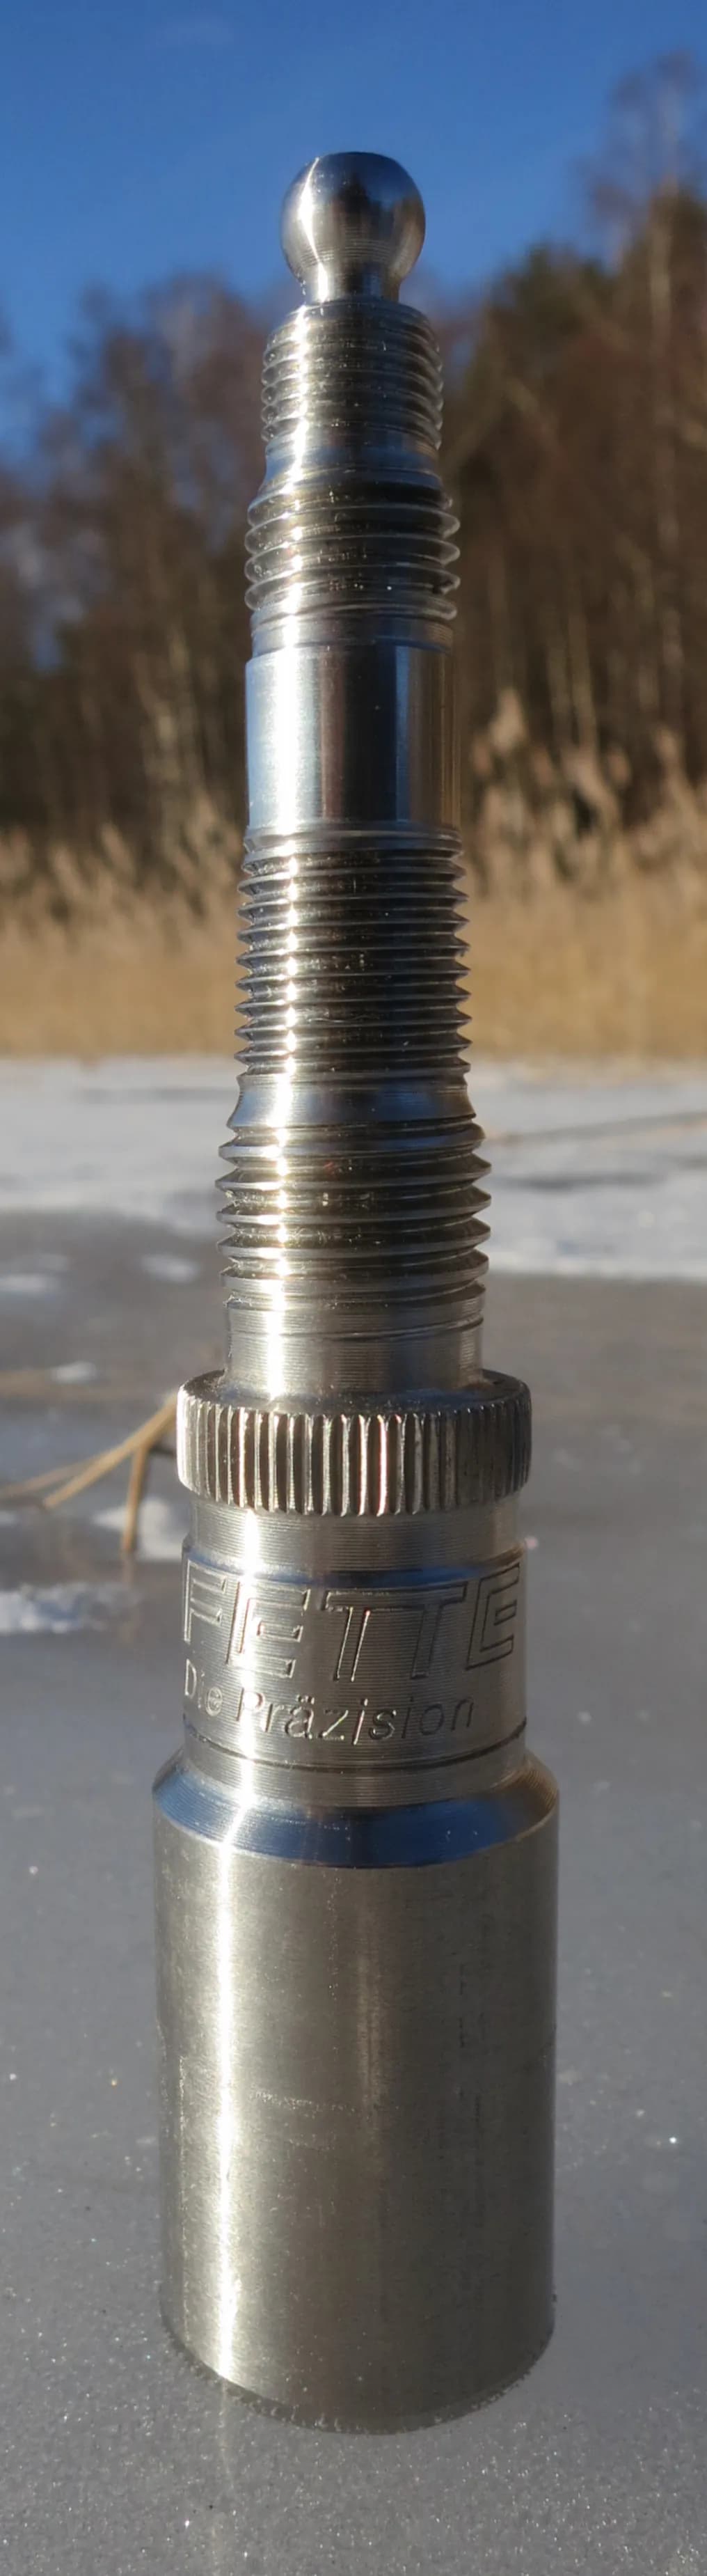
- 転造ねじ:山がなめらかで光沢があり、頂上にうっすら継ぎ目が見えることもあります。
- 転造ねじ:ねじ山の外径が、隣の何も切られていない軸部より太くなっています。
- 切削ねじ(タップや旋盤):細かい工具痕があり、ねじ山の始まりに小さなバリが残ることもあります。
- 転造タップで加工した穴:切りくずの跡がないなめらかなねじ山で、各山にごく小さな分割線が見えることがよくあります。
比較
動画を見る
Haas Automation, Inc. · タップの種類、下穴径、CNC 機でのタップ立て
Mr. G-Code Machining · 切削タップと転造タップを並べて比較
TeskerMFG · ねじ転造機が動いている様子
TR Fastenings · ファスナー工場で高速にねじを転造する様子
実写真を見る
- Wikipedia:Threading (manufacturing) — ねじ切りと転造の方法、写真付き
- Wikipedia:Tap and die — タップ、ダイス、切削タップと転造タップの断面
- Wikimedia Commons の写真検索
覚えておこう
- ねじ転造は、溝付きのダイスの間でブランクにねじ山を押し付ける加工で、切りくずは出ません。
- タップ立ては、あけた穴の内側に、切削または押し込みで対応するねじ山をつくります。
- 転造ねじは、金属の繊維状組織がねじ山に沿うので、切削ねじより強くなります。