鍛造(自由鍛造と型鍛造)
熱い金属を、平らなダイまたは形のついたダイで押しつぶす
鍛造は、中実の金属を、多くは赤熱した状態で、押しつぶしたり叩いたりして成形します。レンチ、自動車のクランクシャフト、航空機の降着装置の部品は、すべてこうして始まります。金属は決して溶かされないので、結晶粒(結晶の繊維状のパターン)が部品の輪郭に沿って流れ、鍛造品は非常に強靭になります。
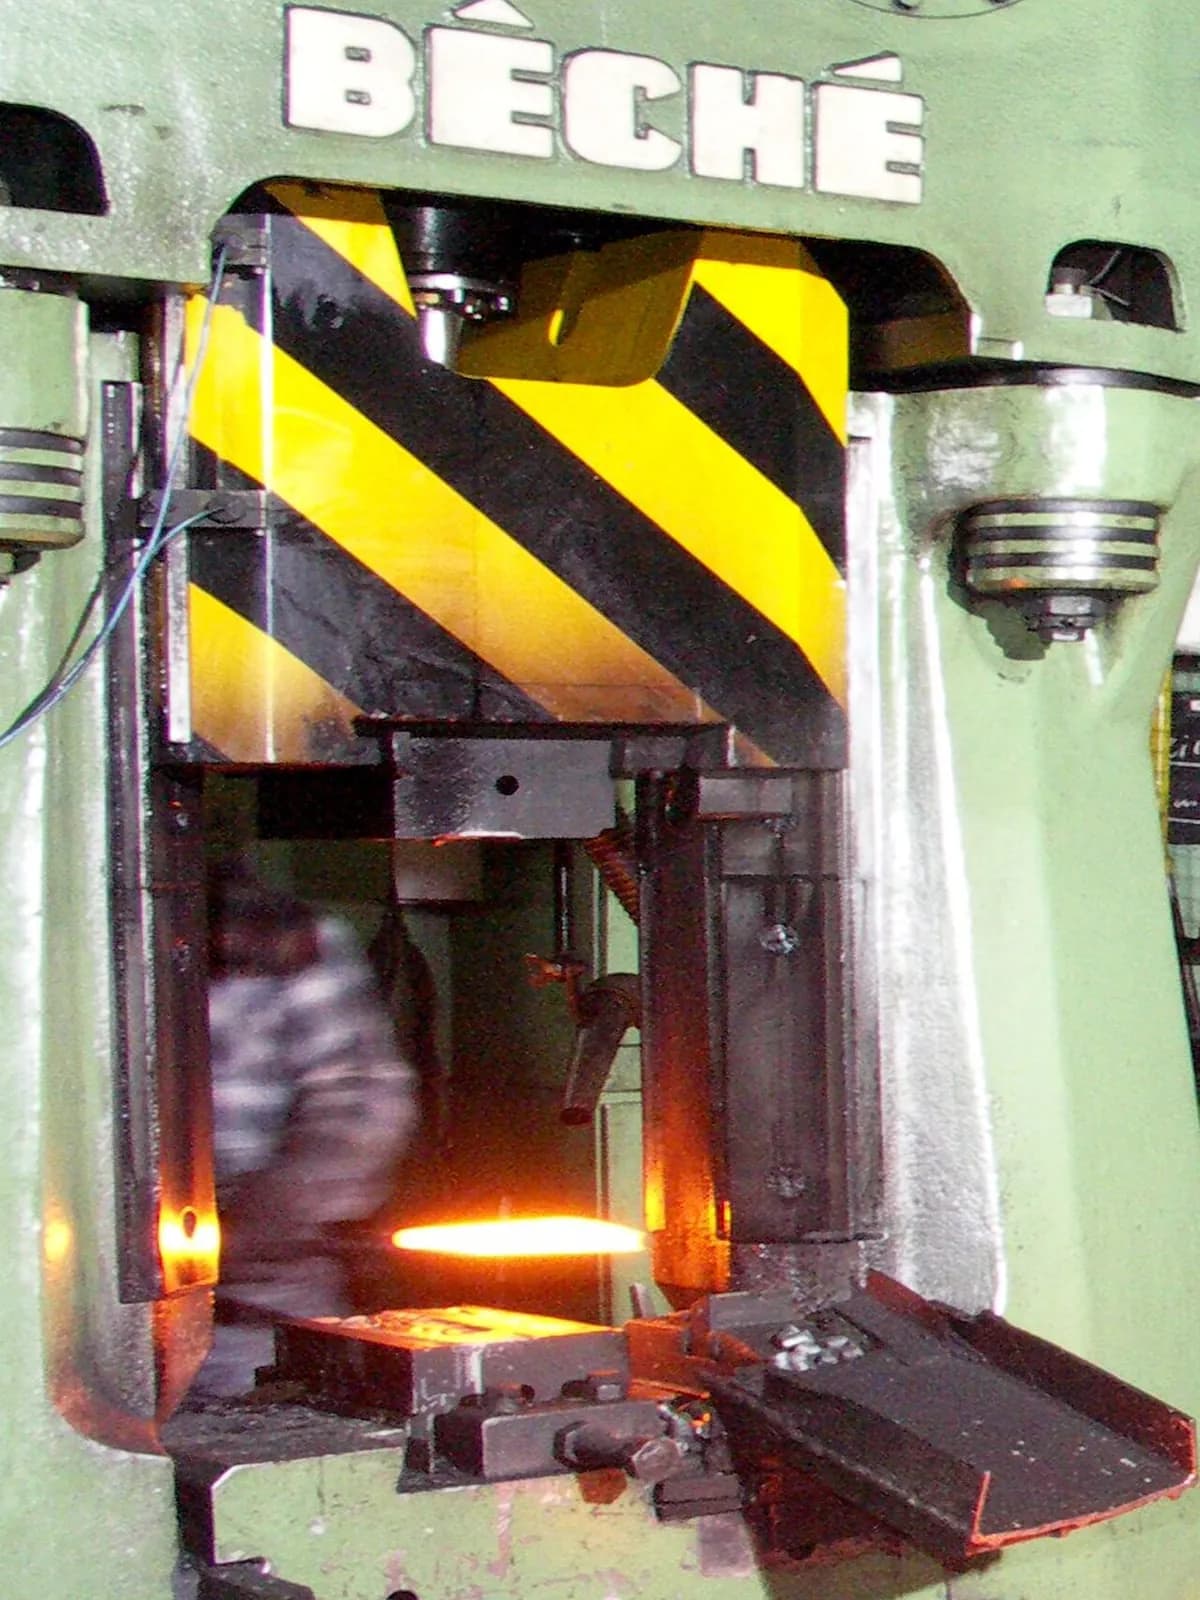
MecMade による 1 分でわかる鍛造(自由鍛造と型鍛造)
しくみ
ビレットを加熱する。 ビレット(棒を切った塊)を炉に入れます。鋼は通常、約 1,100–1,250 °C に加熱され、橙黄色に光り、流れるほど柔らかくなります。
自由鍛造:押し、回し、繰り返す。 平らなダイ(焼入れした鋼のブロック)が、熱い棒を、一度に一部分ずつ押すか叩きます。マニピュレーター(大きな機械式のつかみ具)が、打撃の合間に棒を回し、動かします。少しずつ、棒は伸ばされ、平らにされ、または据え込まれます(短く太く押しつぶされます)。
型鍛造:ビレットを置く。 量産では、熱いビレットを、部品の形の半分をキャビティとしてもつ下型の上に置きます。上型が、残りの半分をもっています。
ダイを閉じる。 ハンマーまたはプレスが、上型を1回から数回のストロークで押し下げます。金属はキャビティの隅々まで流れ込みます。余った分は、ダイの間からバリ(余剰金属の薄いひれ)として押し出されます。
トリミングして仕上げる。 トリミングプレスが、バリをせん断して切り取り、それはリサイクルされます。そのあと部品は、通常、スケール(黒い酸化皮膜)を落とし、熱処理され、精密なはめあいが必要な箇所は機械加工されます。
主なポイント
- 材料
- 炭素鋼と合金鋼、ステンレス鋼、アルミニウム、チタン、銅合金、ニッケル超合金
- 代表的な部品
- クランクシャフト、コネクティングロッド、歯車、手工具、フランジ、タービンディスク、船や発電機の軸
- 部品サイズ
- 型鍛造:数グラムから数百キログラム。自由鍛造:100 トンを超える軸やリングまで
- 精度
- 型鍛造:約 ±0.5 mm。自由鍛造:数ミリで、そのあと機械加工
- 表面仕上げ
- 粗いスケールのある表皮。ショットブラストで清掃し、重要な面は機械加工
- 向いているロット数
- 自由鍛造:1品ものから数十個。型鍛造:数千から数百万個
- 金型・設備コスト
- 型鍛造のダイセット:数千から数万ドル。大きなプレスやハンマー:数百万ドル
- 速度
- 型鍛造:1個あたり数秒から約 1 分。自由鍛造:1個あたり数分から数時間で、再加熱も
強みと限界
強み
- 非常に強くて強靭:結晶粒が形に沿い、隠れた空洞がない
- 型鍛造は、大ロットで速く再現性が高い
- 自由鍛造は、ほかの工程ではほとんどできない巨大な部品をつくれる
- 材料効率が良い:バリや端材はリサイクルされる
限界
- 公差がゆるく表皮も粗いので、ほとんどの鍛造品には何らかの機械加工が必要
- 型は高価で、製作に数週間かかるので、小ロットでは高くつく
- 加熱に多くのエネルギーを使い、作業は熱く、うるさく、重い
- 中空の内側、アンダーカット(張り出した形)、非常に薄い壁は、難しいか不可能
使われる場所
- 自動車クランクシャフト、コネクティングロッド、歯車、ステアリングナックル、ホイールハブ
- 航空宇宙降着装置のビーム、タービンディスク、エンジンマウント、翼の取付金具
- エネルギー発電機やタービンの軸、圧力容器のリング、バルブボディ、風力タービンのフランジ
- 工具と金物レンチ、ハンマー、ペンチ、のみ
- 石油・ガス・鉱業ドリルビットのボディ、管のフランジ、重いフック、チェーンのリンク
見分け方
- バリを切り取った部品のまわりの細い帯で、少し粗いか研削されていることが多い(パーティングライン)。
- 丸みのある縁と、ゆるやかに傾いた側面(抜き勾配、部品がダイから離れるための、わずかなテーパー)。
- 機械加工していない部分の、暗い、またはつや消しの、少し孔のある表皮。光る機械加工面は、部品同士が合わさる場所だけ。
- ダイに刻まれた印から写された、盛り上がった文字や部品番号。
比較
動画を見る
Scot Forge Company · 鍛造工場が、自由鍛造で金属を加熱し、押し、回す様子
Shubham Kola · 主な鍛造の種類を、並べて解説
CFS Forge · 型鍛造で鍛えられ、バリを切り取られるクランクシャフト
HBEPRESS · 光る鋼塊の自由鍛造の、圧倒的なスケール
実写真を見る
- Wikipedia: 鍛造 — ハンマー、プレス、熱間鍛造品の写真
- Wikimedia Commons の写真検索
覚えておこう
- 鍛造は、固体の、多くは赤熱した金属を押しつぶして成形します。何も溶かさず、削り取りません。
- 自由鍛造は、大きな部品や1品ものを少しずつ成形します。型鍛造は、キャビティを素早く写し取り、量産に向きます。
- 部品が壊れてはならないときに、鍛造を選びましょう:クランクシャフト、降着装置、手工具。