圧延
回転するロールのあいだの隙間に、金属を通して引き込む
圧延は、2 本の回転するロールのあいだで金属を圧縮して、より薄く、より長くする加工で、パスタマシンが生地を伸ばすのによく似ています。自動車のボディパネル、飲料缶用の板、鉄骨の梁、レールは、すべて圧延工場から生まれます。ほとんどの鋼とアルミニウムは、その一生のどこかの段階でロールを通ります。
しくみ
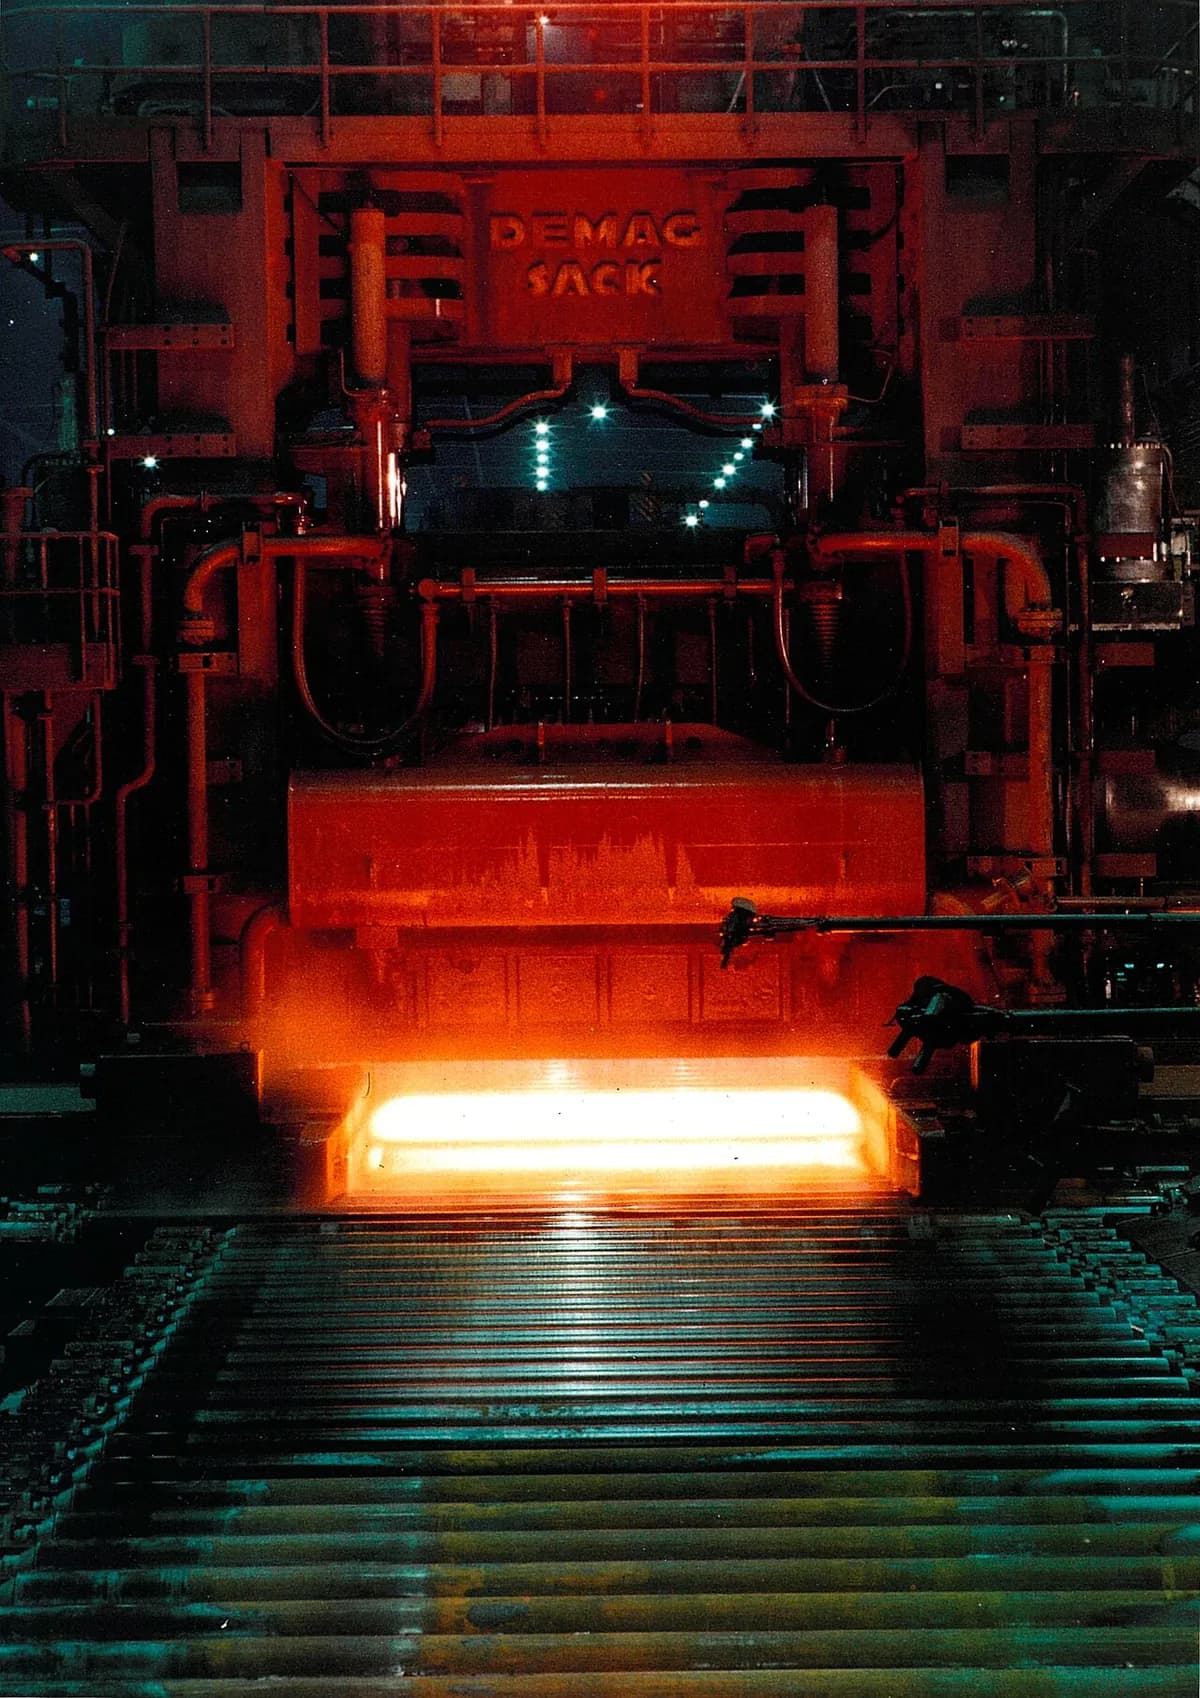
スラブを送り込む。 スラブ(厚くて平らな金属の塊で、鋼では厚さ約 20〜25 cm のことが多い)が、約 1,100〜1,250 °C で再加熱炉から到着します。薄くて精密な板に使う冷間圧延は、室温で、すでに圧延したストリップから始めます。
ロールが食いつく。 回転するロールとスラブの摩擦が、スラブをつかんで引き込みます。ロールギャップ(ロールのあいだの開口)は、入ってくる厚さより小さく設定されています。
圧縮して伸ばす。 ギャップの中で、金属は薄く押しつぶされます。体積は変わらないので、入ったときより長く、速くなって出てきます。幅はほとんど変わりません。
スタンドごとに繰り返す。 1 回のパスで除去されるのは、厚さのほんの一部だけです。熱間ストリップミルでは、まず鋼を粗圧延機に何度も往復させます。続いて、ギャップがそれぞれ小さくなっていく仕上げスタンドの列が、最終的な厚さまで仕上げます。
冷却して巻き取る。 水スプレーがストリップを冷却し、コイラーが何トンもの重さのコイルに巻き取ります。板や棒は、代わりに所定の長さに切断されます。溝付きロールは、梁やレールを成形します(形材圧延)。
主なポイント
- 材料
- 鋼、アルミニウム、銅と真ちゅう、チタン、ニッケル合金、亜鉛
- 代表的な部品
- 薄板と厚板、ストリップのコイル、箔、棒と線材、I 形梁、レール
- 部品サイズ
- ストリップは幅約 2 m まで、コイル 1 巻きで長さ 1 キロメートル超になることも多い。厚さ 100 mm 超の厚板から、髪の毛より薄い箔まで
- 精度
- 熱間圧延:厚さで約 ±0.1〜0.2 mm。冷間圧延:約 ±0.01〜0.05 mm
- 表面仕上げ
- 熱間圧延:暗くてはがれやすい酸化皮膜(ミルスケール)。冷間圧延:なめらかで光沢があり、塗装やめっきにそのまま使える
- 向いているロット数
- 非常に大量の生産:大型の熱間ストリップミルは、年間数百万トンを圧延する
- 金型・設備コスト
- ロールは、1 本あたり数千〜数十万ドル。熱間ストリップミル一式は、数億ドル以上
- 速度
- ストリップは、最後の仕上げスタンドを最大で約 20 m/s(時速 70 km 超)で出ることがある
強みと限界
強み
- 非常に速く、1 トンあたりが安い。圧延工場は 24 時間稼働する
- 厚さと断面が均一な、長い製品
- 熱間圧延は粗い鋳造組織を壊し、金属を強靭にする
- 冷間圧延は、なめらかで精密、より強い板になる
限界
- 巨額の投資が必要なので、圧延工場を持つのは大手の生産者だけ
- 一定の断面(平板、棒、梁、レール)のみ。複雑な 3D 形状はつくれない
- 熱間圧延の表面にはスケールが付き、公差も緩い
- 冷間圧延された金属は硬くなる。パスの間にアニーリング(加熱して軟らかくする)が必要なことも多い
使われる場所
- 自動車圧延した板からつくる、ボディパネル、シャシーレール、ホイール
- 建設I 形梁と H 形梁、鉄筋(補強棒)、屋根材や外装材の板
- 包装飲料缶用の板、アルミ箔、食品缶用のブリキ
- 輸送鉄道のレール、船舶用の板、航空機用のアルミ板
- 家電とエレクトロニクス洗濯機や冷蔵庫のキャビネット、回路基板用の銅箔
- エネルギーパイプライン用の厚板、変圧器やモーター用の電磁鋼板
見分け方
- 長さ全体にわたって厚さや断面が同じ長い製品:薄板、厚板、棒、梁、レール。
- 熱間圧延の鋼は、暗い青灰色の、少しはがれやすい表面をもちます。冷間圧延の鋼は、なめらかで平らで、光沢があります。
- 光沢のある板の長さ方向に走るかすかな筋で、圧延の方向を示しています。
- レールや梁に沿って繰り返される浮き出し文字や数字で、最後のロールスタンドが押しつけたものです。
比較
動画を見る
Shubham Kola · 熱間圧延と冷間圧延の基本をアニメーションで
AIST Association for Iron & Steel Technology · スラブからコイルまでの全工程
ArcelorMittal Belgium · 全速力で稼働する実際の熱間ストリップミル
Factory Secrets: How It's Made (third-party channel) · 溝付きロールが巨大な鋼の梁を成形する方法
実写真を見る
- Wikipedia:Rolling (metalworking) — スラブ、ロールスタンド、圧延製品の写真
- Wikimedia Commons の写真検索
覚えておこう
- 圧延は、回転するロールのあいだの隙間に金属を引き込んで、より薄く、より長くします。
- 熱間圧延は大きなスラブを安価に成形し、冷間圧延は薄くてなめらかで精密な板をつくります。
- 薄板、厚板、箔、梁、レールは、すべて圧延工場から出てきます。