冷間ヘッディング
線材を切ってブランクにし、冷間で頭部を打ち出す
冷間ヘッディングは、短く切った線材の一端を、室温のまま、一瞬のうちに叩いて頭部にします。身のまわりのねじ、ボルト、釘、リベットのほとんどが、この方法でつくられています。金属の無駄がほとんどなく、中実の部品をつくるもっとも速い方法の一つです。
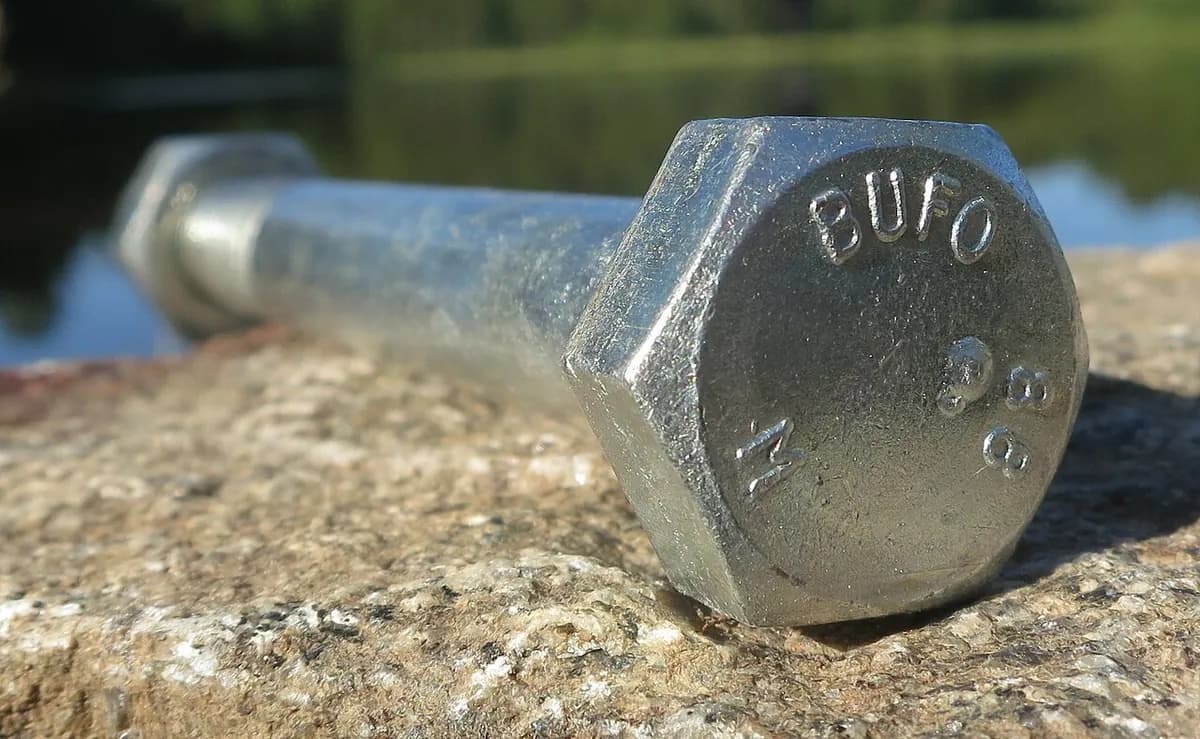
しくみ
ブランクを切る。 引き抜いた線材(レッスン 3.4)をコイルから送り出し、まっすぐにして、送りチューブに押し通します。カッターが、ちょうど良い長さのブランク(短い切片)を切り出します。
最初の一打で据え込む。 トランスファーフィンガーが、ブランクをダイ(穴のあいた焼入れブロック)に置きます。パンチが端を打ち、据え込んで(短く太く押しつぶして)粗い円錐形にします。
頭部を成形する。 次のステーションで、ヘディングパンチが円錐を平らにして最終的な頭部にします。パンチのピンが、ドライバー用のくぼみ、たとえばプラスや六角のソケットを押し込みます。
取り出す。 エジェクターピンが、完成したブランクをダイから押し出します。ねじのブランクは次に転造(レッスン 3.6)へ、さらに熱処理やめっきへ進むことが多いです。
主なポイント
- 材料
- 低・中炭素鋼、合金鋼、ステンレス鋼、アルミニウム、銅、真鍮
- 代表的な部品
- ねじ、ボルト、リベット、釘、ピン、玉のブランク、点火プラグの本体、小さな軸
- 部品サイズ
- 通常は直径約 1 mm から約 30 mm、長さは数百ミリまで
- 精度
- 直径で通常約 ±0.05–0.1 mm。頭部はやや緩め
- 表面仕上げ
- なめらかで少し光沢のある成形面で、切削による工具跡はない
- 向いているロット数
- 非常に大きい:同一の部品を数万個から数百万個
- 金型・設備コスト
- ダイとパンチのセットで数千ドル。多段ヘッダーは数十万から数百万ドル
- 速度
- 小さな部品は毎分数百個のことが多く、大きなボルトは毎分数十個
強みと限界
強み
- 極めて速く、1個あたりが安い
- ほぼ無駄がない:切りくずがなく、線材のほとんどが製品になる
- 冷間加工で金属が強くなり、結晶粒が頭部の形に沿って流れる
- 自動機械で、再現性の非常に高い部品ができる
限界
- 金型と段取りは、非常に大きなロットでないと採算が合わない
- 線材からつくる、かなりコンパクトな丸い形に限られる
- 冷間でつぶしても割れない程度に、金属が延性をもっている必要がある
- 厳しい形状(細かいねじ、精密な穴)には、追加の工程が必要
使われる場所
- ファスナー木ねじ、小ねじ、ボルト、リベット、釘
- 自動車ホイールボルト、エンジンのボルト、ボールジョイントのスタッド、バルブ部品
- エレクトロニクススマートフォンやノートパソコン用の極小ねじ、コンタクトピン
- 建設アンカーボルト、構造用ボルト、釘
- 軸受研削前の、鋼球のブランク
見分け方
- 頭部が軸部へなめらかにつながり、継ぎ目も溶接線もありません。
- 反対の端に、線材を切断した跡の、少し粗いか平らな先端があります。
- パンチで押し込まれた、頭部の盛り上がったまたは刻印された文字や数字(ボルトの強度区分やメーカーのマーク)。
- 同一の部品が数千個単位で、通常はバルクの箱で売られています。
比較
動画を見る
Corey @ SmithReps · ねじの頭部がどうつくられるかを、1分で概説
Nedschroef Machinery · 多段フォーマーが、部品を一打ずつ成形していく様子
Arjaan Buijk · 各ステーションで金属が流れる様子のシミュレーション
INFASCO · 線材のコイルから完成したボルトまでの、ボルト工場
実写真を見る
- Wikipedia: 冷間ヘッディング — 原理、ヘッダーの種類、ファイバーフロー
- Wikimedia Commons の写真検索
覚えておこう
- 冷間ヘッディングは、線材を切ってブランクにし、数回の打撃で冷間のまま頭部を打ち出します。
- 1台の機械の複数のステーションが、毎分数百回、部品を一段ずつ成形します。
- ほとんどのねじ、ボルト、リベットを、ほぼ無駄なくつくります。