

旋削(旋盤)
部品が回転し、1 枚刃のバイトが削る
旋削は丸い部品をつくる加工です。旋盤(ワークを回転させる機械)が棒材を回し、鋭い 1 本のバイトがその上をすべって材料を削り取ります。木製の野球バット、テーブルの脚、電気モーターの内部にある鋼製のシャフトは、いずれも旋削でつくられます。部品に正確な直径を与える、標準的な方法です。
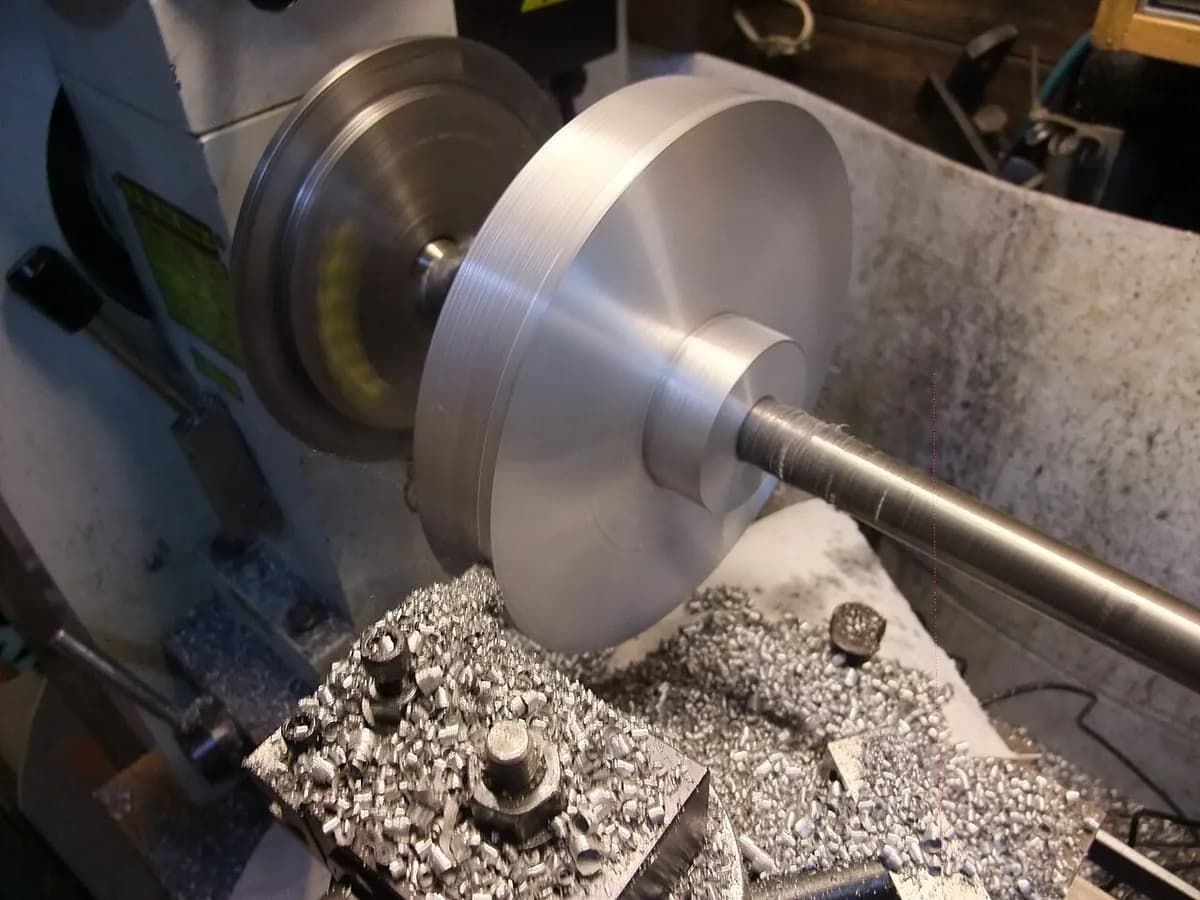
MecMade による 1 分でわかる旋削(旋盤)
しくみ
部品をクランプする。 棒材は、旋盤のモーター側にある主軸台のチャック(爪付きの回転クランプ)でつかみます。長い部品は、心押し台センター(遠い側の先端を支える尖った支持具)で安定させます。
回転させる。 主軸が部品を回転させます。通常は毎分数百から数千回転(rpm)です。径が小さい場合や、やわらかい金属では、より速く回します。
切込み深さを決める。 バイトは切込み深さ(どれだけ深く食い込むか)の分だけ軸に向かって進みます。通常は荒加工で 1–4 mm、仕上げのパスで 0.1–0.5 mm です。
バイトを送る。 往復台(バイトを載せてすべる台)が、送り速度でバイトを軸と平行に動かします。通常は 1 回転あたり 0.05–0.5 mm です。
切りくずを剥がし取る。 バイトが外側の層を切りくずとしてせん断し、より小さくて真円の直径を残します。同じ旋盤で、端面を平らに削る、溝やねじを切ることもできます。中ぐり(穴を内側から広げる)や突っ切り(完成した部品を切り離す)も可能です。
主なポイント
- 材料
- ほぼすべての金属(鋼、アルミニウム、真ちゅう、チタン)、およびプラスチックと木材
- 代表的な部品
- シャフト、ピン、ブッシュ(スリーブ)、プーリー、ねじ込み継手、ノブ
- 部品サイズ
- 径 1 mm 未満の腕時計部品から、長さ数メートルのロールやシャフトまで
- 精度
- 直径で通常 ±0.01–0.05 mm。注意深く加工すれば約 ±0.005 mm
- 表面仕上げ
- 通常 Ra 0.8–3.2 µm(Ra = 平均粗さ。1 µm は 1 mm の千分の 1)で、細かい送りの跡が残ります
- 向いているロット数
- 1 点ものから数百万個まで。バーフィーダー付きの自動旋盤なら、大量生産でも無人で運転できます
- 金型・設備コスト
- インサート(交換式の超硬チップ)は 1 個数ドル。旋盤は、手動機で数千ドルから、CNC(コンピューター制御)で数万から数十万ドル
- 速度
- 小さな部品で 1 個あたり数秒から数分。大きなシャフトは数時間
強みと限界
強み
- 非常に正確な直径が、すべて共通の軸上に仕上がる
- 切削できる材料なら、ほぼ何でも加工できる
- 安価な標準工具で済み、部品専用の工具は不要
- バーフィーダーや CNC で自動化しやすい
限界
- 旋盤に回転工具も付いていない限り、丸い形に限られる
- 棒材の一部が切りくずになる(リサイクルはできるが、それでも廃棄物)
- 長くて細い部品は、支えがないと曲がったり振動したりする
- 単純な部品を数百万個つくるなら、成形(冷間圧造)のほうが速く、無駄も少ない
使われる場所
- 自動車シャフト、ホイールハブ、ブレーキディスク、バルブ部品
- 航空宇宙降着装置の部品、エンジンのシャフト、油圧継手
- エネルギーと重工業タービンローター、ポンプ軸、製鉄所のロール
- 医療骨ねじ、インプラントピン、歯科インプラント
- 日用品ペンの軸、ノブ、家具の脚、野球バット
見分け方
- 丸い面の周りを走る、細かく等間隔なリングやらせん。バイトの送りの跡です。
- 中心の周りに円の模様が付いた平らな端面。中央に小さな突起や渦が残ることもあります。
- 段、溝、面取り(エッジの小さな斜め面)、ねじ山がすべて 1 つの軸上にぴったり揃っています。
比較
動画を見る
RAPID DIRECT · CNC 旋削の仕組みを、わかりやすく解説
WWU Engineering and Design · 基本の操作を、手動旋盤で実演
Haas Automation · 大型 CNC 旋盤での重切削。本物の切りくずが出ます
GlacernMachineTools · CNC 旋盤での量産の様子
実写真を見る
- Wikipedia:Lathe — 古い旋盤と新しい旋盤の、自由に使える写真
- Wikipedia:Lathe center — ライブセンターと、センター間での旋削
- Wikimedia Commons の写真検索
覚えておこう
- 部品が回転してバイトが動く。だから旋削では丸い形ができます。
- すべての切削を決める設定は 3 つ:主軸回転数、送り、切込み深さ。
- らせん状の送りの跡と、共通の軸上に並ぶ形状は、旋削部品のしるしです。
機械加工のほかのレッスン
100 のプロセスすべて
 5.2ショートフライス加工回転する多刃カッターが、固定した部品の上を動くレッスンを開く
 5.3ショート穴あけ回転するツイストドリルが、部品に突き進むレッスンを開く
 5.4ブローチ加工歯のついた長い棒を、1回のストロークで貫通または横断させて引くレッスンを開く
 5.5歯切り(ホブ切り、ギヤシェーピング)ホブまたはシェーパーカッターが、歯車の歯を創成するレッスンを開く
 5.6ローレット加工焼入れしたホイールを回転する部品に押しつけて、滑り止めの模様をつけるレッスンを開く
 5.7研削硬い砥粒の高速回転する砥石が、表面を削るレッスンを開く
 5.8ホーニング砥石が穴の中で回り、往復するレッスンを開く
 5.9超仕上げとポリッシング細かい砥石やバフで、最後の微細な山を取り除くレッスンを開く