カレンダー加工
コンパウンドをロールの間で押しつぶしてシートにする
カレンダー加工は、熱した生地状のプラスチックやゴムのコンパウンドを、加熱して磨いた複数のロールの間に通して押しつぶし、厚さが非常に均一な連続シートやフィルムにします。ビニール床材、PVC のシャワーカーテン、合成皮革、タイヤ内部のゴム層は、この方法でつくられます。パスタマシンのようなものですが、巨大で、加熱され、止まることなく動き続けます。
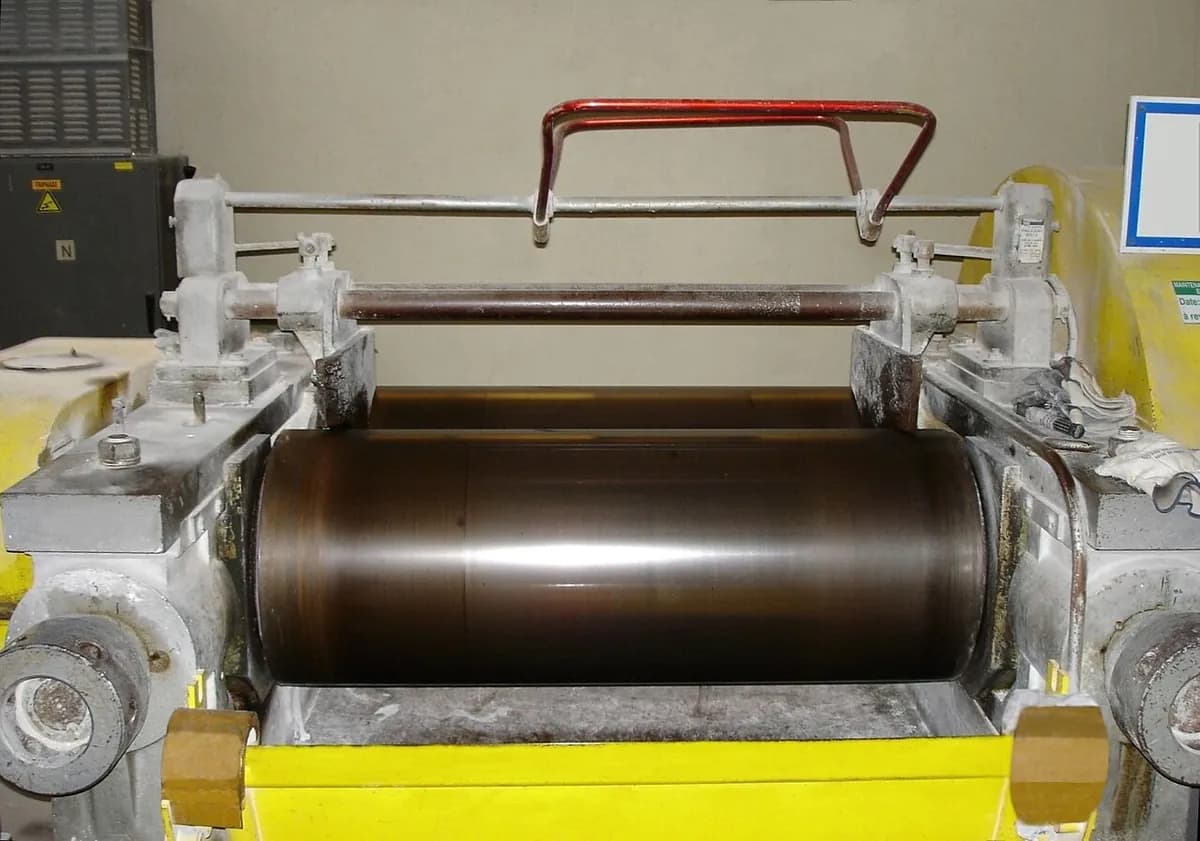
しくみ
供給する。 ミキサーまたは押出機が、熱くて柔らかいコンパウンド(添加剤を混ぜたプラスチックやゴム)を供給します。それは、最初の2本のロールの隙間の上に、バンクと呼ばれる転がる山をつくります。
押しつぶす。 加熱されたロールが互いに逆向きに回り、ニップと呼ばれるロール間の狭い隙間にコンパウンドを引き込みます。ニップは進むごとに少しずつ狭くなり、シートはどんどん薄く、均一になります。
引き剥がしとエンボス。 引取りロールが最後のロールからシートを引き剥がします。模様つきのエンボスロールで、革のシボのような凹凸を押しつけることもできます。
冷却する。 水冷の冷却ロールがシートを固め、厚さと模様を保ちます。
巻き取る。 仕上がったシートは両端を切りそろえ、大きなロールに巻き取るか、パネルに切断します。
同じ機械で、布やスチールコードにコンパウンドを押しつけてコーティングすることもできます。タイヤコードにゴムを施したり、コーティング布をつくったりするのは、この方法です。
主なポイント
- 材料
- ほとんどが PVC(硬質・軟質)で、ABS や一部のポリオレフィン、天然ゴムや合成ゴムも使われます
- 代表的な部品
- 床材、壁紙、シャワーカーテン、カード用シート、合成皮革、屋根防水シート、ゴムシート、タイヤのプライ
- 部品サイズ
- 連続シートで、通常は幅 1–3 m、厚さは約 0.05 mm から数ミリ
- 精度
- 非常に均一な厚さで、薄いフィルムなら通常 100 分の数ミリ以内
- 表面仕上げ
- 鏡面、つや消し、エンボスのいずれか。最後のロールで決まります
- 向いているロット数
- 大量生産のみ:トン単位で測る長尺のシート
- 金型・設備コスト
- 非常に高い:カレンダーライン一式は通常数百万ドル。エンボスロールで数万ドル加算
- 速度
- 通常は毎分数十メートル、薄いフィルムでは毎分 100 m を超えることも多い
強みと限界
強み
- 非常に均一な厚さと、幅の広いシート
- 熱に弱い PVC や充填コンパウンドをやさしく扱える
- エンボス模様やコーティングを、同じ工程でつけられる
- 非常に高い生産量
限界
- 巨大で高価なラインは、大量生産でしか採算が合わない
- 平らなシートとフィルムだけで、形のある部品はつくれない
- 材料や色の切り替えに時間がかかり、廃棄が出る
- 厚くて精密なシートは難しい:荷重でロールがわずかにたわむ
使われる場所
- 建築ビニール床材、壁紙、屋根・池用の防水シート
- 自動車タイヤのプライとインナーライナー、ダッシュボードの表皮、合成皮革のシート
- 包装ブリスターパック用の硬質 PVC フィルム
- 消費財シャワーカーテン、テーブルクロス、バッグ、カード用シート
- 産業ゴムシート、コンベアベルトのカバー、コーティング布
見分け方
- 幅が広くて平らなシートまたはフィルムで、厚さは完全に均一。大きなロールで売られることが多い。
- 革のシボのように、一定の間隔(ロール1回転ごと)で繰り返されるエンボス模様。
- 表面がやや光沢のある、あるいは印刷された軟質ビニールで、裏に布がついているもの。
- ロールの長さ方向に沿って切りそろえられた、まっすぐな端。
比較
動画を見る
MIT Thin-film · ロールの間で材料を押しつぶす物理を、図で解説
D&M Plastic Machinery · 稼働中の PVC シート用カレンダーライン
Zebung Rubber Hose · 工場のカレンダーから出てくるゴムシート
実写真を見る
- Wikipedia: カレンダー加工 — 機械、ロールの種類、用途。ほぼテキスト
- Wikimedia Commons の写真検索
覚えておこう
- 熱いコンパウンドが、加熱されたロールの列の間で押しつぶされ、均一なシートになります。
- 幅広の PVC フィルム、床材、合成皮革、ゴムシートを、高速でつくります。
- ラインが高価なので、カレンダー加工はごく大量の生産向けです。