ブロー成形(押出ブロー成形と射出ブロー成形)
熱したチューブまたはプリフォームを、金型の中でふくらませる
ブロー成形は、冷たい金型の中で柔らかく熱したプラスチックをふくらませ、中空のプラスチック部品をつくります。箱の中で風船をふくらませるようなものです。シャンプーからソーダまで、プラスチックのボトルはほぼすべてこの方法でつくられます。1個あたり速くて安い反面、つくれるのは中空の形だけです。
しくみ
押し出す。 押出機(レッスン 3.3 のような加熱したスクリュー)が、溶けたプラスチックをリング状のダイから押し出します。パリソンと呼ばれる、熱くて垂れ下がったチューブが出てきます。
型を閉じる。 冷たい金型の2つの半分が、パリソンのまわりで閉じます。底を挟んでふさぎ、上でチューブが切り離されます。
ふくらませる。 圧縮空気、通常は約 5–10 bar が、ブローピンから入ります。パリソンを金型の壁に押しつけてふくらませ、そこでプラスチックが冷えて固まります。
型を開いてトリミングする。 金型が開いて容器が取り出されます。挟み切り部分からはみ出した余分なプラスチック(バリ)は切り取り、リサイクルします。
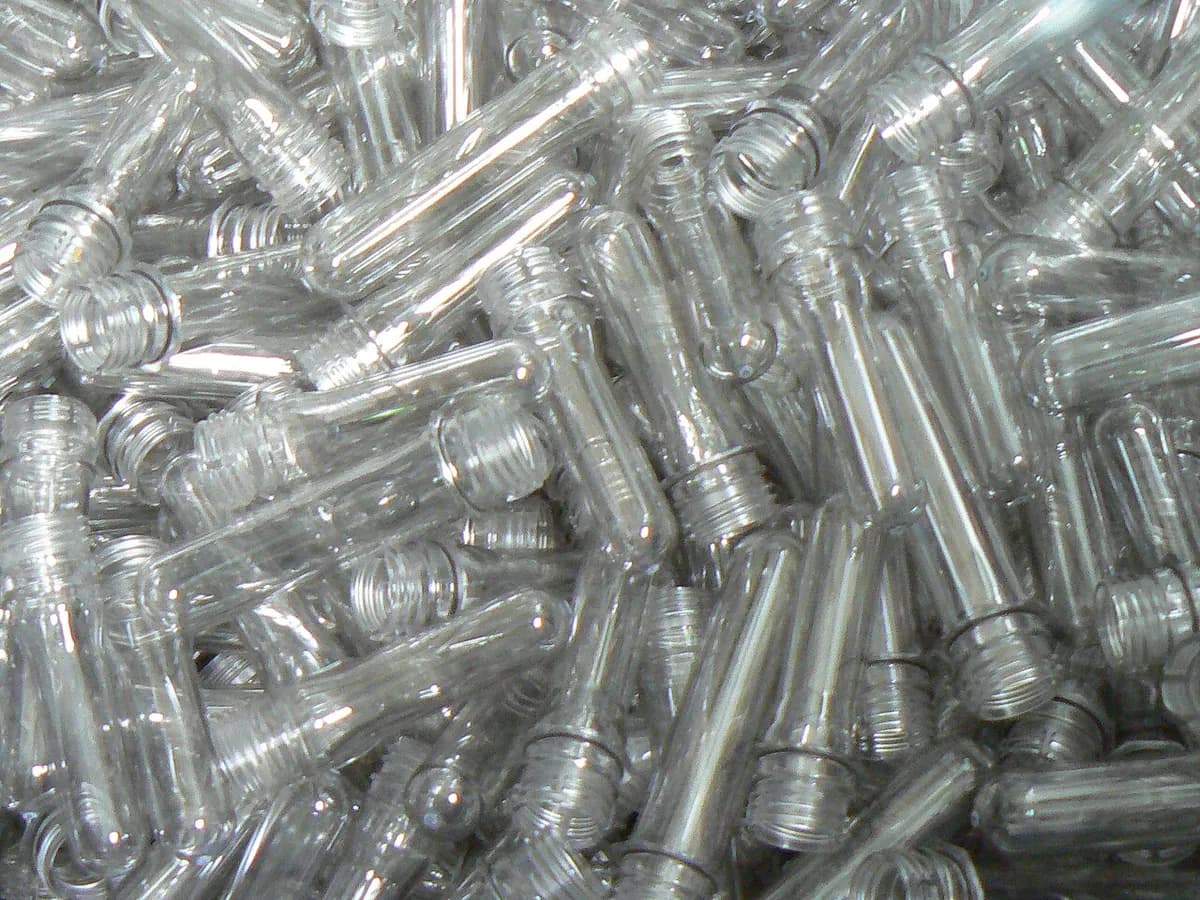
プリフォームを成形する。 射出ブロー成形は、プリフォームから始まります。コアロッドのまわりに射出成形した、小さくて厚い試験管のような形です。ねじ付きの口部は、すでに最終的な形になっています。
延伸して、ふくらませる。 温めたプリフォームをボトルの金型に入れます。PET の飲料ボトルでは、まず延伸ロッドが押し下げ、そのあと最大約 40 bar の空気でふくらませます。これを延伸ブロー成形といいます。
取り出す。 金型が開いて、トリミングすべきバリのないボトルが出てきます。底の中央に、小さなゲートの点が残ります。
多くの PET ボトルは2つの別工程でつくられます。プリフォームは1つの工場で成形し、充填ラインの近くで赤外線ランプで再加熱してブローします。
主なポイント
- 材料
- 押出ブロー成形にはポリエチレン(HDPE)とポリプロピレン。飲料ボトルの延伸ブロー成形には PET。PVC やポリカーボネートも使われます
- 代表的な部品
- ボトル、ポリタンク、燃料タンク、じょうろ、空気ダクト、ドラム缶
- 部品サイズ
- 数ミリリットルの薬瓶から、約 1,000 リットルのタンクまで(押出)
- 精度
- 外形は通常約 ±0.3 から ±0.5 mm 以内。口部はさらに厳しく。肉厚は場所によってばらつきます
- 表面仕上げ
- 外側は金型を写した平滑面またはシボ面。内側には工具が一切触れません
- 向いているロット数
- 数万個から数百万個
- 金型・設備コスト
- 圧力が低いので、金型は射出成形より安価(アルミ製が多く、数千から数万ドル)。機械は、高速 PET ラインで数万から数百万ドル
- 速度
- 小さなボトルはキャビティ1つあたり数秒ごと、大きなタンクは数分。大型の PET 機は1時間に数万本のボトルをつくる
強みと限界
強み
- 一体の中空容器を速くつくるための、実用的な方法
- 金型が射出成形より安い
- 軽くて薄肉、しかも生産量が非常に多い
- 中空の取っ手、タンク、変わった形もつくれる(押出)
限界
- 中空の部品しかつくれず、肉厚の精密な制御が難しい
- 押出ブロー成形は、トリミングするバリと、挟み切りの跡が残る
- 内側の形は制御できず、鋭い内部形状はつくれない
- 射出ブローと延伸ブローはプリフォーム用の金型も必要なので、大量生産向き
使われる場所
- 飲料PET の水・ソーダのボトル
- 家庭用品洗剤やシャンプーのボトル、じょうろ
- 自動車燃料タンク、空気ダクト、ウォッシャー液タンク
- 医療・製薬薬瓶、点眼薬のボトル
- 産業ポリタンク、ドラム缶、1,000 リットルのバルクコンテナ
見分け方
- 押出ブロー成形:底を横切る盛り上がった線または跡(挟み切り)と、両側面を上へ走るパーティングライン。
- 牛乳ジャグやポリタンクのような、容器と一体の中空の取っ手。
- 射出ブローまたは延伸ブロー成形:底のちょうど中央に小さな点(ゲート)があり、挟み切りの線はありません。
- PET ボトル:ねじ部の下にリングがある、厚くてくっきりした口部と、その下の薄く延伸された胴体。
比較
動画を見る
Spectra Packaging · パリソン、型締め、ブロー、トリミングを一歩ずつ
PLASTOTECH · コアロッド上のプリフォームがどう成形され、ふくらまされるか
Sidel · PET のプリフォームが延伸されてボトルになる様子
Bekum Group · 大型の押出ブロー成形機が動いている様子
実写真を見る
- Wikipedia: ブロー成形 — 押出ブロー、射出ブロー、延伸ブロー成形の仕組み。写真は少なめ
- Wikimedia Commons の写真検索
- Wikimedia Commons: PET プリフォーム — ブロー前の試験管状のプリフォーム
覚えておこう
- ブロー成形は、冷たい金型の中で熱したプラスチックをふくらませ、中空の部品をつくります。
- 押出ブロー成形は垂れ下がったチューブから始まり、バリが出ます。射出ブロー成形は成形したプリフォームから始まり、バリが出ません。
- PET の飲料ボトルは、プリフォームから延伸ブローされ、1時間に数万本つくられます。