

板金曲げ
プレスブレーキが、板を直線に沿って折り曲げる
板金曲げは、平らな板を直線に沿って折り曲げ、角度、チャンネル、箱をつくる加工です。パソコンのケース、電気キャビネット、棚のブラケットは、すべてこうして曲げられました。ほとんどの曲げは、この作業のためにつくられた細長いプレスであるプレスブレーキで、安価な標準工具を使って行います。
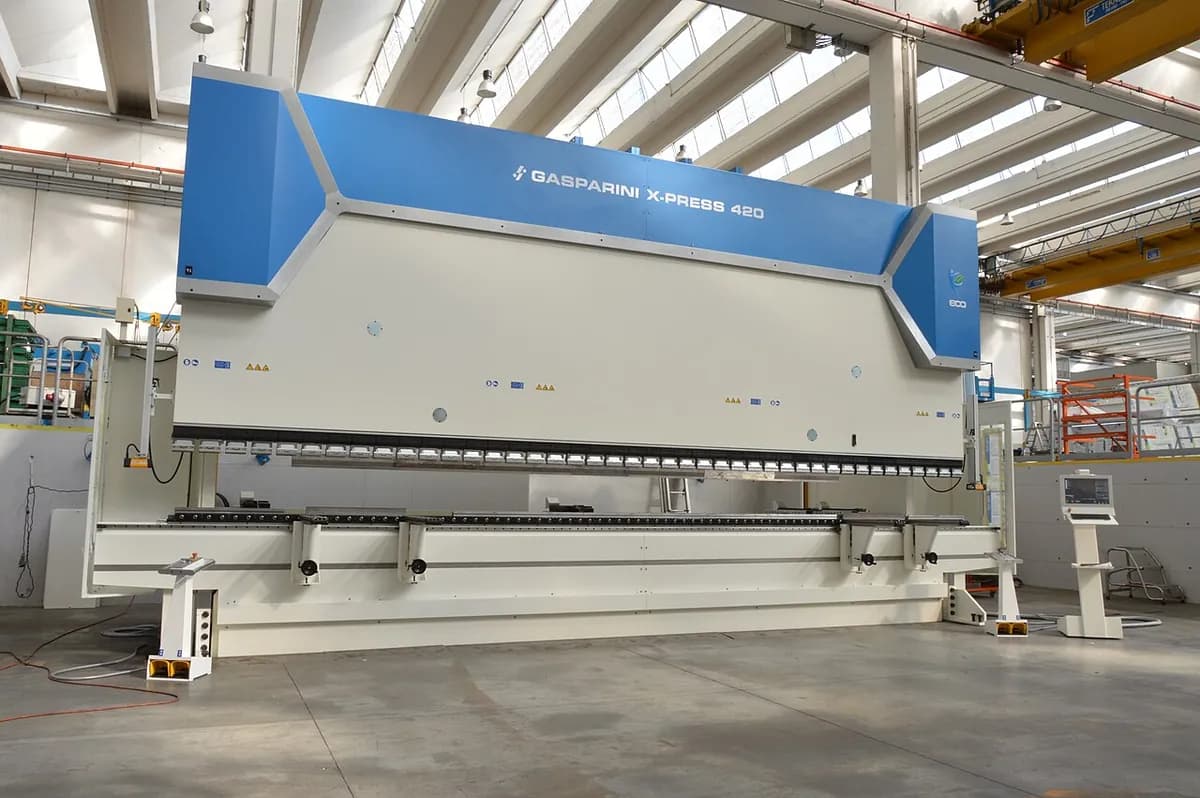
しくみ
板をセットする。 平らなブランク(すでに所定のサイズに切った板)を、V ダイ(V 字の溝をもつ下側の工具)の上に渡して置きます。そのあと、曲げ線の位置を決めるストッパーであるバックゲージに突き当てて、奥へ滑らせます。
プレスする。 ラム(プレスブレーキの上側の可動ビーム)が、上側の工具であるパンチを、曲げ線に沿って下へ押し下げます。力は油圧シリンダーか電動サーボモーターで得て、多くは数十から数百トンです。
空中で曲げる。 最も一般的な方法であるエアベンディングでは、板はパンチの先端と V の両側の 2 つの縁にしか触れません。パンチが深く入るほど角度は鋭くなるので、1 組の工具で多くの角度をつくれます。
取り出す。 パンチが上がると、金属は数度分、元に戻ります。このスプリングバックは、曲げの弾性分の回復です。そのため、プレスは目標よりわずかに深く曲げ、そのあと部品を回して次の曲げを行います。
主なポイント
- 材料
- 鋼、ステンレス鋼、アルミニウム、銅、真ちゅうの板で、通常は厚さ約 0.5〜6 mm。重量級のプレスブレーキは、20 mm 超の厚板も曲げる
- 代表的な部品
- ブラケット、エンクロージャー、キャビネット、シャシー、チャンネル、パネル、ダクト
- 部品サイズ
- 小さなクリップから、一般的な機械で長さ約 3〜4 m の曲げまで。連結(タンデム)式の機械なら、さらに長く
- 精度
- CNC(コンピュータ制御)のプレスブレーキで、角度は約 ±0.5° 〜 ±1°、フランジ長は約 ±0.2 mm
- 表面仕上げ
- もとの板と同じ。ダイの縁が、曲げの脇にかすかな線を残すことがある
- 向いているロット数
- 1 点ものから数万個まで。それ以上の大量生産は、プレス成形に移ることが多い
- 金型・設備コスト
- 標準のパンチとダイ:数百から数千ドル。CNC プレスブレーキ:およそ数万から数十万ドル
- 速度
- 曲げ 1 回あたり数秒。複数の曲げがある部品は、取り扱いを含めて約 1 分
強みと限界
強み
- 専用の型は不要:標準工具で多くの形がつくれる
- 段取りが速いので、試作や少量生産が安く済む
- 板の厚さがほとんど変わらない
- CNC プレスブレーキは、各曲げを正確に繰り返す
限界
- 直線の曲げだけ。曲面の 3D 形状には、プレス成形などの工程が必要
- スプリングバックを補正する必要があり、高張力鋼やアルミニウムでは特に大きい
- 内側の半径が小さすぎると、曲げの外側が割れる
- 短いフランジや曲げに近い穴は歪む。曲げごとに別のストロークが必要
使われる場所
- エレクトロニクスと ITサーバーラック、パソコンのケース、電気キャビネット
- 建設フラッシング(雨仕舞)、モール、ドア枠、ケーブルトレイ
- 輸送トラックのボディ、トレーラー部品、ブラケット、バッテリーボックス
- 機械機械のガード、フレーム、制御ボックスのハウジング
- 住まいとオフィス家電のパネル、キッチンのレンジフード、スチール棚、オフィス家具
見分け方
- 小さく均一な内側の半径をもつ、まっすぐでくっきりした折り目。半径は板厚に近いことが多い。
- 角を含め、どこでも同じ厚さ:金属は伸ばされたのではなく、折り曲げられています。
- 箱の角で、2 つのフランジが出会う場所にある、小さな切り欠きや隙間(ベンドリリーフ)。継目のない角ではありません。
- 外側の面に、曲げと平行に残る、ダイの縁がつけたかすかな線。
比較
動画を見る
Muniac LLC · 曲げの基本原理を、初心者向けに解説
WoodchuckTinman · プレスブレーキの実践:工具とバックゲージ
Adam Deuling · CNC プレスブレーキでの、実際の現場の曲げ作業
SigmaTEK Systems, LLC · 曲げた部品が平らなブランクに展開される仕組み:曲げ代と K ファクター
実写真を見る
- Wikipedia:Press brake — 油圧式と機械式のプレスブレーキとバックゲージの写真
- Wikipedia:Bending (metalworking) — エアベンディング、ボトミング、コイニング、スプリングバックの図
- Wikimedia Commons の写真検索
覚えておこう
- パンチが板を V ダイに押し込みます。エアベンディングでは、ストロークの深さが角度を決めます。
- 金属は少し元に戻るので、プレスは常に目標よりわずかに深く曲げます。
- 安価な標準工具で済むので、曲げは、1 点ものから大量生産まで、直線の折り曲げに最適です。
板・管の成形のほかのレッスン
100 のプロセスすべて
 4.2ショートプレス加工と深絞り対になった金型が、板を切り、プレスして、多くは 1 秒で形にするレッスンを開く
 4.3へら絞りローラーが、回転する円板を成形型に押しつけるレッスンを開く
 4.4フローフォーミングローラーが、回転する管をマンドレル上で、より薄く、より長く引き伸ばすレッスンを開く
 4.5ハイドロフォーミング流体の圧力が、管や板をダイに押しつけるレッスンを開く
 4.6インクリメンタルシートフォーミング(逐次成形)丸い工具が、固定した板に輪郭をなぞって形をつくる。ダイは不要レッスンを開く
 4.7超塑性成形熱いガスで超塑性の板を片側の型に吹き込むレッスンを開く
 4.8電磁成形磁気パルスが、接触せずに金属を継手へ叩きつけるレッスンを開く
 4.9爆発成形水中の爆発が、板を1つのダイに押しつけるレッスンを開く
 4.10レーザーピーンフォーミングレーザーの衝撃で片面を引き伸ばし、板を湾曲させるレッスンを開く