

超塑性成形
熱いガスで超塑性の板を片側の型に吹き込む
超塑性成形(SPF)では、結晶粒の細かい特殊な板を、温めたガムのように何倍にも伸びる状態まで加熱します。そこにガス圧をかけ、片側だけの型(形をくり抜いた鋼製の金型)へゆっくり吹き込みます。1 枚の板から、航空機のドアやスポーツカーのボディのような深くて複雑なパネルが作れます。本来なら多くの部品が必要になる形です。
しくみ
板をクランプする。 超塑性合金の平らな板を、キャビティ(部品の形のくぼみ)のある型の上に置きます。密閉した蓋が縁を押さえ、気密を保ちます。
全体を加熱する。 加熱プラテン(熱いプレス板)が、型と板を成形温度まで上げます。アルミニウム 5083 で約 450–520 °C、チタン Ti-6Al-4V で約 900 °C です。
ガスを吹き込む。 アルゴン(高温の金属が空気と反応するのを防ぐ不活性ガス)が、板の上側へ低い圧力で流れ込みます。通常は約 10–30 bar です。
ゆっくり伸ばす。 板はシャボン玉のようにふくらみ、下側の空気は通気孔から逃げます。圧力は少しずつ上げるので、金属は数分から数時間かけてゆっくり伸び、破れません。微細な結晶粒(金属を構成する結晶)が互いにすべり合い、数百パーセントもの伸びが可能になります。
型を満たして開く。 板はキャビティの壁に接し、最後に角へ届くため、角がいちばん薄くなります。プレスが開き、熱い部品が持ち上げられて、フランジ(挟んでいた縁)は切り落とされます。
主なポイント
- 材料
- 結晶粒の細かい超塑性合金:チタン Ti-6Al-4V、アルミニウム 5083、一部のアルミニウム–リチウム合金、一部のステンレス鋼
- 代表的な部品
- 航空機のドア、点検パネル、ダクト、少量生産の車体パネル、補強入りの中空構造
- 部品サイズ
- 小さなブラケットから、長さ数メートルのパネルまで
- 精度
- 型の形に近く、型側で通常 0.数 mm 程度。スプリングバック(弾性による戻り)はほとんどありません
- 表面仕上げ
- 型側はなめらか。チタンは、酸素を多く含む硬い表面層を除去するための洗浄が必要です
- 向いているロット数
- 小~中規模のシリーズ:年間数百から数千個
- 金型・設備コスト
- 型は 1 つだけで、耐熱鋼かセラミック製。対になったプレス型より安価です。加熱プレス機は大きな設備投資です
- 速度
- 遅い:1 個あたり約 15 分から数時間。アルミニウムのほうがチタンより速い
強みと限界
強み
- 深くて複雑な形を 1 部品でつくり、多数の部品の組立品に置き換えられる
- 型が 1 つで済むので、金型費用が安い
- スプリングバックがほとんどなく、形状が正確
- 拡散接合(熱と圧力で板どうしを一体化する方法)と組み合わせると、補強入りの中空構造がつくれる
限界
- サイクルが遅い:1 個あたり数分から数時間
- 特殊な結晶粒の細かい、より高価な合金が必要
- 厚みが不均一:角や深いくぼみは薄くなる
- 高温でエネルギーを多く使う工程。チタンは保護ガスと表面の洗浄が必要
使われる場所
- 航空機の構造部材チタンやアルミニウムのドア、点検パネル、ダクト
- ジェットエンジンSPF と拡散接合を組み合わせてつくる、中空のチタン製ファンブレード
- 自動車少量生産のスポーツカーや高級車向けのアルミニウム製ボディパネル
- 建築曲面のアルミニウム製ファサードや外装パネル
見分け方
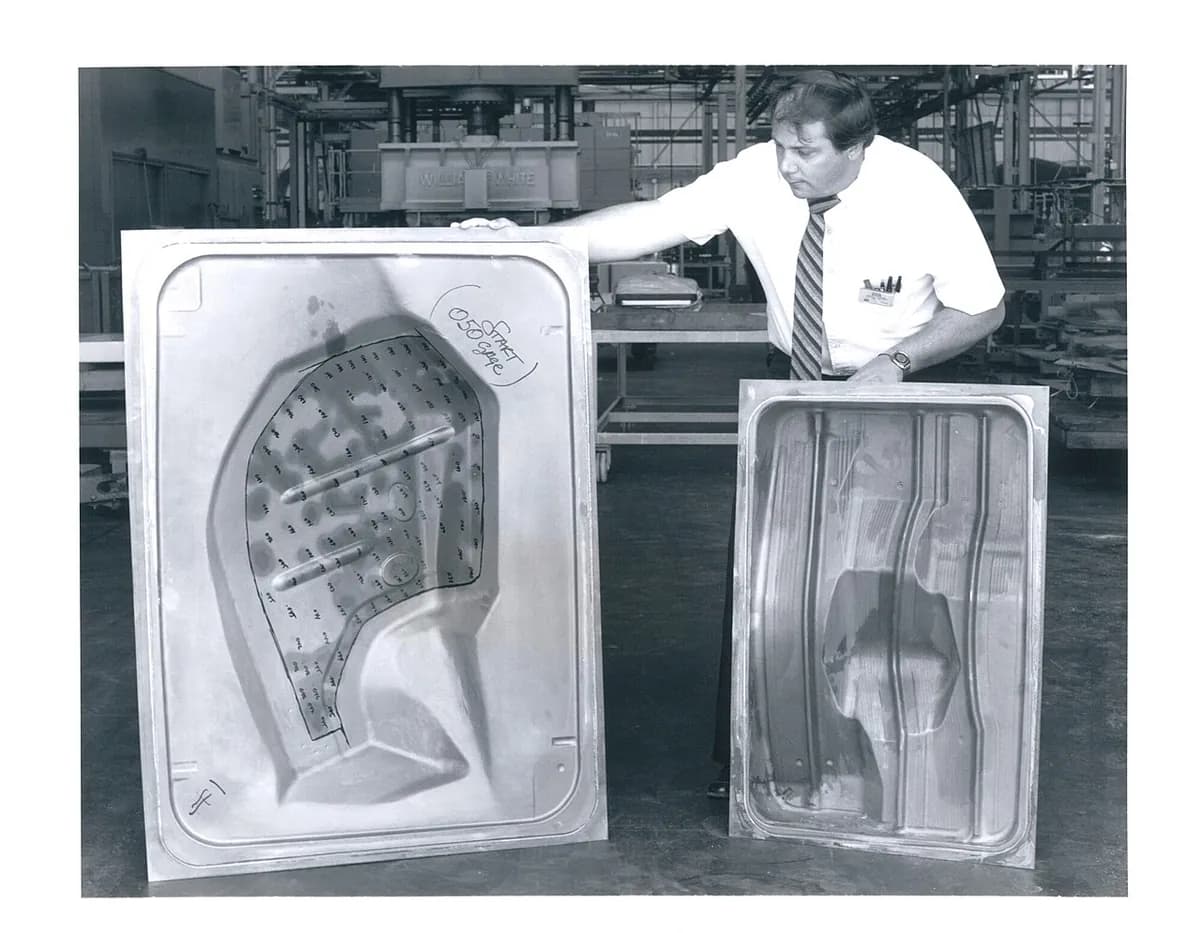
- 溶接も継ぎ目もない、1 枚の板からできた、深くなめらかでエッジのやわらかい形。
- 片面(型側)はくっきりとなめらかで、反対側はやわらかく丸みのある細部になります。
- 厚みが一定ではなく、角や深いくぼみで薄くなり、切断面で確認できます。
- 通常のプレスより深く絞れますが、必ず大きめの R が付きます。
比較
動画を見る
superformusa · 基本の方法:ガスが熱い板を、雌型のキャビティに吹き込む
superformusa · バリエーション:板をまずバブル状に吹き上げ、それから雄型にかぶせて成形する
superformuk · 生産ラインから出てくる実際の車体パネル
David Kirkham · 成形した部品が熱間プレスから出てくる現場の映像
実写真を見る
- Wikipedia:Superplastic forming — 原理、温度、航空機の例。ほぼ文章のみ
- Wikipedia:Superplasticity — 極端な伸びの背景にある材料科学
- Wikimedia Commons の写真検索
覚えておこう
- 超塑性合金は、高温でゆっくり引っ張ると数百パーセントも伸びます。
- ガス圧が板を片側だけの型へ押し込むので、型はシンプルなままです。
- 深くて複雑な 1 枚ものパネルに最適。引き換えに、サイクルは遅く、角は薄くなります。
板・管の成形のほかのレッスン
100 のプロセスすべて
 4.1板金曲げプレスブレーキが、板を直線に沿って折り曲げるレッスンを開く
 4.2ショートプレス加工と深絞り対になった金型が、板を切り、プレスして、多くは 1 秒で形にするレッスンを開く
 4.3へら絞りローラーが、回転する円板を成形型に押しつけるレッスンを開く
 4.4フローフォーミングローラーが、回転する管をマンドレル上で、より薄く、より長く引き伸ばすレッスンを開く
 4.5ハイドロフォーミング流体の圧力が、管や板をダイに押しつけるレッスンを開く
 4.6インクリメンタルシートフォーミング(逐次成形)丸い工具が、固定した板に輪郭をなぞって形をつくる。ダイは不要レッスンを開く
 4.8電磁成形磁気パルスが、接触せずに金属を継手へ叩きつけるレッスンを開く
 4.9爆発成形水中の爆発が、板を1つのダイに押しつけるレッスンを開く
 4.10レーザーピーンフォーミングレーザーの衝撃で片面を引き伸ばし、板を湾曲させるレッスンを開く