

へら絞り
ローラーが、回転する円板を成形型に押しつける
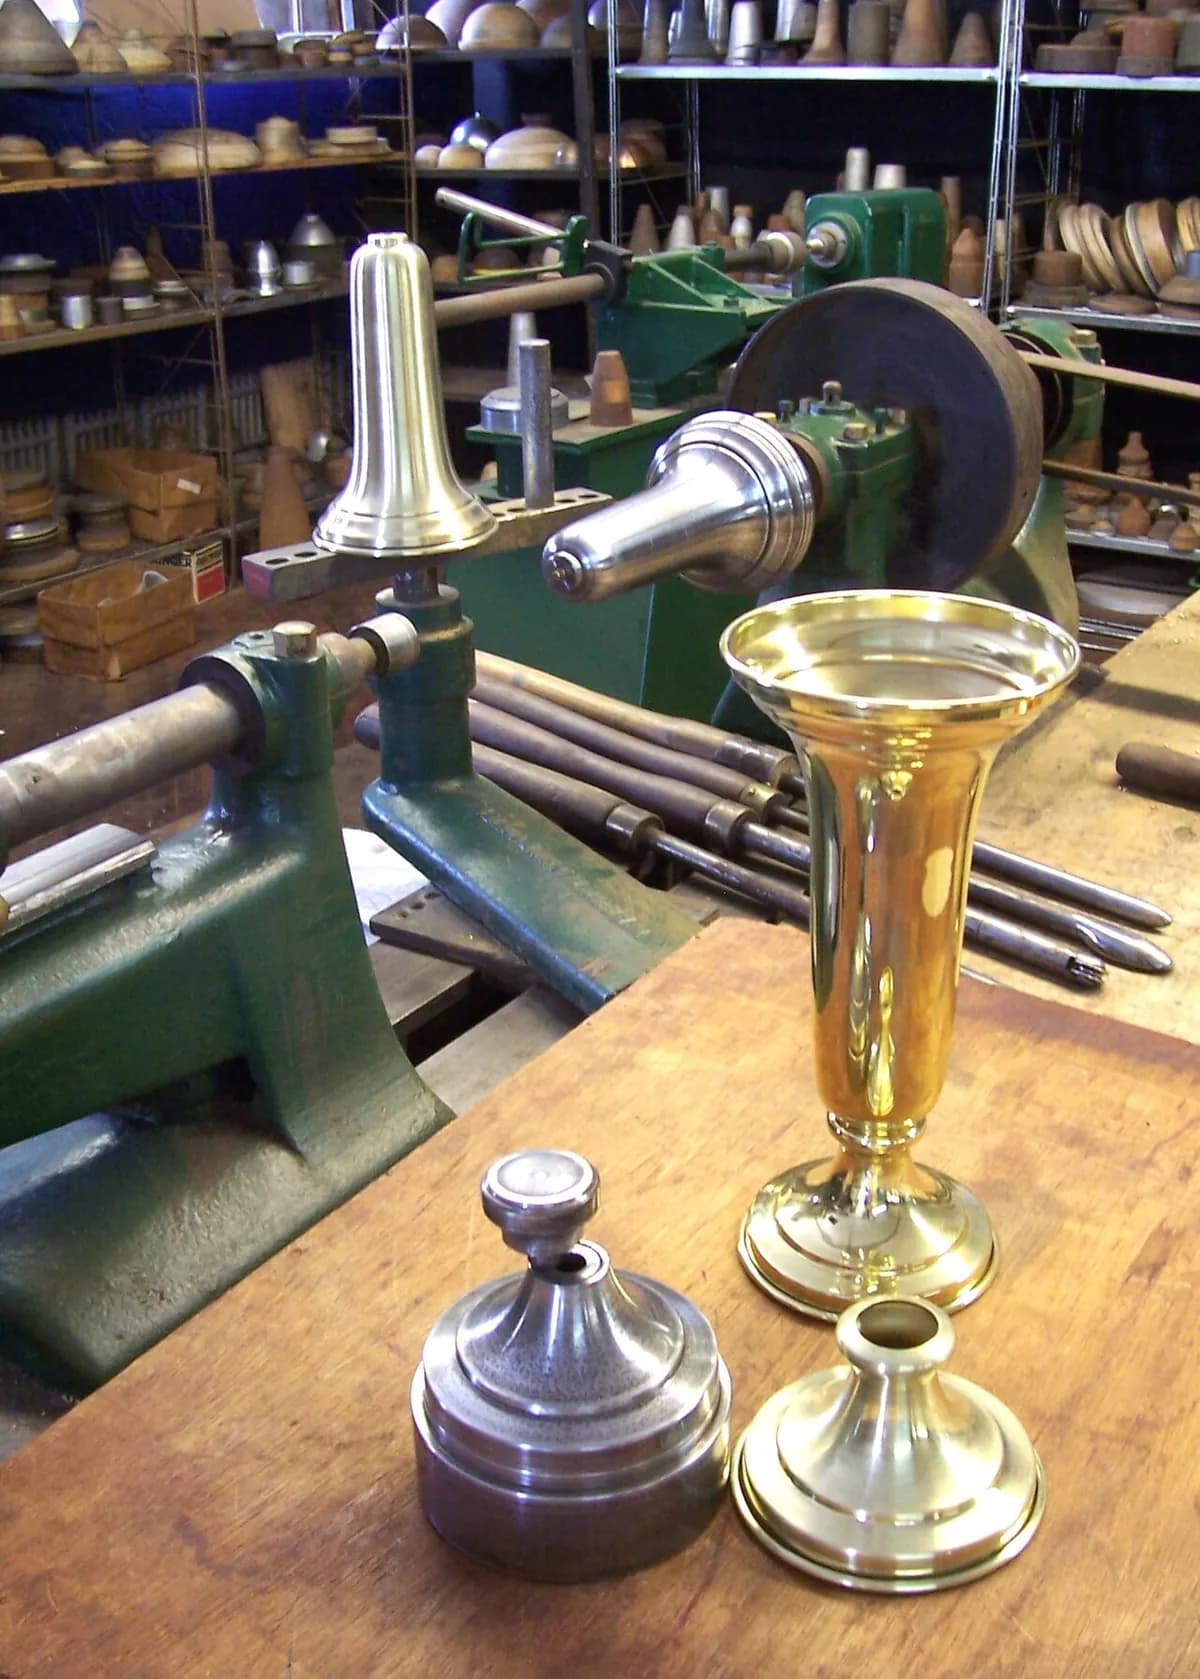
メタルスピニングは、回転する金属の円板を成形型に押しつけて、丸くて中空の部品にする加工で、ろくろで粘土を成形するのに少し似ています。ランプシェード、ステンレスのボウル、金管楽器のベル、ロケットのノーズコーンなどが、この方法でつくれます。工具が安価なので、丸い部品の試作や少量生産に向いています。
しくみ
型締め。 平らな円板(ブランク)を、マンドレルと呼ばれる中実の成形型と、心押し台のパッドのあいだにクランプします。心押し台は、旋盤の可動式の端の支持部です。
回転させる。 主軸台のモーターが、成形型、円板、パッドをいっしょに回転させます。回転数は通常、毎分数百〜数千回転です。
パスを重ねて押す。 丸みのあるローラー、または手で行うスピニングでは長いてこ状の工具が、回転する円板を押します。金属の上を何度も掃き、パスごとに成形型へ少しずつ近づけていきます。
仕上げとトリミング。 最後のパスで、金属を成形型にぴったり押しつけます。ぎざぎざの縁をトリミングし(同じ機械で行うことが多い)、部品を外します。
主なポイント
- 材料
- アルミニウム、銅、真ちゅう、低炭素鋼、ステンレス鋼。チタンやニッケル合金も。厚さは通常約 0.5〜6 mm。大型の CNC 機ならずっと厚い板もスピニングできる
- 代表的な部品
- 円錐、ドーム、ボウル、円筒、ランプの反射板、タンクの鏡板、ノーズコーン、楽器のベル
- 部品サイズ
- 直径は数センチから数メートルまで
- 精度
- 約 ±0.1〜±0.5 mm。大きさと、手作業か CNC(コンピュータ制御)のスピニングかによる
- 表面仕上げ
- なめらかで、かすかな円形の工具痕が残るが、磨いて消すことが多い
- 向いているロット数
- 1 点ものから数千個まで。CNC スピニングなら、さらに大きなロットも扱える
- 金型・設備コスト
- 成形型は数百〜数千ドルで、試作では木やプラスチックのことも多い。CNC スピニング機は数十万ドル
- 速度
- 手作業では 1 個あたり数分。CNC では 1 分未満から数分
強みと限界
強み
- 工具費が安く、成形型は数日でつくれる
- 溶接のない、継目なしの部品
- 設計変更には、新しい成形型だけで済む
- 小さな直径から非常に大きな直径まで対応
限界
- 丸い形(軸に対して対称)のみ
- 大量生産では、1 個あたりプレス成形より遅い
- 手作業のスピニングは、熟練したスピナーの腕に左右される
- 肉厚が少し変化する。厳しい公差には CNC か追加の機械加工が必要
使われる場所
- 照明ランプシェードと反射板
- キッチンと調理・給食ボウル、鍋、じょうご、ミキシングボウル
- 音楽トランペットなどの金管楽器のベル
- 航空宇宙・防衛ノーズコーン、エンジンのインレットリップ、圧力容器のドーム
- 産業と空調タンクの鏡板、ホッパー、ファンハウジング、ダクト部品
見分け方
- 完全に丸く、なめらかに流れる輪郭の部品:円錐、ドーム、ボウル。
- ローラーが残した、表面の細かい同心円状のリング、またはかすかならせん。
- 開口部にあるトリミングされた縁、または巻き込まれた縁。心押し台のパッドが押した場所に小さな中心の跡が残ることもあります。
- 継目も溶接もどこにもない。
比較
動画を見る
James Thurman · 円板をマンドレルの上でスピニングする、初心者向けの概要
EMS Metalworking Machinery · CNC スピニング機の仕組みと、つくれる部品
HANDY: HandymanClub.com · てこ状の工具で手作業でボウルをスピニングする様子をクローズアップで
Metal Craft Spinning and Stamping Ltd. · CNC 機でパスごとに成形される部品
実写真を見る
- Wikipedia: へら絞り — スピニング旋盤、工具、スピニングされた部品
- Wikimedia Commons の写真検索
覚えておこう
- ローラーが回転する円板を成形型に、パスごとに少しずつ押しつけます。
- 円錐からドームやボウルまで、継目のない丸い部品だけをつくります。
- 成形型が安価なので、試作や少量生産に最適です。
板・管の成形のほかのレッスン
100 のプロセスすべて
 4.1板金曲げプレスブレーキが、板を直線に沿って折り曲げるレッスンを開く
 4.2ショートプレス加工と深絞り対になった金型が、板を切り、プレスして、多くは 1 秒で形にするレッスンを開く
 4.4フローフォーミングローラーが、回転する管をマンドレル上で、より薄く、より長く引き伸ばすレッスンを開く
 4.5ハイドロフォーミング流体の圧力が、管や板をダイに押しつけるレッスンを開く
 4.6インクリメンタルシートフォーミング(逐次成形)丸い工具が、固定した板に輪郭をなぞって形をつくる。ダイは不要レッスンを開く
 4.7超塑性成形熱いガスで超塑性の板を片側の型に吹き込むレッスンを開く
 4.8電磁成形磁気パルスが、接触せずに金属を継手へ叩きつけるレッスンを開く
 4.9爆発成形水中の爆発が、板を1つのダイに押しつけるレッスンを開く
 4.10レーザーピーンフォーミングレーザーの衝撃で片面を引き伸ばし、板を湾曲させるレッスンを開く