

電磁成形
磁気パルスが、接触せずに金属を継手へ叩きつける
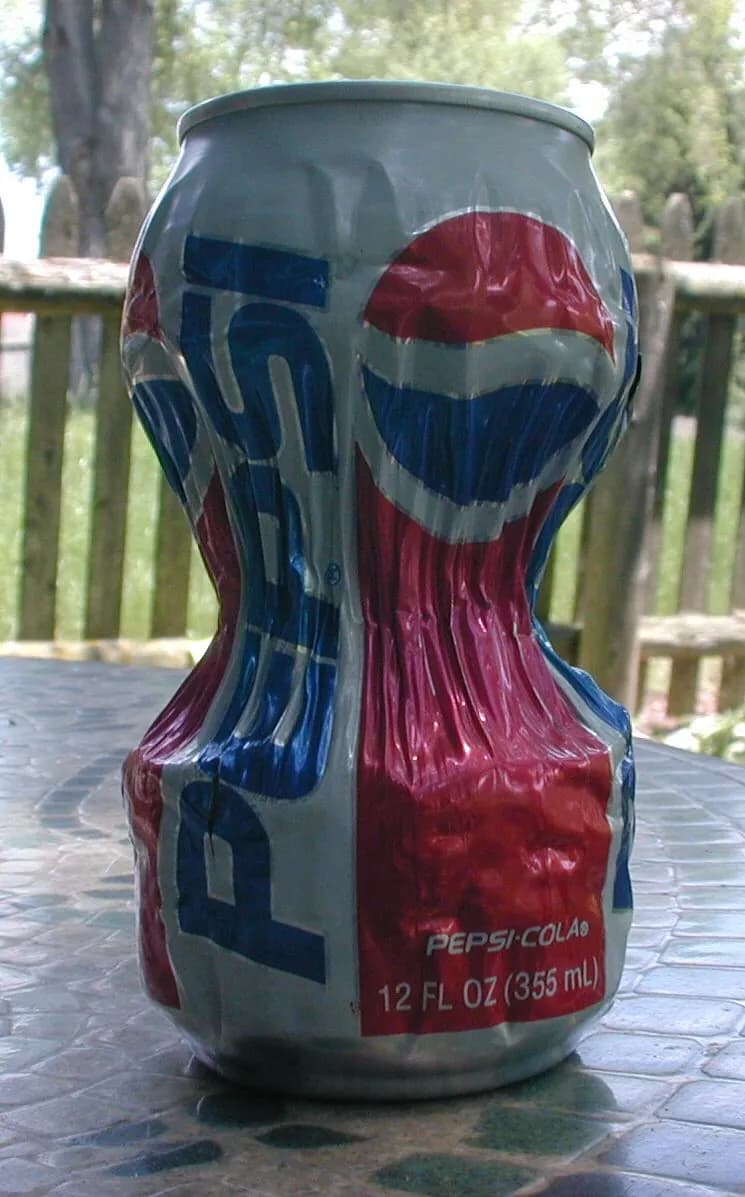
電磁成形(EMF)は、金属に触れる工具のかわりに、磁気のパルスで金属を成形します。一瞬の電流を流したコイルが、アルミニウムや銅の部品を反発させ、その力で管を継手に押しつぶして密着させるほどです。同じ物理が、愛好家には硬貨を縮めさせ、自動車メーカーには溶接なしでアルミ管を鋼部品に接合させます。
しくみ
コンデンサーを充電する。 コンデンサーバンク(電荷を素早く放出する蓄電器)を数キロボルトに充電します。通常は数から数十キロジュールを蓄えます。
スイッチを入れる。 高速スイッチ(スパークギャップまたは大電力サイリスタ)が、バンクとワークコイルをつなぎます。ワークコイルは、太くて絶縁のしっかりした銅線を数回巻いたものです。
電流パルスを送る。 数万から数十万アンペアが、約 10–100 マイクロ秒のあいだコイルを流れます。突然の磁場が管に渦電流(導体に誘導される渦状の電流)を生み、逆向きに流れます。
反発力に仕事をさせる。 逆向きの電流は互いに反発するので、強い磁気圧が、管の壁をコイルから、およそ 100–300 m/s で押しのけます。コイルは部品に触れません。
衝突して固定する。 壁が継手とその溝に叩きつけられ、数マイクロ秒で強固な結合ができます。十分な速度があれば、2つの金属が溶接されることもあります(磁気パルス溶接)。
主なポイント
- 材料
- 電気をよく通す導体:アルミニウム、銅、真鍮。鋼や導電性の低い金属には、工夫や導電性の「ドライバー」板が必要
- 代表的な部品
- 継手にかしめた管、ケーブルのラグ、端部継手付きのドライブシャフト、片側だけのダイに押し込む板の細部
- 部品サイズ
- ほとんどが数百ミリまでの管や板の領域。コイルと蓄えるエネルギーで決まります
- 精度
- 再現性が非常に高い。形は継手やダイで決まり、かしめ径で約 ±0.1 mm 以内のことが多い
- 表面仕上げ
- コイルによる工具跡はなく、成形面は継手やダイを写す
- 向いているロット数
- コイルと条件を調整すれば、中量から大量生産
- 金型・設備コスト
- パルス装置は通常、数十万ドル。コイルは消耗するので交換する
- 速度
- 成形は数マイクロ秒。着脱を含めても、1サイクルは数秒
強みと限界
強み
- 非接触:工具跡も潤滑剤もない
- 極めて速く、再現性が非常に高い
- アルミニウムと鋼のような異種材料を、熱なしで接合できる
- 高速なので金属がより大きく伸び、スプリングバックが小さい
限界
- アルミニウムや銅など、導電性の良いものに最適
- 高電圧のため、厳格な電気安全が必要
- コイルは巨大な力を受け、消耗する
- かなり薄い壁と、控えめな部品サイズに限られる
使われる場所
- 自動車ドライブシャフト、フレームの接合部、エアコンの配管
- 航空宇宙端部継手に接合したトルクチューブとコントロールロッド
- 電気かしめたケーブルのラグとコネクタ
- 暖房・冷却銅とアルミニウムの冷媒管の継手
見分け方
- 継手の溝に、全周にわたってなめらかに均一に絞り込まれた管。
- かしめた部分に、工具跡も、へこみも、ジョーの痕もありません。
- アルミニウムや銅が、溶接ビードも接着剤もなく、鋼やプラスチックに接合されていることが多い。
比較
動画を見る
Physics Girl · パルスコイルで硬貨が縮むスロー映像つきの、わかりやすい解説
Physics Girl · 磁気の押す力がどれだけ激しいかを、スロー映像で
Chaotic Good · ハードウェア:パルス装置のコンデンサー、スイッチ、コイル
Greg Benoit · 初期の航空宇宙での使用例:EMF で端部継手に接合した管
実写真を見る
- Wikipedia: 電磁成形 — 原理、材料、かしめと溶接。写真はほとんどなし
- Wikimedia Commons の写真検索
覚えておこう
- コイルの電流パルスが近くの導体を押しのけます。工具は部品に一切触れません。
- 成形のすべては数マイクロ秒で起き、速度は毎秒数百メートルです。
- 継手にかしめる、アルミニウムや銅の管に最適で、異なる金属でも可能です。
板・管の成形のほかのレッスン
100 のプロセスすべて
 4.1板金曲げプレスブレーキが、板を直線に沿って折り曲げるレッスンを開く
 4.2ショートプレス加工と深絞り対になった金型が、板を切り、プレスして、多くは 1 秒で形にするレッスンを開く
 4.3へら絞りローラーが、回転する円板を成形型に押しつけるレッスンを開く
 4.4フローフォーミングローラーが、回転する管をマンドレル上で、より薄く、より長く引き伸ばすレッスンを開く
 4.5ハイドロフォーミング流体の圧力が、管や板をダイに押しつけるレッスンを開く
 4.6インクリメンタルシートフォーミング(逐次成形)丸い工具が、固定した板に輪郭をなぞって形をつくる。ダイは不要レッスンを開く
 4.7超塑性成形熱いガスで超塑性の板を片側の型に吹き込むレッスンを開く
 4.9爆発成形水中の爆発が、板を1つのダイに押しつけるレッスンを開く
 4.10レーザーピーンフォーミングレーザーの衝撃で片面を引き伸ばし、板を湾曲させるレッスンを開く