

マテリアルジェッティング(PolyJet)
樹脂の液滴を噴射し、UV 光で硬化させる(マテリアルジェッティング)
マテリアルジェッティングはインクジェットプリンターのように動きますが、その「インク」は紫外線(UV)で硬化する液状のプラスチックです。液滴の薄い層が何千層も積み重なって、中実の物体になります。最もよく知られた方式の PolyJet は、本物の製品のような見た目と手触りの試作品を、1 回のプリントで、カラー、透明、ソフトタッチ込みでつくれます。
しくみ
液滴を噴射する。 プリントブロックがビルドトレイの上を横切ります。そのプリントヘッド(数百のノズルをもつインクジェットヘッド)が、その層で材料が必要な場所にフォトポリマー(光で硬化する樹脂)の液滴を撃ちます。ヘッドごとに異なる樹脂を、同じパスで噴射できます。
層をならす。 ローラーが濡れた液滴を平らにならし、どの層もまったく同じ厚さになります。
UV 光で硬化させる。 UV ランプがブロックの両端に付いています。できたての層に紫外線を浴びせ、ほぼ瞬時に硬化させます。
下げて繰り返す。 トレイが 1 層分(約 0.016〜0.03 mm)下がり、ブロックが次のパスを行います。部品には何千回ものパスが必要なので、小さな部品でも数時間かかります。
サポートを洗い流す。 オーバーハングの下では、別のノズルが軟らかいジェル状のサポート(部品を支える一時的な材料)を噴射しています。プリント後、ウォータージェットで吹き飛ばすか、浸して溶かし落とします。
主なポイント
- 材料
- アクリル系のフォトポリマー:硬質、ゴム状、透明、フルカラーの樹脂と、ジェル状のサポート。2 種類の樹脂を一滴ごとに混ぜ、中間の硬さにすることもできる
- 代表的な部品
- 見た目と手触りを再現する試作品、ソフトグリップのハンドル、透明なハウジング、解剖モデルや歯科モデル
- 部品サイズ
- 数ミリから、ほとんどの機械で約 0.5 m まで。最大のものは約 1 m に達する
- 精度
- 小さな形状で約 ±0.1 mm、大きな部品全体では最大で約 ±0.2 mm
- 表面仕上げ
- 非常になめらかで、積層がほとんど見えない。サポートが触れた場所によって、光沢またはつや消しになる
- 向いているロット数
- 1 点ものと少量生産、およそ 1〜100 個
- 金型・設備コスト
- 工具は不要。プリンターは数万ドルから数十万ドル。樹脂は、FDM のフィラメントより 1 キログラムあたりのコストがはるかに高い
- 速度
- 手のひらサイズの部品で数時間。トレイ一杯なら通常は一晩かかる
強みと限界
強み
- 硬質、ゴム状、透明、カラーの材料を 1 回のプリントで
- プリンターから出したままで、非常に細かいディテールとなめらかな表面
- 工具不要:設計を変えても、新しいファイルを用意するだけ
- 多数の小さな部品を、1 つのトレイ、1 回の造形にまとめられる
限界
- 成形したプラスチックより弱く、脆い
- 樹脂は日光や経年で黄変し、脆くなる
- プリンターも樹脂も高価で、サポートのジェルは無駄になる材料
- 荷重のかかる部品や高温の部品には向かない
使われる場所
- 消費財ソフトグリップ付きの、スマートフォン、リモコン、歯ブラシなどの見た目と手触りの試作品
- 医療手術の計画に使う解剖モデル。軟組織と硬組織を異なる材料で再現
- 歯科歯科モデルと手術用ガイド
- 自動車実際の色と質感をもつ、ダッシュボードや内装の試作品
- 製造少量生産用の射出成形の型インサート、治具、固定具
- ファッションとデザインメガネと靴の試作品。布に直接プリントしたものも
見分け方
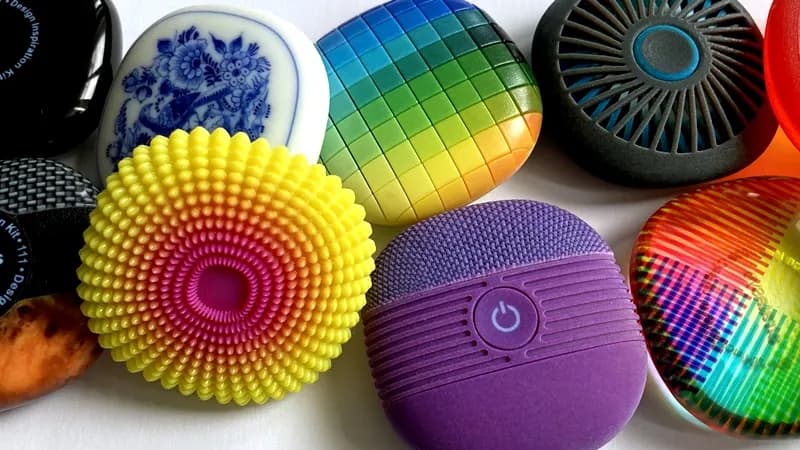
- 複数の材料が継ぎ目のない 1 つの部品に:硬い本体が、接合部も接着線もなく、ゴム状や透明に変わります。
- 非常になめらかな表面。曲面でも積層の線が見えにくい。
- 同じ部品の上の光沢のある領域とつや消しの領域:つや消しの部分は、ジェルサポートが触れていた場所です。
- プリントされた質感、ラベル、色のグラデーションをもつフルカラーの部品。
比較
動画を見る
Stratasys · PolyJet のメーカーが、液滴、UV 硬化、サポートを解説
Protolabs · プリントヘッド、UV ランプ、ジェルサポートが動くアニメーション
TriMech · 実際の PolyJet 機と、それでつくれる部品の種類
Proto3000 · 透明、軟質、フルカラーでプリントした部品のクローズアップ
実写真を見る
- Wikipedia: 3Dプリントの方式 — マテリアルジェッティングを含む、あらゆる造形方式の概要
- Wikipedia:Objet Geometries — PolyJet を発明した会社と、そのプリンターのラインアップ
- Wikimedia Commons の写真検索
覚えておこう
- マテリアルジェッティングは、液状の樹脂の液滴から、UV 光で 1 層ずつ硬化させて部品をつくります。
- 最大の強みは、硬質、ゴム状、透明、カラーの材料を 1 回のプリントで混ぜられることです。
- リアルな試作品やモデルに使い、丈夫で長持ちする部品には使わないでください。
積層造形のほかのレッスン
100 のプロセスすべて
 8.1ショートFDM(熱溶解積層)溶かしたプラスチックのフィラメントを、動くノズルから押し出す(材料押出)レッスンを開く
 8.2光造形(SLA/DLP)レーザーやプロジェクターで、液状の樹脂を層ごとに硬化させる(液槽光重合)レッスンを開く
 8.3選択的レーザー焼結(SLS)レーザーが、粉末床のナイロン粉末を融合させ、ゆるい粉末が部品を支える(粉末床溶融結合)レッスンを開く
 8.4レーザー粉末床溶融結合(金属、SLM/DMLS)レーザーが金属粉末の薄い層を溶かす(粉末床溶融結合)レッスンを開く
 8.5バインダージェッティングインクジェットヘッドで粉末を接着し、その後に部品を硬化または焼結する(バインダージェッティング)レッスンを開く
 8.7指向性エネルギー堆積(DED/LMD)レーザーが部品の上に溶融池をつくり、吹き込んだ粉末が金属を加える(指向性エネルギー堆積)レッスンを開く
 8.8ワイヤーアーク積層造形(WAAM)溶接ロボットが、アークで溶かしたワイヤーをビードとして積み上げる(指向性エネルギー堆積)レッスンを開く
 8.9超音波積層造形(UAM)超音波振動で金属箔を溶かさずに接合し、ミリングで整える(シート積層)レッスンを開く
 8.10ボリューメトリック造形(CAL)あらゆる角度からの光が、回転するバイアルの樹脂を一度に硬化させる(ボリューメトリック造形)レッスンを開く